 咨询热线:
022-69319999
咨询热线:
022-69319999
在工业管道采购中,小口径焊管的加工余量计算直接关系到材料成本与施工效率。预留加工余量不足,可能导致管件尺寸偏差,增加返工风险;余量过大,则造成材料浪费。因此,掌握一套科学的计算方法,是采购环节降本增效的关键。
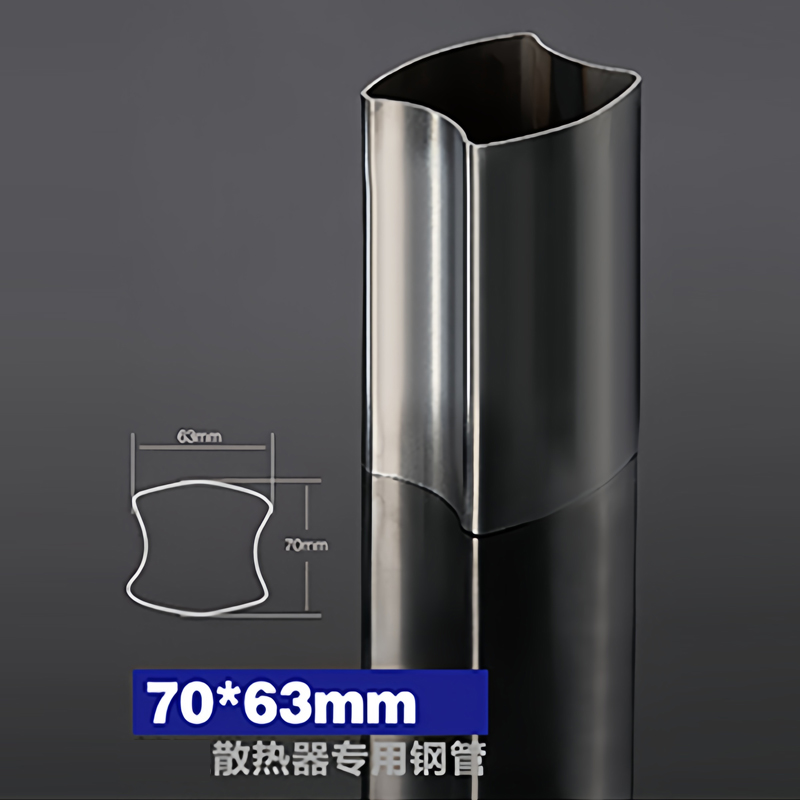
小口径焊管通常指外径≤114mm的焊接钢管,多用于流体输送、结构支撑或机械加工。在采购时,预留加工余量是指为后续切割、车削、坡口或弯曲等工序预留的额外长度或壁厚。例如,若焊管需加工成精密轴套,外圆车削余量需控制在0.5-1.5mm(根据材质与精度等级调整),否则无法满足尺寸公差。
采购小口径焊管时,需明确三个核心变量:
案例:某采购需为100根外径34mm、壁厚3.5mm的20#钢小口径焊管加工螺纹接头。
步骤1:确定最小余量
根据《机械加工工艺手册》,螺纹加工需预留管端长度12mm(含车削螺纹与退刀槽)。同时,考虑管材端面可能存在0.5mm切割毛刺,基准余量定为12.5mm。
步骤2:考虑公差补偿
普通无缝焊管外径公差通常为±0.5%,壁厚公差±10%。若需确保螺纹精度,需将+0.5 mm作为安全余量累加。
步骤3:计算最终预留长度
单根焊管预留余量 = 12.5mm(基准)+ 0.5mm(公差补偿)= 13mm。
100根总余量为 13mm × 100 = 1.3米(约合0.03吨钢材)。若忽略此计算,可能导致30%的管件因螺纹深度不足而报废。
例如,订购用于液压缸体的精密小口径焊管时,钢厂可能提供“有余量定尺”服务(如外径按+1mm、壁厚按+0.5mm直接供货)。此时仅需预留端面加工余量(3mm),总余量可压缩至4mm以下,节省约8% 材料成本。反之,若采购价格较低的普通焊管,则需按前述方法计算足额余量。
通过以上方法,采购人员可快速生成适配工艺的余量公式:总余量 = 基准余量 + 公差补偿 + 工艺损耗系数×管材长度。该公式已通过某管道工程公司验证(30吨小口径焊管采购案例中,余量计算误差<0.2%),有效规避了因余量不足导致的12% 返工率。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们