 咨询热线:
022-69319999
咨询热线:
022-69319999
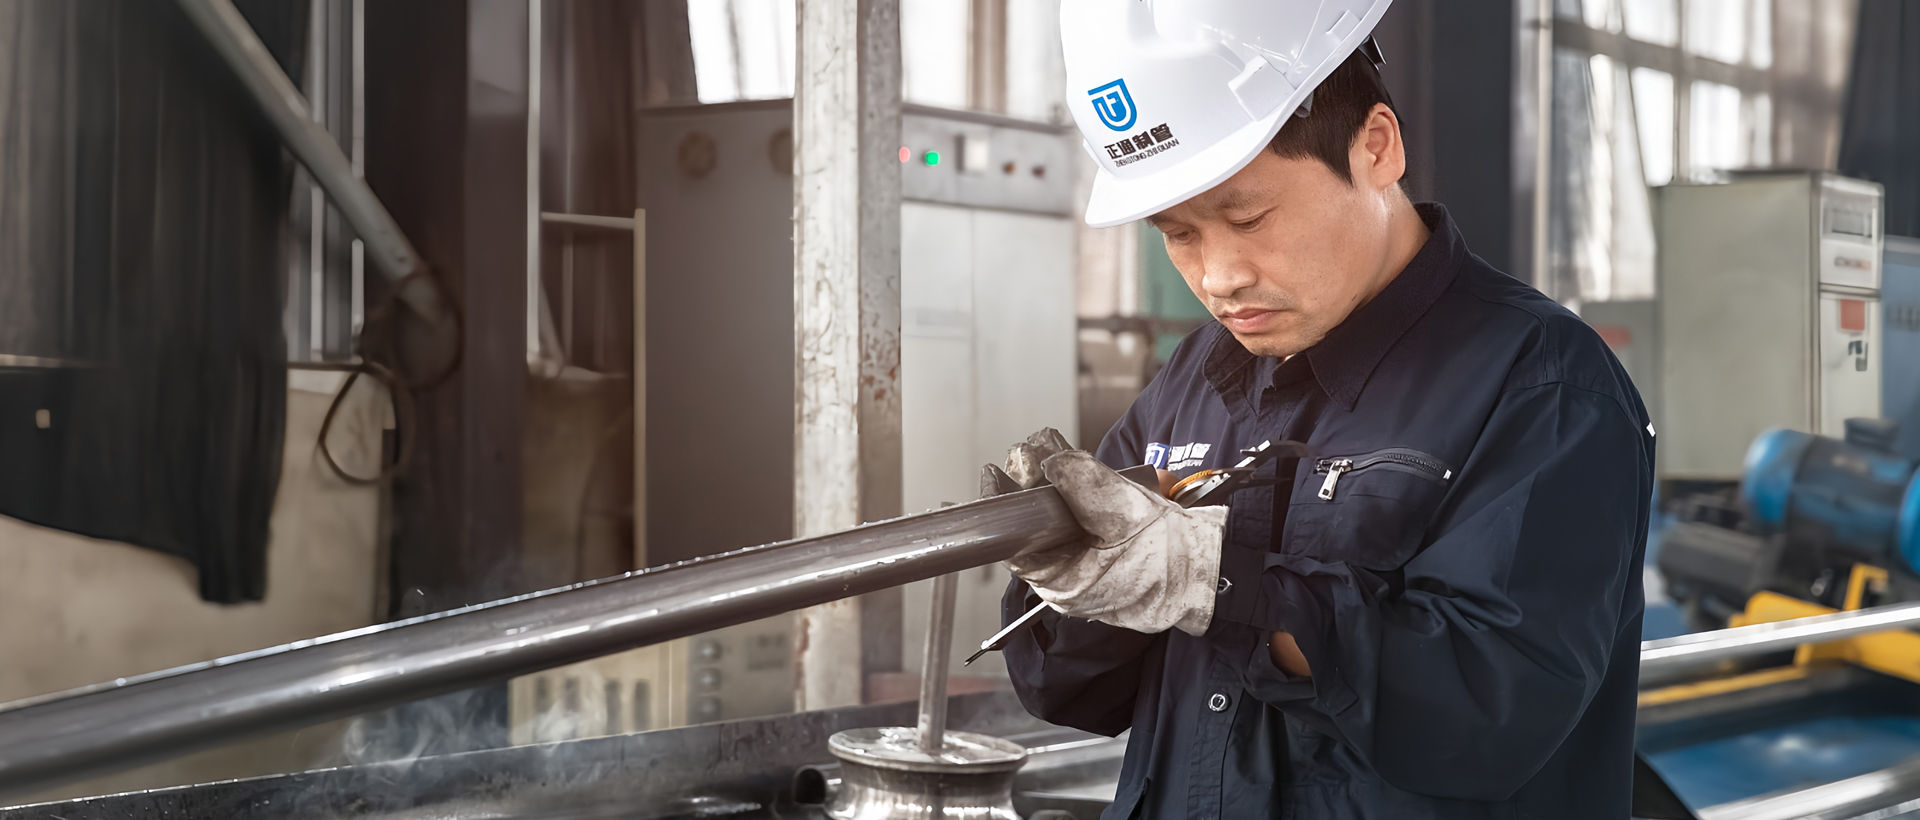
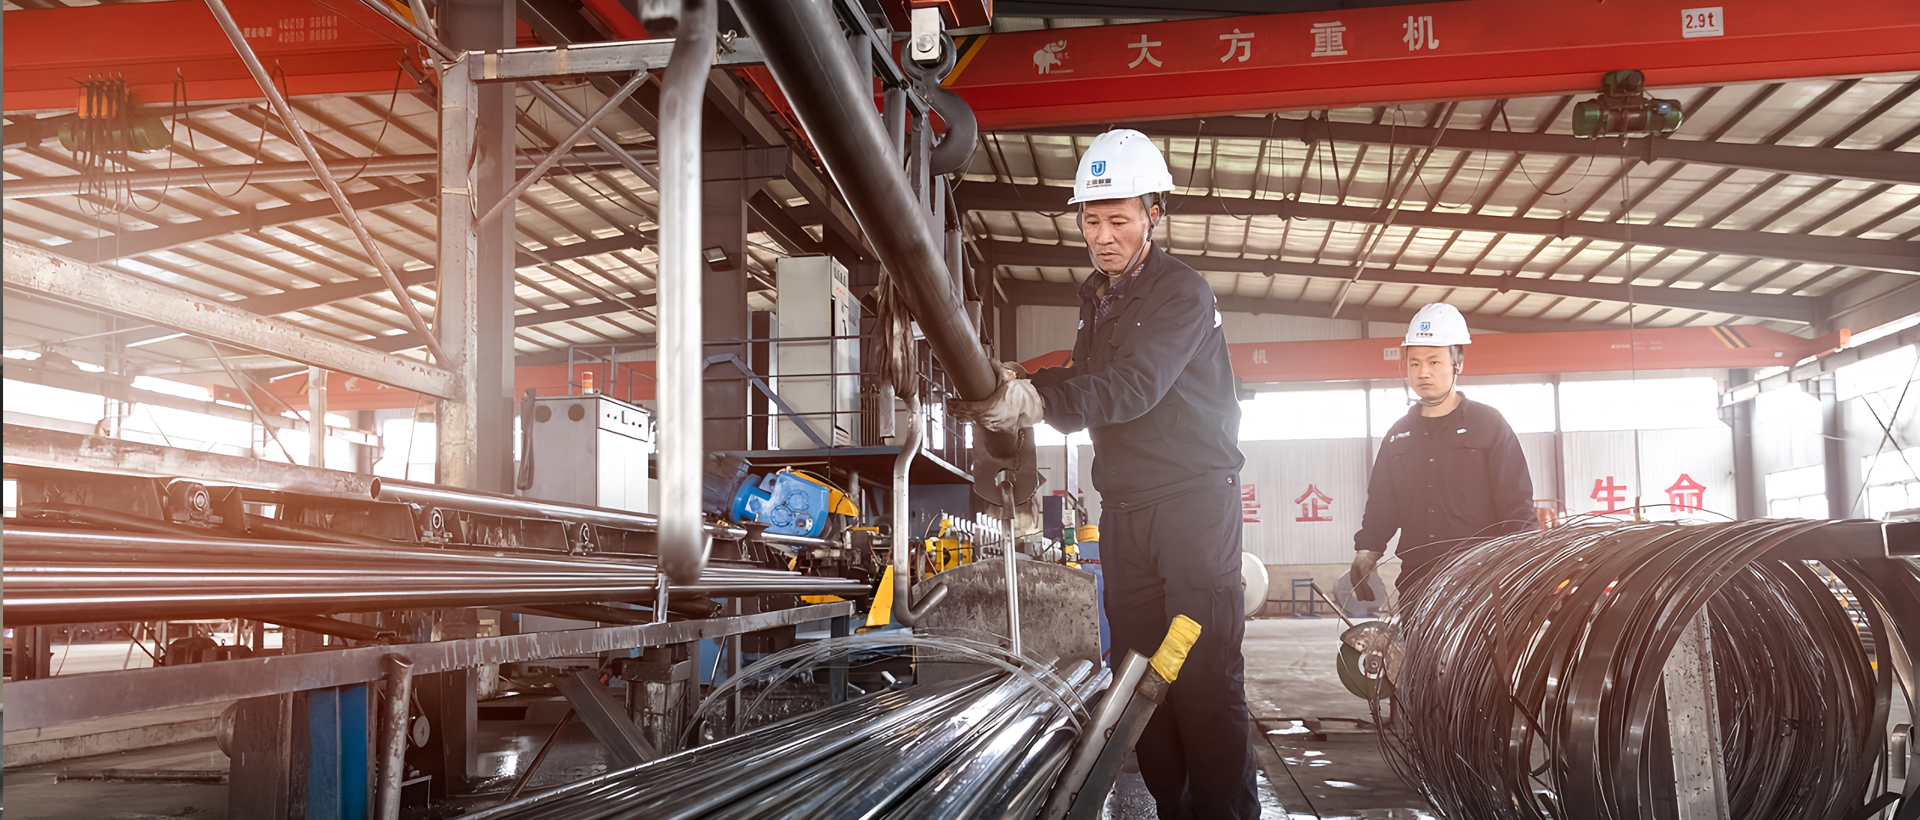
在钢管制造领域,HFW高频焊管是一个专业术语,其英文全称为 High Frequency Welded Pipe,直译为“高频焊接钢管”。这种钢管通过高频电流产生的集肤效应和邻近效应,将钢板边缘瞬间加热至焊接温度,再经挤压形成连续焊缝。理解HFW的含义,不仅需要拆解字母本身,更要深入其技术特点和应用价值。
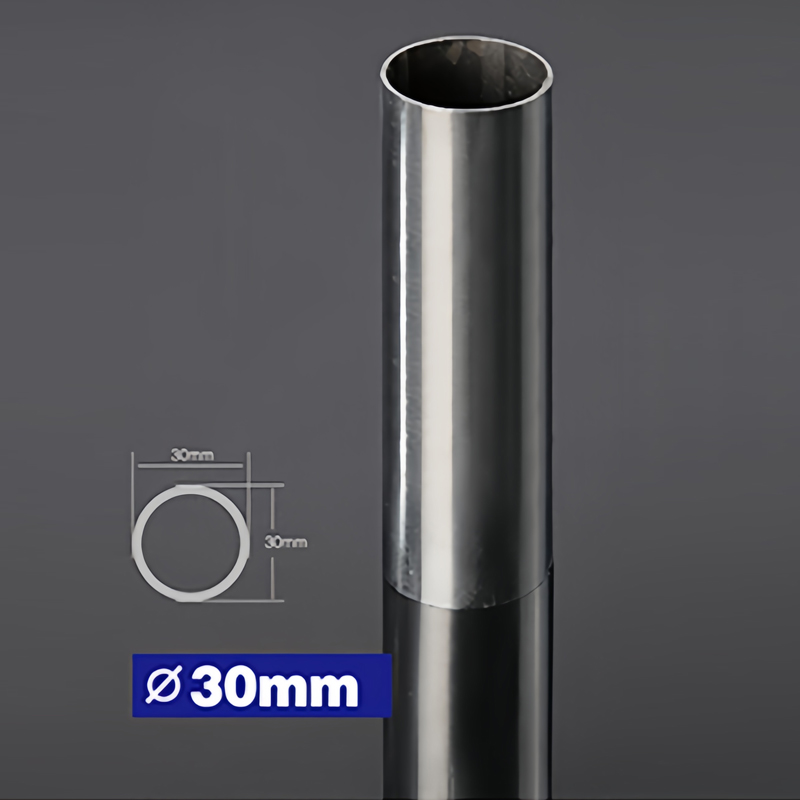
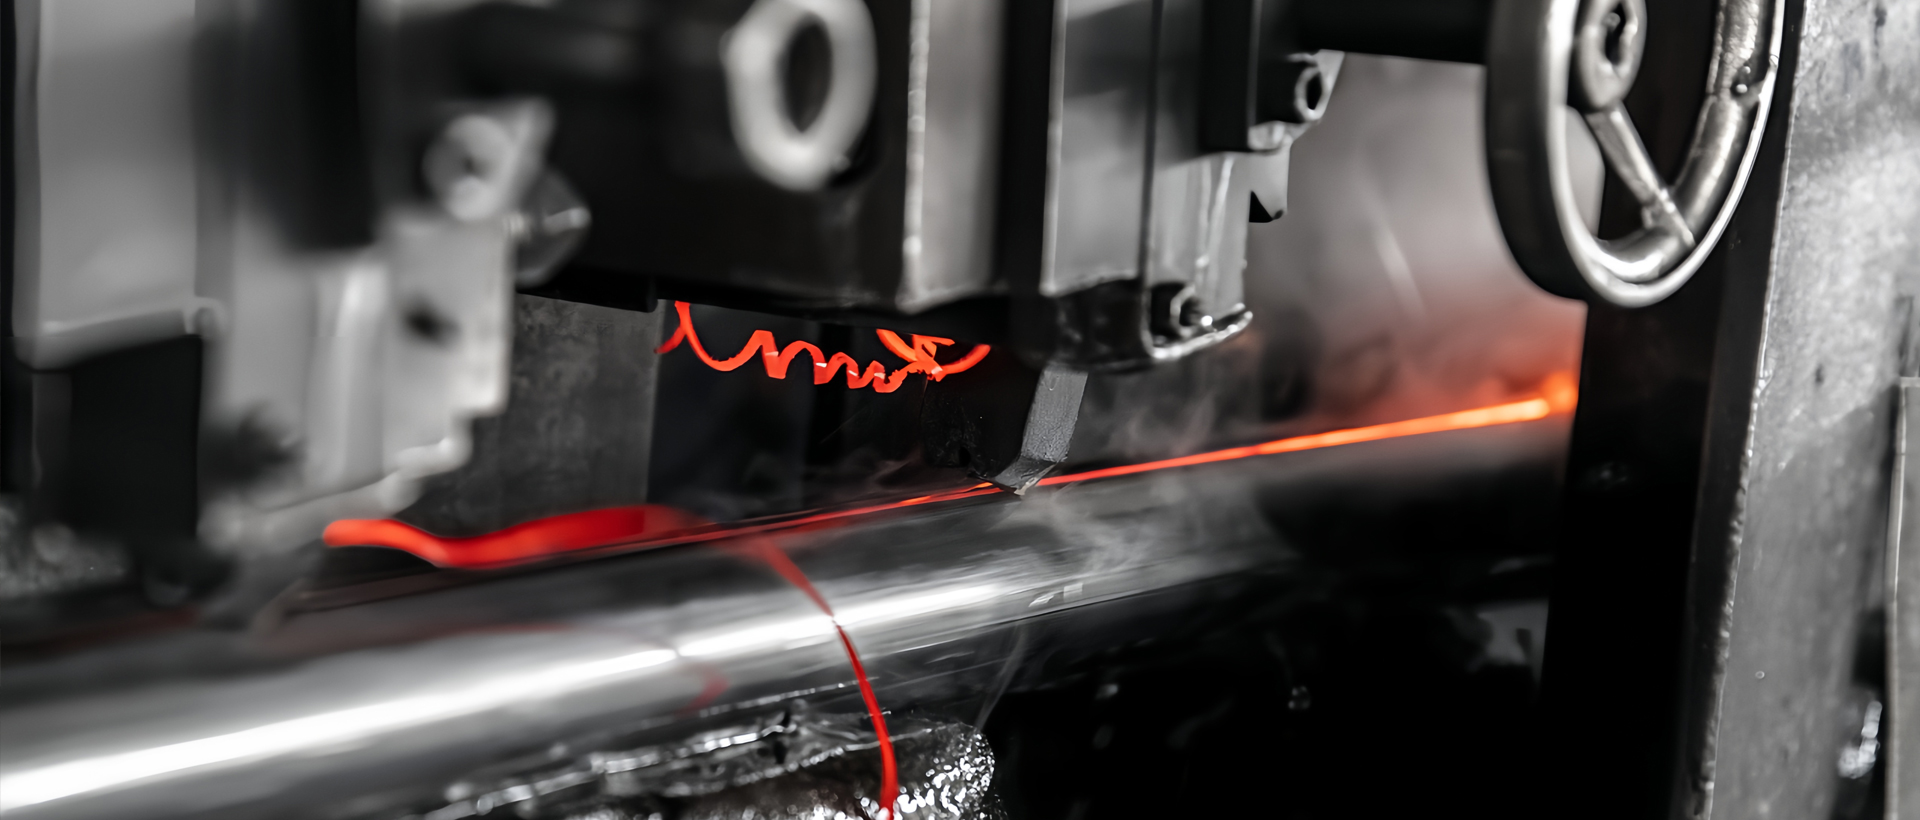
HFW焊管的核心在于“高频”二字。焊接过程中,高频电流(通常为100kHz至400kHz)通过感应线圈或接触电极作用于钢管边缘。由于集肤效应,电流主要集中于材料表面,使边缘温度迅速升至金属熔点以上。这种加热方式速度极快,相比传统低频焊接,热影响区更窄,焊接质量更稳定。同时,邻近效应使电流集中在待焊接的两侧边缘,确保了焊缝的均匀性。
与其他焊接钢管相比,HFW高频焊管具备以下明显优势:
在油气行业,HFW焊管常用于中低压输送管道。例如,某国内管道项目采用API 5L标准HFW焊管,壁厚12.7mm,直径219mm,成功用于天然气支线输送,运行压力达到15MPa,焊缝冲击韧性符合高标准要求。
建筑和桥梁工程中,HFW焊管是常见的结构材料。如某大型体育场馆的屋面支撑系统,采用Q345B材质的高频焊管,规格为159×6mm,凭借良好的抗弯性能,满足了设计载荷需求。
汽车传动轴、减震器外壳等部件广泛使用HFW焊管。由于高频焊接形成的细晶粒焊缝,在后续冷拔或加工中不易开裂,保证了零部件的疲劳寿命。
尽管HFW技术成熟,但质量控制仍不可忽视。常见检测手段包括:涡流探伤用于检测表面缺陷;超声波探伤用于检测内部焊接缺陷;水压试验验证承压能力。例如,如果焊接参数失调(如功率过低或速度过快),可能出现未焊透或夹渣,这需要通过实时监控工艺参数(焊接频率、挤压力、速度等)来避免。
HFW焊管常与ERW(电阻焊)和LSAW(直缝埋弧焊)混淆。实际上,HFW属于ERW的一种,但频率更高,适用于中小口径(通常小于24英寸)。而LSAW多用于大口径、厚壁钢管。选择哪种管型,需综合考量直径、壁厚、成本和应用环境:例如,当管径在100-400mm时,HFW焊管通常是最优选择。
总之,HFW高频焊管代表了一种高效、高质量的钢管制造技术,其含义超越了字面缩写,涵盖了精确的物理原理、严格的工艺要求和广泛的实际应用。无论是工程师选材还是贸易商选品,理解HFW的技术内涵都能帮助做出更合理的决策。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们