 咨询热线:
022-69319999
咨询热线:
022-69319999
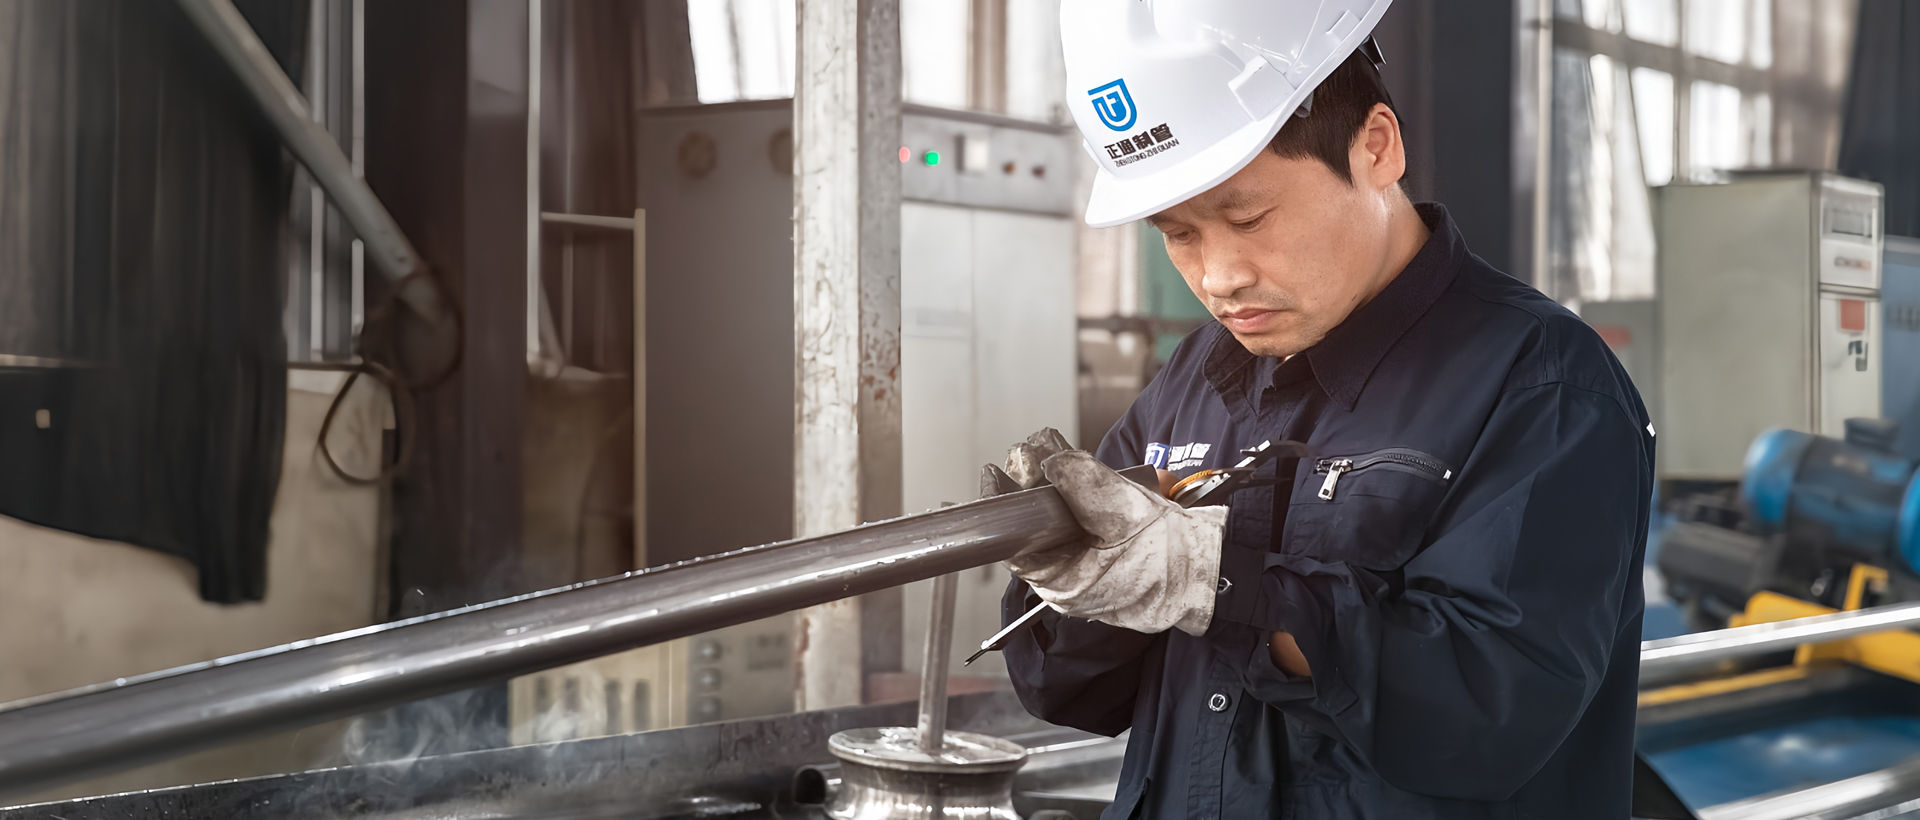
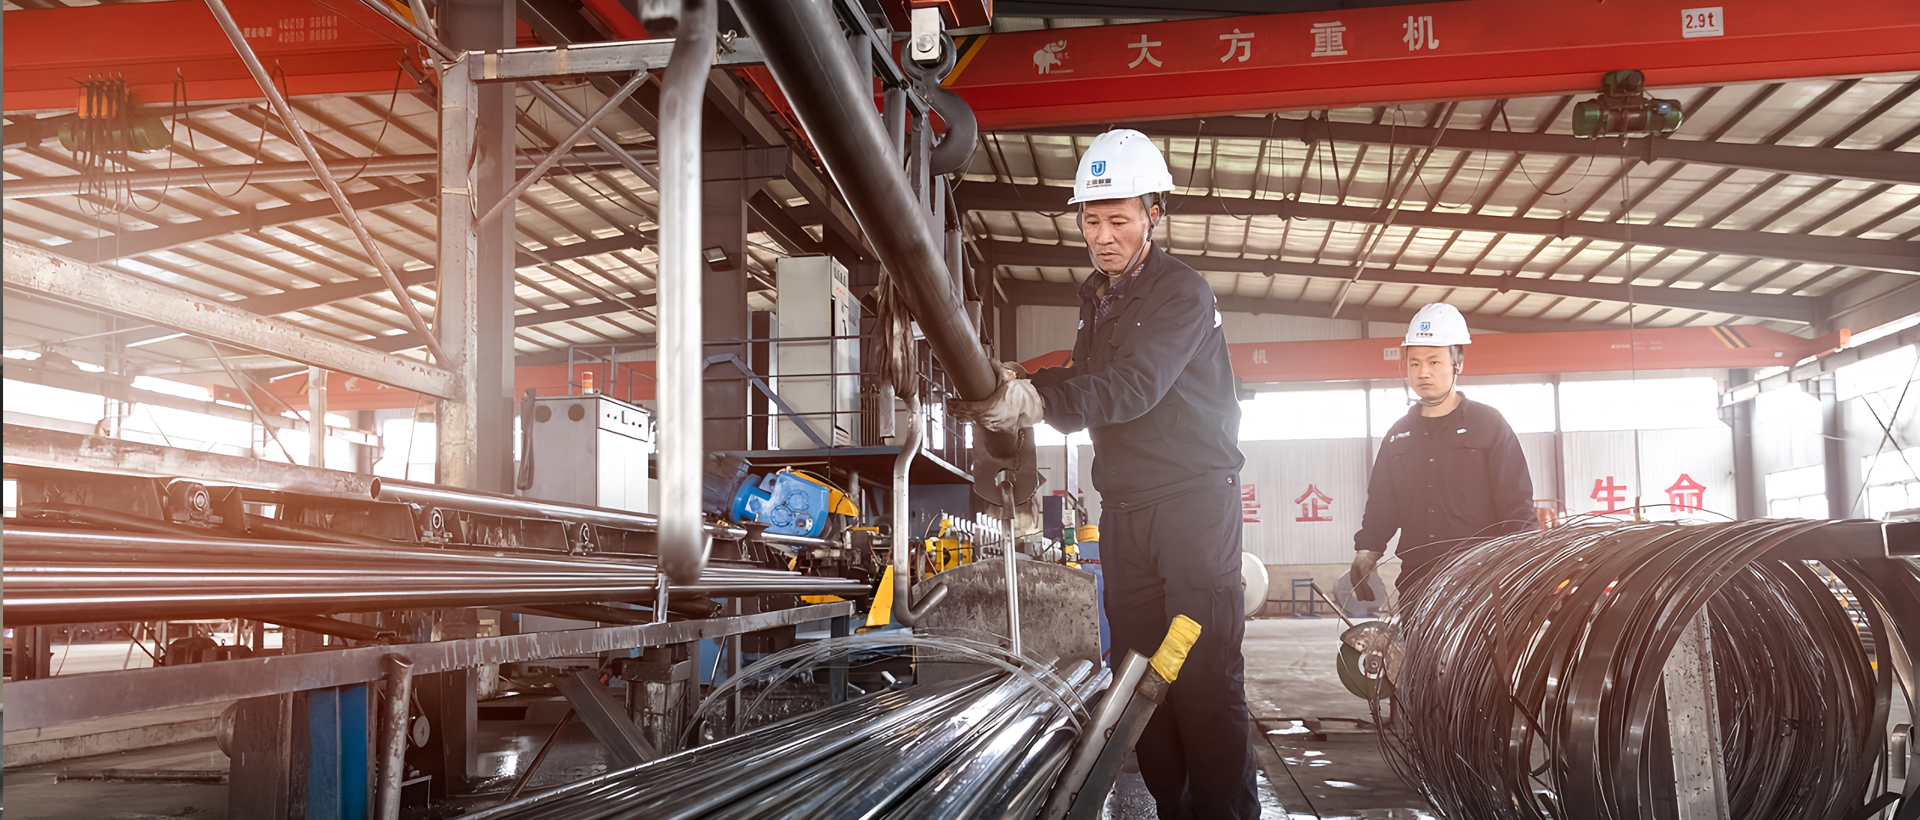
在金属管材制造领域,高频焊管工艺因其高效、稳定的特点被广泛应用。而作为该工艺中的核心部件之一,高频焊管挤压辊扮演着不可替代的角色。它并非简单的支撑或导向工具,而是直接决定焊管质量与生产效率的关键所在。以下从多个维度详细解析挤压辊的具体作用。
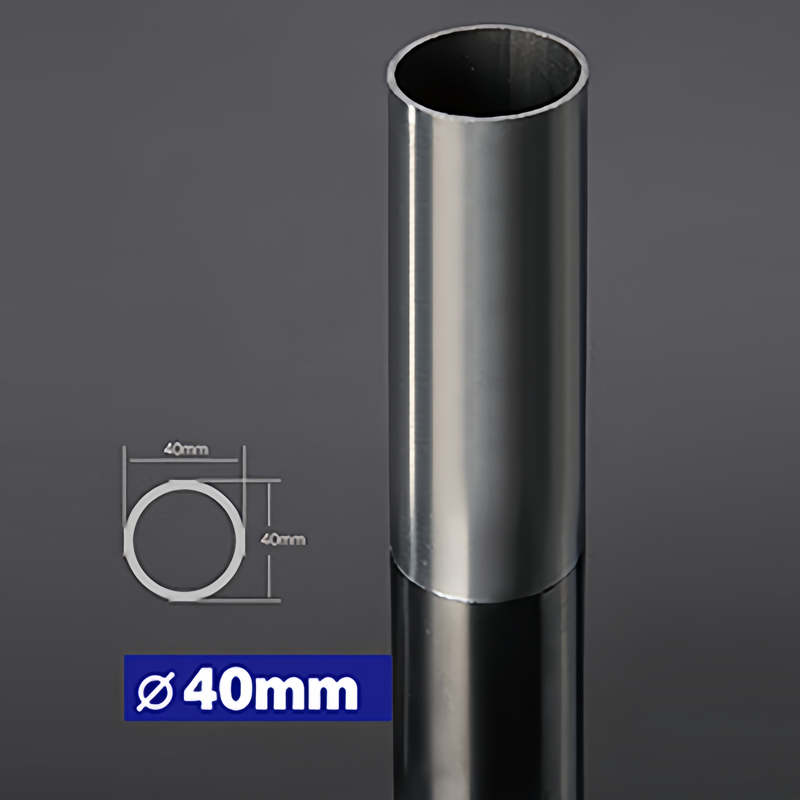
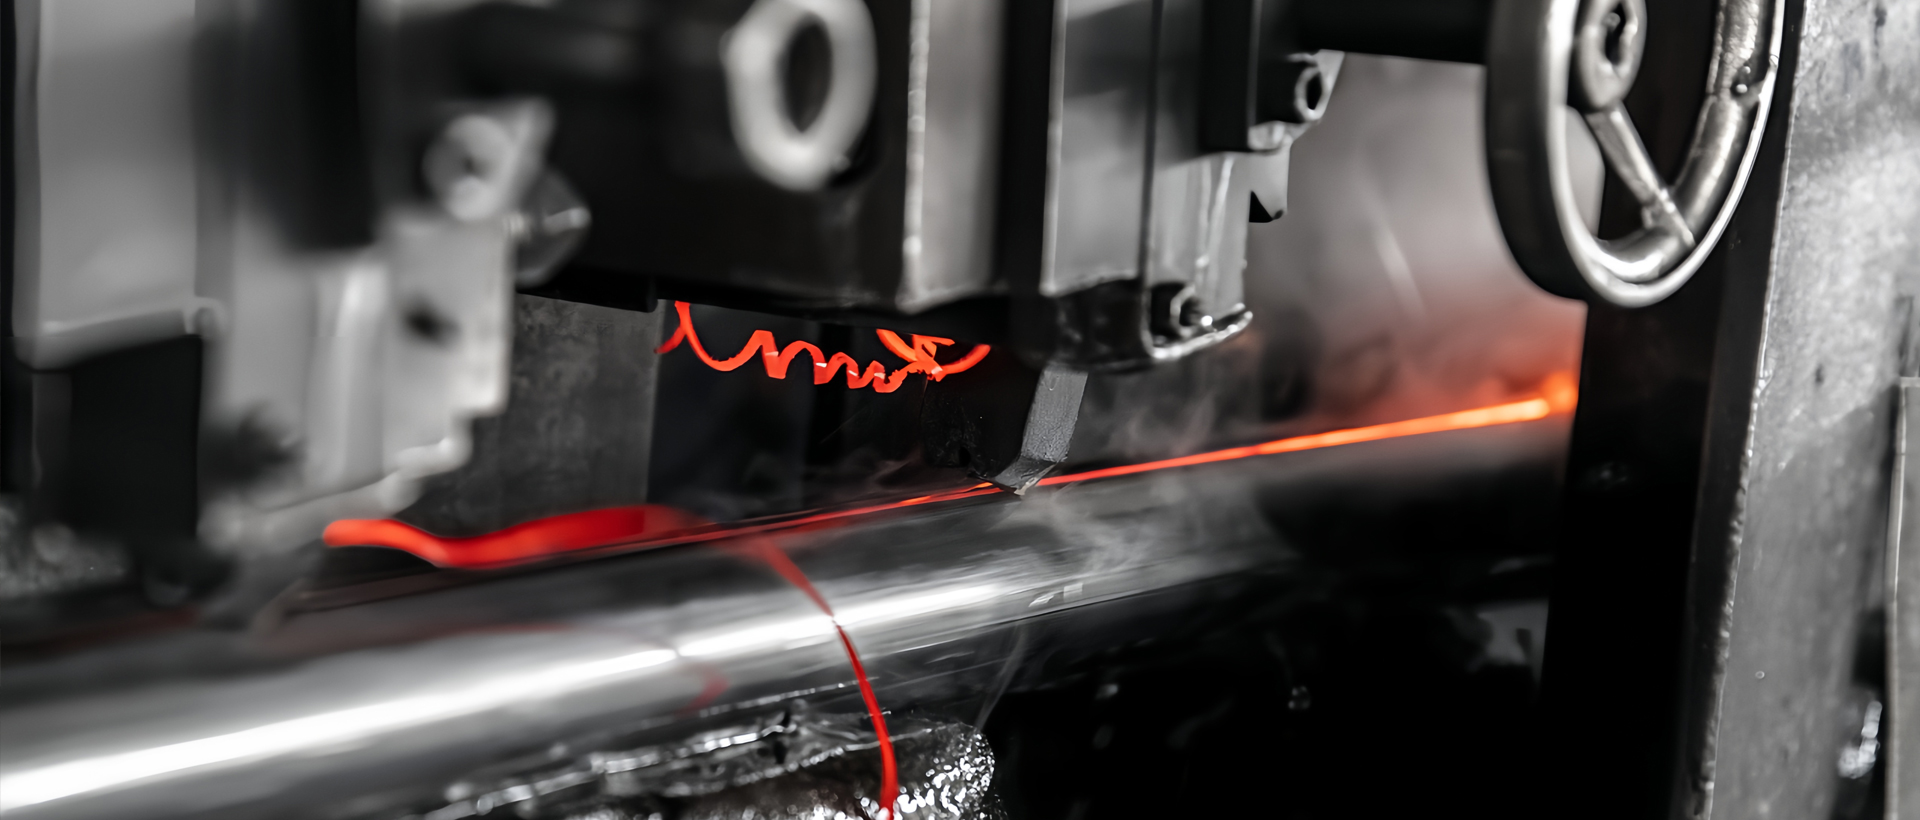
高频焊管的核心在于利用高频电流的集肤效应和邻近效应,使管坯边缘迅速加热至熔融状态。此时,挤压辊的作用至关重要:通过施加精准的径向压力,将加热后的管坯边缘挤压在一起,形成牢固的熔合接头。若挤压力不足或分布不均,容易导致焊缝虚焊、开裂或搭接不良;而挤压力过大则可能压薄管壁,甚至造成模具损伤。因此,挤压辊的结构设计和材质选择直接影响焊缝的致密性与均匀性。
在高速连续生产过程中,管坯经成型、焊接、定径等多道工序。挤压辊不仅参与焊接,还承担着定径功能。通过调整辊轮的间距和角度,可精确控制成品管的外径尺寸,同时修正管材的圆度误差。例如,当焊接后管材出现椭圆变形时,合理的挤压辊布局能通过二次挤压恢复圆周的均匀性,确保管材符合用户对尺寸偏差的严格要求。
高频焊接过程中,过多的挤压量会导致金属过量堆积,形成明显的毛刺或飞边。经过精密设计的挤压辊能优化金属流动路径,使多余的熔融金属被有效推向管坯中心或定向排出,从而降低后续刮刀或切削工序的压力。这既减少了能耗,也降低了因毛刺残留引发的质量风险。实际案例中,某钢管厂通过更换带有导流槽的挤压辊,将毛刺高度控制在0.3毫米以内,后续处理效率提升20%。
挤压辊直接接触高温(约1300℃)的金属管坯,需承受巨大的热负荷与机械摩擦。若选用耐磨耐热性能不足的材质(如普通合金钢),辊面易出现疲劳裂纹、剥落或磨损沟槽,进而导致钢管表面出现压痕或划伤。当前主流方案采用硬质合金或高速钢制造辊轮,并辅以氮化、喷涂等表面处理技术,显著延缓磨损速度。例如,某企业将挤压辊材质升级为碳化钨涂层后,单组辊轮使用寿命从30小时延长至120小时,设备停机换辊频率大幅降低。
现代焊管生产线常面临频繁切换管径(如从Φ20mm切换到Φ50mm)的需求。可更换模块化挤压辊系统允许快速调整辊轮组合,无需更换整个机架。通过备有多套不同弧度的辊型,操作工可在10分钟内完成换辊,使生产线柔性化程度提升,尤其适合多品种、小批量的订单模式。
高频焊管挤压辊的作用贯穿于从焊缝成型到成品精度的全链条。无论是保障焊接强度、控制几何公差,还是减少能耗与维护成本,它都是影响产品等级的核心要素。在选型时,企业需结合管材材质、壁厚及生产效率综合考量辊轮的材质、角度与冷却方案,方能最大程度发挥其价值。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们