 咨询热线:
022-69319999
咨询热线:
022-69319999
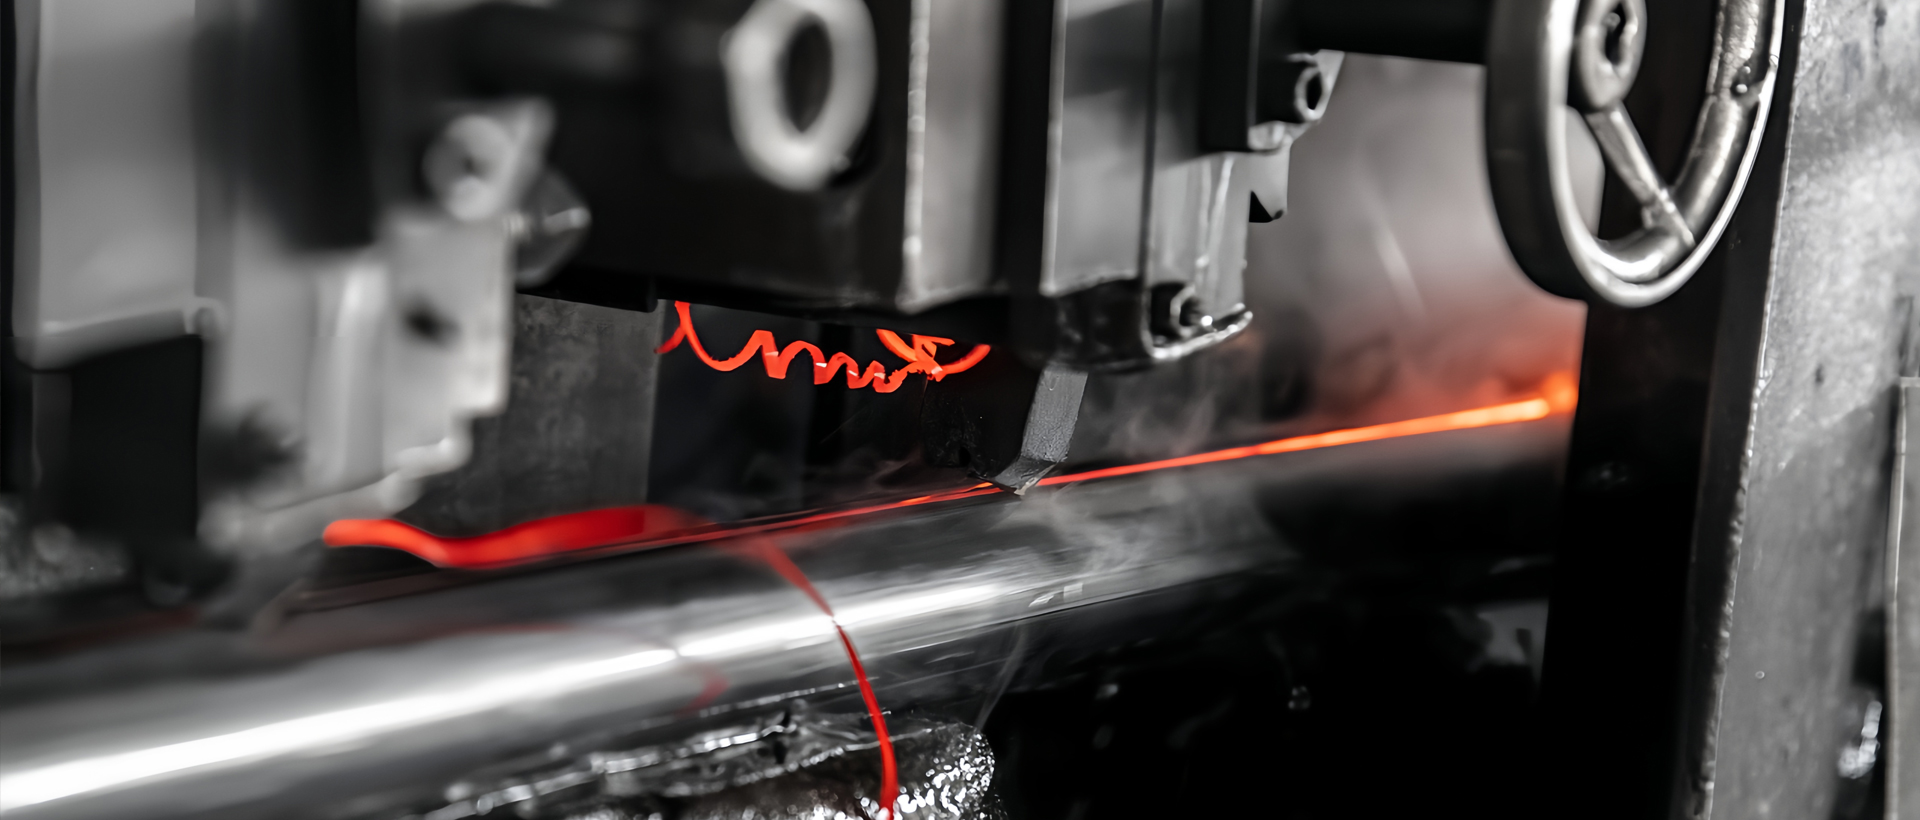
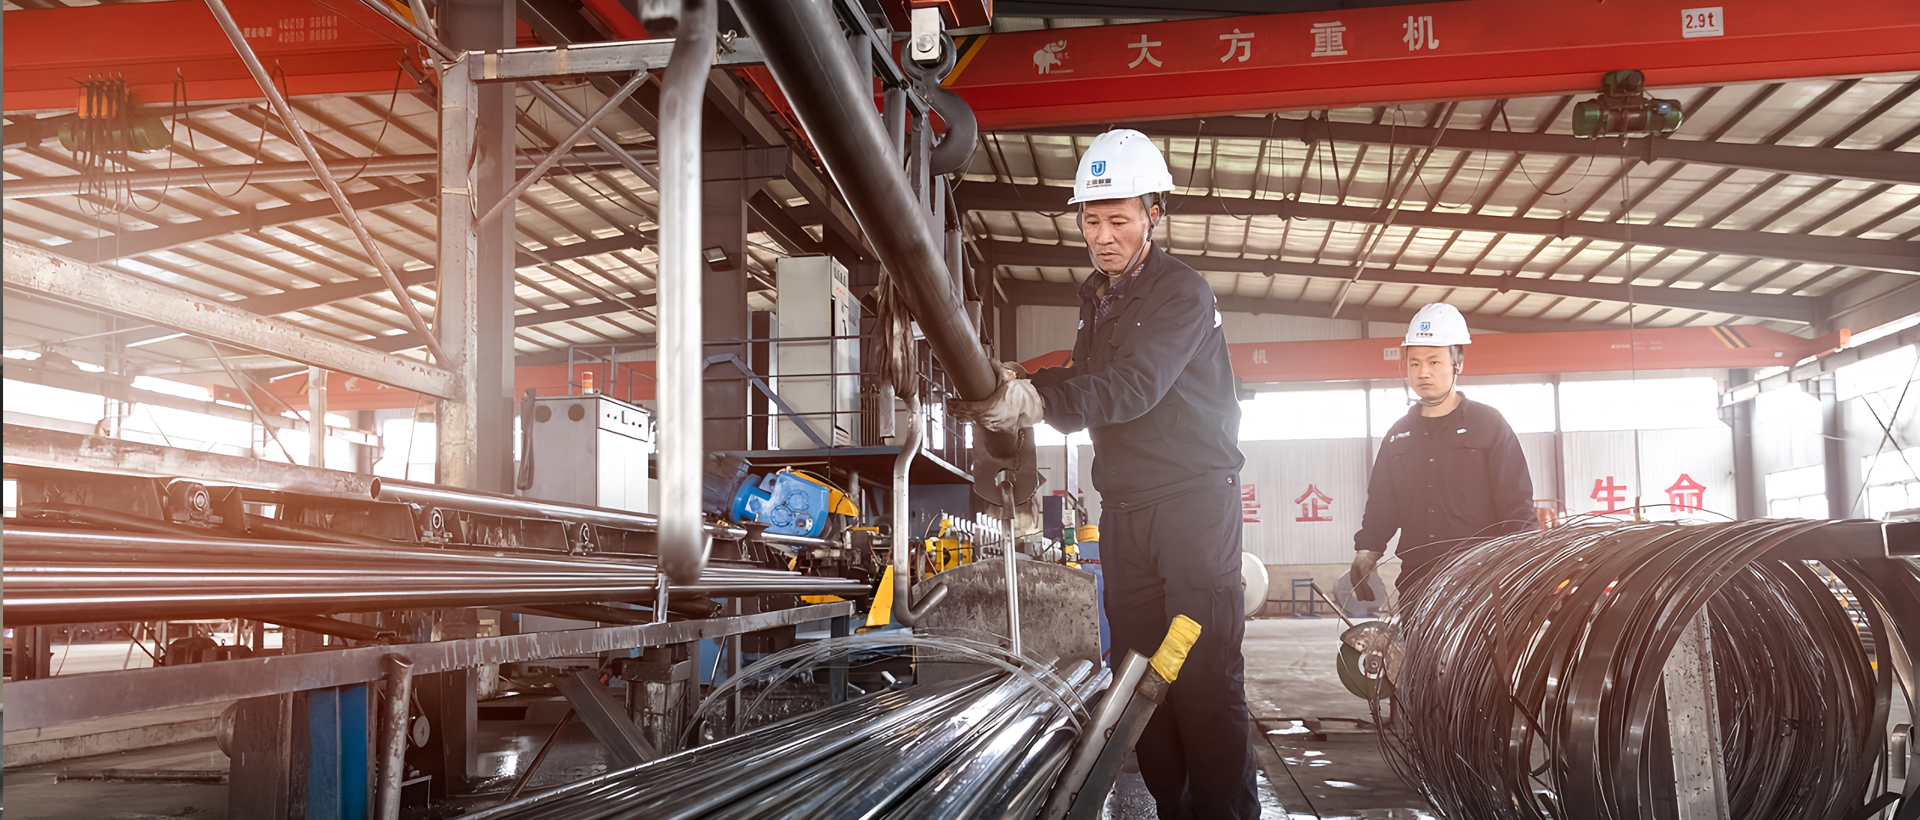
在工业生产中,小口径焊管广泛应用于建筑、家具、汽车、管道输送等领域。然而,焊接过程中产生的热应力和冷却收缩,往往会导致管材出现弯曲、扭曲等问题。这时候,小口径焊管矫正机组便成为关键设备。本文将从机械结构和力学原理角度,科普其工作方式。
一台典型的小口径焊管矫正机组,主要由进料导向装置、多组交错排列的矫正辊、驱动系统以及出料检测系统构成。根据矫正需求,通常采用7辊式、9辊式或13辊式设计。辊轮分为主动辊和被动辊,通过调整压下量实现对管材的反复弯曲矫正。
矫正原理基于材料力学中的弹性极限理论。当焊管通过机组时,矫正辊对管材施加交替的弯曲作用力。具体过程如下:
矫正效果取决于三个主要变量:
2022年,江苏一家汽车用管制造商引入了带伺服控制的13辊矫正机组。原先使用传统9辊机+人工抽检,矫正直度仅能达到0.8mm/m。升级后,通过闭环控制系统实时监测矫正辊的位置扭矩,配合激光测距仪反馈,将直度提升至0.3mm/m以下。该案例表明,现代矫正机组已从单纯的机械结构向智能感知+动态调控方向发展。
当前,小口径焊管矫正机组的发展呈现两个特点:一是采用多电机独立驱动,替代传统链传动,降低共振对精度的影响;二是引入三维轮廓检测,通过传感器对管材每米范围内的曲率进行建模,实现差异化矫正压力分配。
通过理解以上原理,不仅有助于操作人员优化参数设置,也能为设备选型和维护提供参考。矫正机组看似简单,却是衡量焊管成品质量的关键环节——正如行业常说的:“矫正精度决定了管材的寿命与安装适配性。”
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们