 咨询热线:
022-69319999
咨询热线:
022-69319999
在钢管制造领域,小口径焊管因其广泛应用于建筑、机械、汽车及流体输送等行业,订单量常年保持高位。然而,生产排期的制定并非简单的“先到先得”,而是受到多重因素的系统性影响。理解这些变量,不仅能提升交付效率,还能优化客户满意度,降低库存成本。
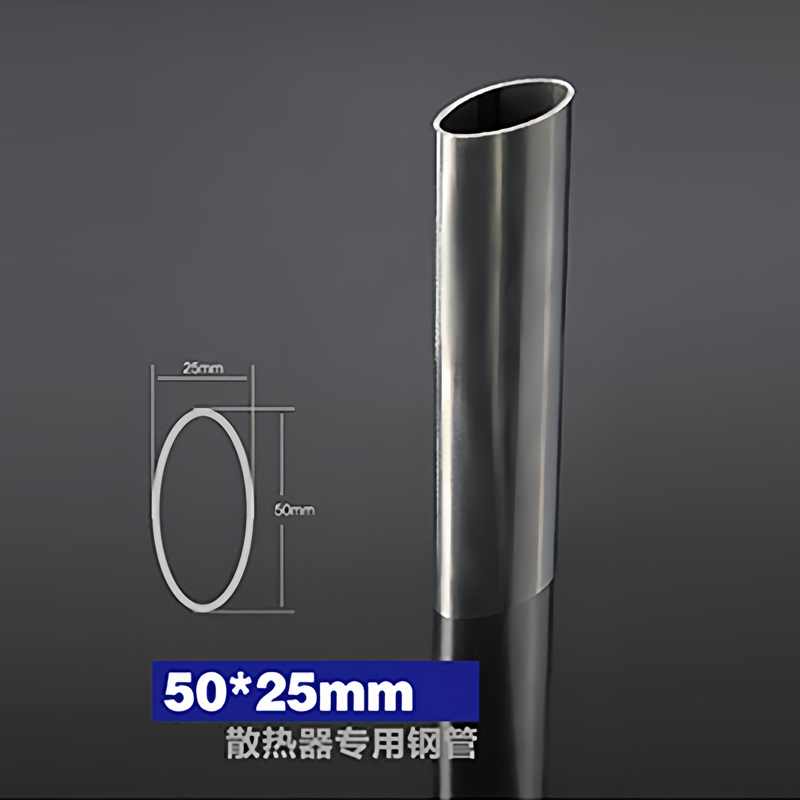
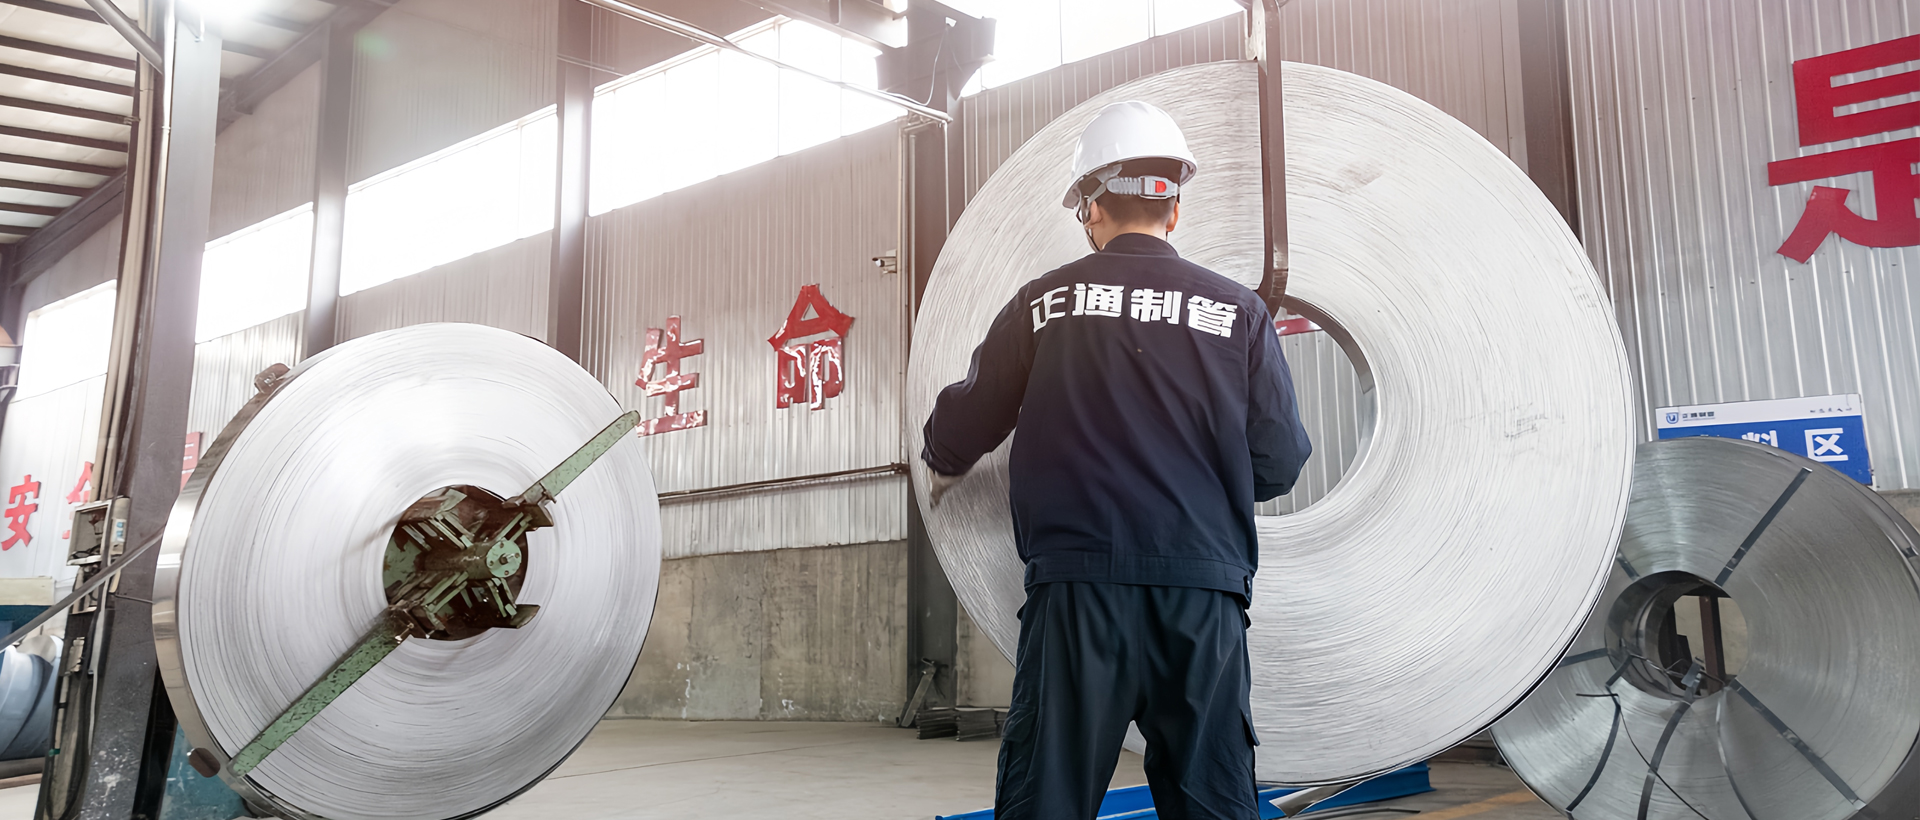
小口径焊管的基材主要是热轧带钢或冷轧带钢。带钢的规格、材质、表面质量及库存周期直接决定排期的可行性。例如,当某批次订单需要特定牌号(如Q195、Q235)或非标尺寸的带钢时,若供应商交货期延迟5-7天,整条产线的排程就必须向后平移。此外,带钢的宽度公差若控制不当,会导致焊管成型工序中的“边缘缺陷”,进而引发返工或废品,打乱原有排期。
案例:某环保设备企业紧急订购一批φ32×2.5mm小口径焊管,常规排期需10天。但该订单要求内壁无毛刺,需额外调用精密去毛刺模具,导致排期延长至15天。这就是“特殊工艺需求”对排期的直接影响。
焊管生产线的轧辊模具、定径机及焊接电源是排期的核心硬件资源。不同外径、壁厚对应不同的模具组合,模具更换通常耗时1-3小时。如果排期内频繁切换规格,比如从φ25mm切换到φ48mm,其间的调试、试焊时间就会显著拉低整体效率。
同时,焊接电源的稳定性至关重要:若一台高频焊机因老化出现功率波动,生产速度必须从40米/分钟降至25米/分钟,产能随之锐减。因此,预防性维护计划应纳入排期预判,避免“带病作业”导致延期。
在排期逻辑中,紧急订单与批量订单的权重需要动态平衡。小口径焊管订单常分为两类:一是大批量、通用规格的单(如500吨φ20mm管线管),适合批量排产以最大化日产量;二是多品种、小批量订单(如10吨φ15mm+20吨φ34mm),换模频繁,单位成本高。
如果排期一味优先“大单”,可能导致小客户流失;若过度迁就“急单”,长线大单的连续生产能力会被碎片化。最优策略是设置“缓冲产能”:预留20%的机时用于插单,同时将同规格、同材质的订单集中合并生产,减少切换次数。
焊管成品需经过涡流探伤、水压试验、尺寸抽样三道检验程序。以水压试验为例,若某批次批量2000支管,检验时长需4小时,但客户要求每50支提交一次检验报告,则排程中需加入“分组检验”环节。此外,检验标准变更(如要求执行GB/T 3091而非SY/T 5037)也会引发工艺参数的调整,建议在排期前与客户明确验收规范,并预留2-4小时的质量确认窗口。
小口径焊管运输需考虑防变形措施:细长管易弯曲,装车时需分层捆扎、加装隔垫。如果排期当天仅是“生产完成”,但未同步确认物流车辆的到位时间,则成品可能滞留车间占用场地,反过来影响次日排产。沿海区域的订单还需考虑海运船期:若截关日为周四,则排期需保证周二前完工并完成装柜,否则将延误一周出口。
小口径焊管订单生产排期是工艺可行性与商业承诺的交汇点。管理者需建立动态数据库,记录每台设备的最佳生产节拍、模具寿命、原料库存周转率,结合订单的标准化系数,通过算法或经验公式生成排期草案。只有将上述因素融入全流程管理,才能真正实现“准时交付”与“成本可控”的双赢。
(全文约860字)
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们