 咨询热线:
022-69319999
咨询热线:
022-69319999
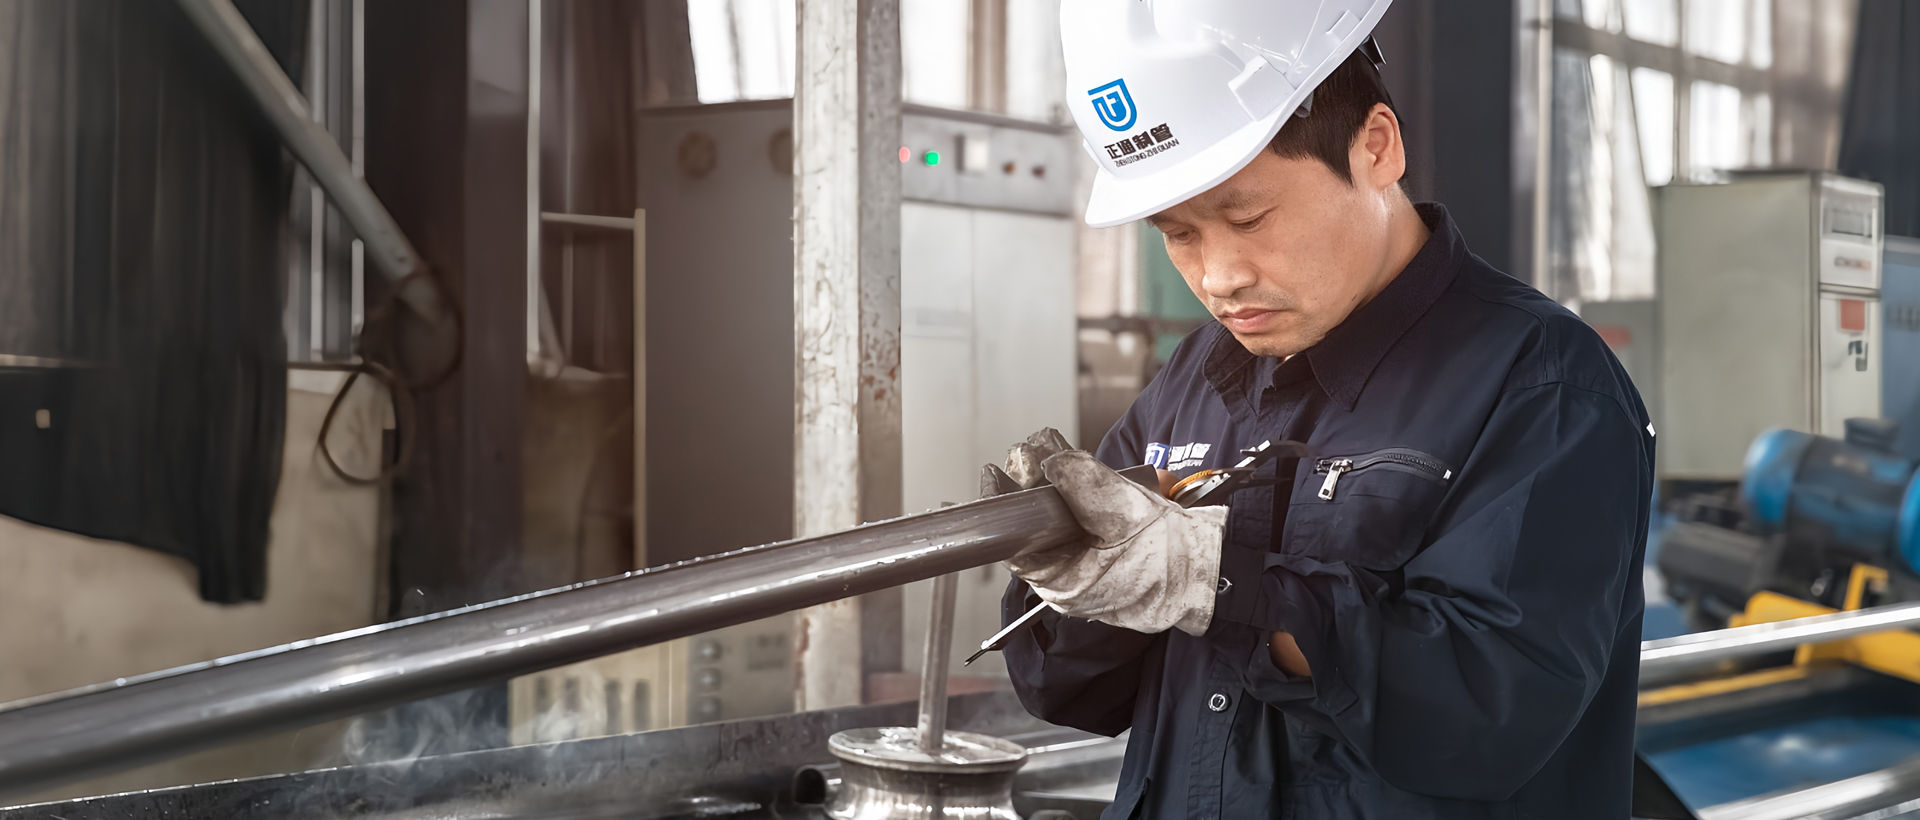
在管道制造与工程应用中,小口径焊管因其结构轻便、承压能力可靠,广泛用于流体输送、建筑结构及机械制造领域。然而,焊缝宽度作为衡量焊接质量的核心参数,直接影响管道的密封性与使用寿命。本文将围绕小口径焊管焊缝宽度测量标准工具,探讨其技术原理、选型要点及实际应用。
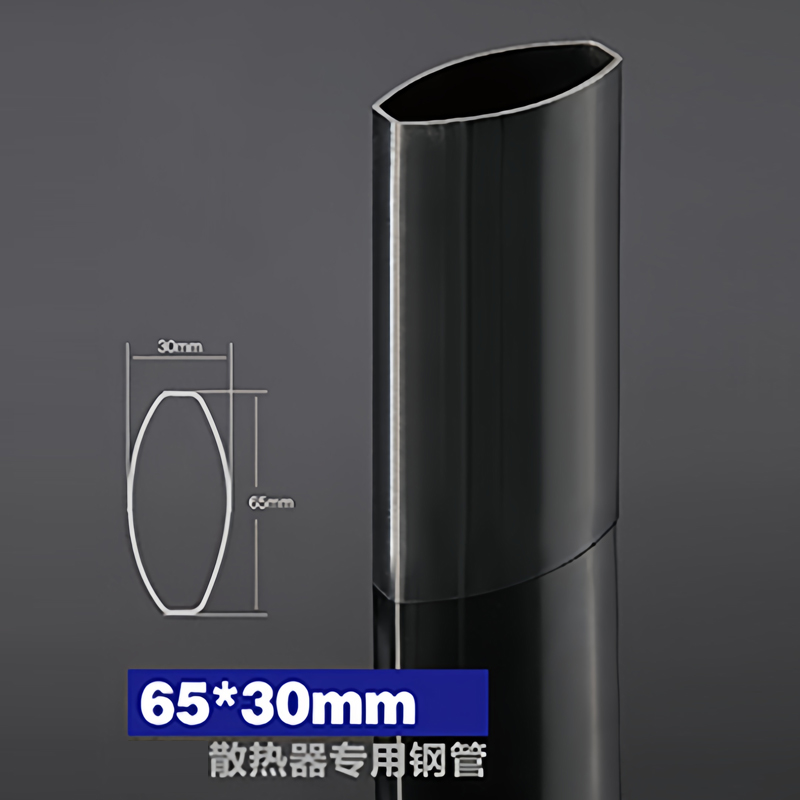
焊缝宽度是焊接过程中熔池流动与母材融合程度的直接体现。若宽度过窄,可能导致未熔合或应力集中;若过宽,则增加热影响区面积,降低管材强度。对于小口径焊管(通常指外径小于114mm的管材),其焊缝相对窄小,传统卡尺或目测法难以满足精度要求。因此,采用标准化测量工具成为行业共识,确保每根焊管符合GB/T 3091、API 5L等标准。
这类标准工具采用不锈钢材质,刻有不同宽度的标准缝隙。操作时,将卡规缺口对准焊缝,通过目视比对判定宽度是否在0.5mm-3mm的允许范围内。其优势在于成本低、现场检测快,适用于批量抽检。例如,在建筑脚手架管生产中,工人可快速筛选出超差产品。
针对高精度需求,光学投影测量仪可将焊缝放大20-50倍至屏幕上,配合十字标尺精确读数。某汽车排放管制造厂曾引入该设备,将测量不确定度从±0.2mm降低至±0.05mm,显著减少了因焊缝宽度波动导致的泄漏返工。
在自动化产线中,激光三维扫描系统已成为小口径焊管焊缝宽度测量标准工具的升级方案。通过线激光传感器实时采集焊缝轮廓,算法自动计算宽度、余高等参数。该工具适用于高频直缝焊管生产线,检测效率可达每分钟60米,且数据可追溯。
选择工具时需综合管径范围、生产节拍及精度等级:
操作要点:测量前应清除焊缝表面焊渣与氧化皮;工具需定期校准,例如卡规每半年需送检至计量院;记录时需注明焊缝位置(如12点钟方向),防止局部偏差掩盖整体问题。
某医疗器械用不锈钢小口径焊管企业,曾因焊缝宽度不稳定导致内壁毛刺超标。引入带有数据记录功能的激光测量工具后,针对每根管的宽度进行SPC分析,发现焊接速度与电流参数匹配异常。调整后,良品率从89%升至97%,年节省返工成本超50万元。该案例表明,标准化测量不仅是质检环节,更是工艺优化的依据。
当前,数字化与智能化正重塑测量工具。部分新工具已集成蓝牙传输功能,直接生成检测报告。但需注意,并非所有工具都适合所有工况——曾有企业误将用于厚板的卡规检测壁厚1.2mm的小口径管,导致压伤母材。因此,工具选型必须与焊接方法(如TIG、高频焊)、管材材质(碳钢、不锈钢)匹配。
核心标记:焊缝宽度测量标准工具的终极目标并非单纯获取数值,而是通过精准数据驱动生产优化。尤其对于小口径焊管这类对热输入敏感的工件,标准化测量是连接制造过程与最终性能的桥梁。从实体卡规到智能传感器,工具迭代的背后是对焊接质量更严密的控制逻辑。选择并正确使用这些工具,是每一家管材制造商提升竞争力的务实之道。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们