 咨询热线:
022-69319999
咨询热线:
022-69319999
在管道制造与工业安装领域,小口径焊管热弯加工是一项常见但技术要求较高的工序。由于管径较小(通常指DN50以下),管壁相对较薄,热弯过程中若温度控制不当,极易出现褶皱、过烧或强度下降等问题。因此,建立科学合理的温度控制标准,是保障加工质量的核心环节。
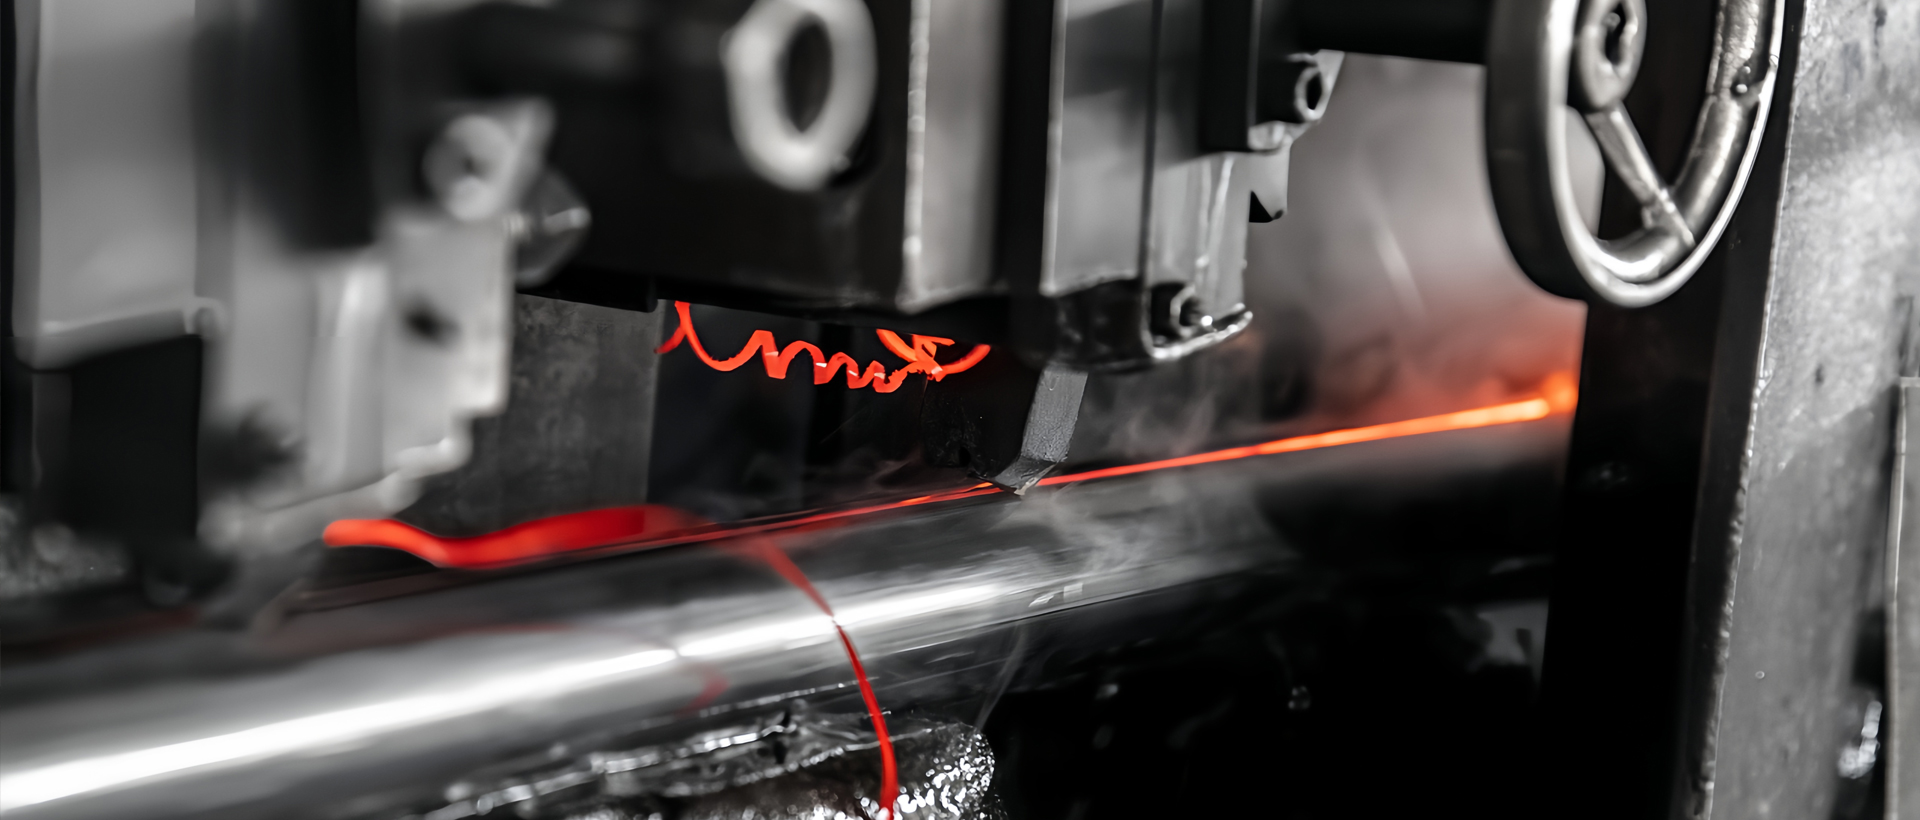
小口径焊管的热弯加工,通常采用中频感应加热或火焰加热方式。标准加热温度区间应控制在850℃-1050℃,此范围属于钢材的奥氏体化区域。低于850℃时,材料塑性不足,弯曲阻力大,易导致管壁外侧产生裂纹;高于1050℃则可能引发晶粒粗化,降低焊管的力学性能。对于常见材质如Q235B或20#钢,推荐目标温度为950℃±30℃,此时焊管具有最佳的延展性与成型稳定性。
热弯过程中,温度并非均匀分布。沿管长方向,加热区长度应至少为管子外径的3-5倍,以确保弯曲段受热充分。同时,管壁内外侧温差应控制在50℃以内。若外侧温度远高于内侧,弯曲时内侧材料受压缩易形成“波浪纹”;反之,外侧受拉易产生微裂纹。实际生产中,可通过红外测温仪或热电偶实时监控管壁表面温度,并调整加热功率与移动速度。
弯制成型后,自然冷却至600℃以下时,可进行空冷或强制风冷,但严禁直接喷水急冷。小口径焊管壁薄,急冷易产生马氏体组织,导致脆性增加。对于要求较高的管道(如承压流体管),建议在热弯后执行去应力退火,温度控制在550℃-650℃,保温时间按管壁厚度每毫米1分钟计算。
某管道工程公司在加工DN40焊管弯头时,曾因加热温度偏低(约800℃)导致批量产品出现外侧裂纹。经分析,系操作人员依赖目测而非仪器测量所致。升级为红外测温系统后,将温度严格控制在920-980℃,废品率从12%降至0.5%以内。另一案例中,某企业为赶工期采用过高温(1100℃)加热,结果弯管晶粒度从7级降至4级,承压能力下降30%,最终通过调整温度上限并增加退火工序才满足标准。
为确保可操作性,推荐将以下参数纳入标准化文件:
通过严格执行上述小口径焊管热弯加工温度控制标准,可有效提升产品合格率,降低返工成本,同时满足GB/T 3091-2015等国家标准对焊管弯曲性能的检测要求。在实操中,建议结合具体材质进行首件试弯,并根据测试数据微调温度区间。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们