 咨询热线:
022-69319999
咨询热线:
022-69319999
选择小口径焊管(通常指外径≤Φ114mm或Φ219mm,壁厚较薄的钢管),需要从用途、材质、尺寸精度、焊缝质量、表面处理等多个维度综合考量。以下是系统化的选型指南:
小口径焊管常用材质:
碳钢:Q195、Q235B、Q345B(GB);Gr.B、Gr.A(ASTM)
Q195/Q235:一般结构、低压流体
Q345B:承载结构
不锈钢:304、316L(装饰、食品、化工)
镀锌:热镀锌(GB/T 3091)或冷镀锌(电镀锌),用于防腐要求场合
合金钢:视特殊工况而定
要点:材质决定强度、耐蚀性和焊接性,需与使用环境匹配。碳当量偏高时高频焊接易产生硬脆组织,需关注可焊性。
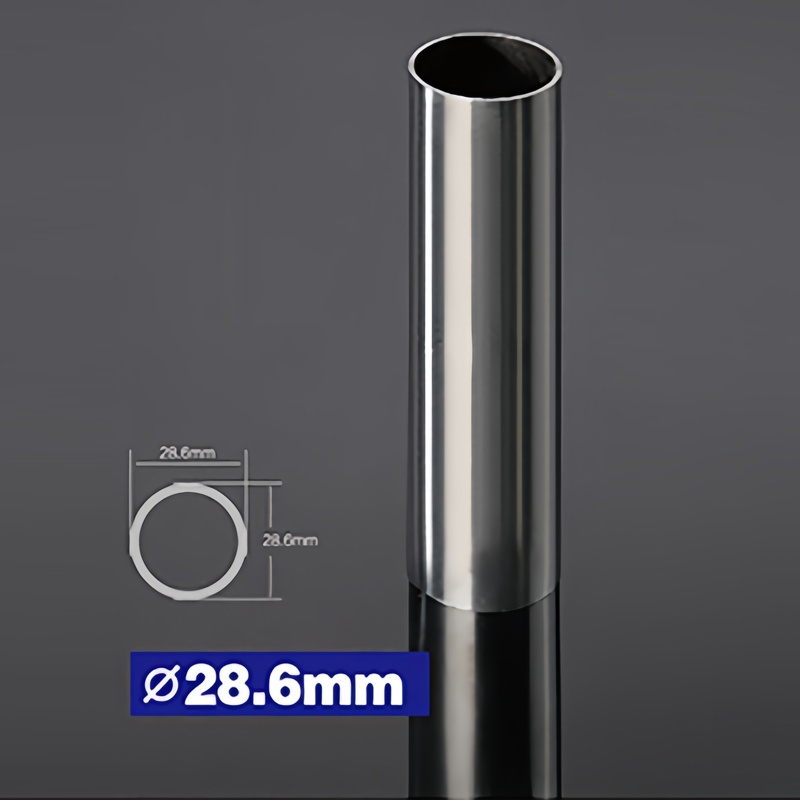
外径与壁厚:按设计压力/载荷确定壁厚,注意负偏差(标准允许偏差范围)。
外径公差:高频焊管通常±0.5%~±1%,精密管可到±0.1mm。
壁厚公差:一般±10%,精密管±5%。
椭圆度/直度:装饰和精密用途要求更严。
长度:定尺或倍尺,注意定尺公差。
建议:承压管按**壁厚校核强度,不能按名义壁厚。
高频直缝焊管的质量关键在焊缝:
焊缝致密性:检查是否有未熔合、冷焊、针孔。可要求水压试验或涡流/超声探伤。
内毛刺:流体管、换热管要求内毛刺清除(刮刀去除),残留高度≤0.2~0.5mm。
外毛刺:结构/装饰管需平整或磨平。
焊缝热处理:重要用途要求焊缝在线正火/退火,消除焊接应力、改善组织。
焊缝位置:一般在外径圆周的固定位置,注意安装朝向。
验收手段:水压试验、涡流探伤、超声波探伤、压扁试验、扩口试验、弯曲试验。
黑管(未处理):一般结构用
热镀锌:锌层≥300~500g/m²,户外/潮湿环境
涂塑/喷漆:装饰、防腐
酸洗钝化:不锈钢管
内壁处理:流体管需去内毛刺、内防腐
确定用途→选标准
按工况定材质与壁厚
明确尺寸精度等级(普通/精密)
明确焊缝质量等级(是否探伤、内毛刺要求)
确定表面处理
索取样品+检测报告,小批试用以验证
签订技术协议,明确验收指标和试验方法
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们