 咨询热线:
022-69319999
咨询热线:
022-69319999
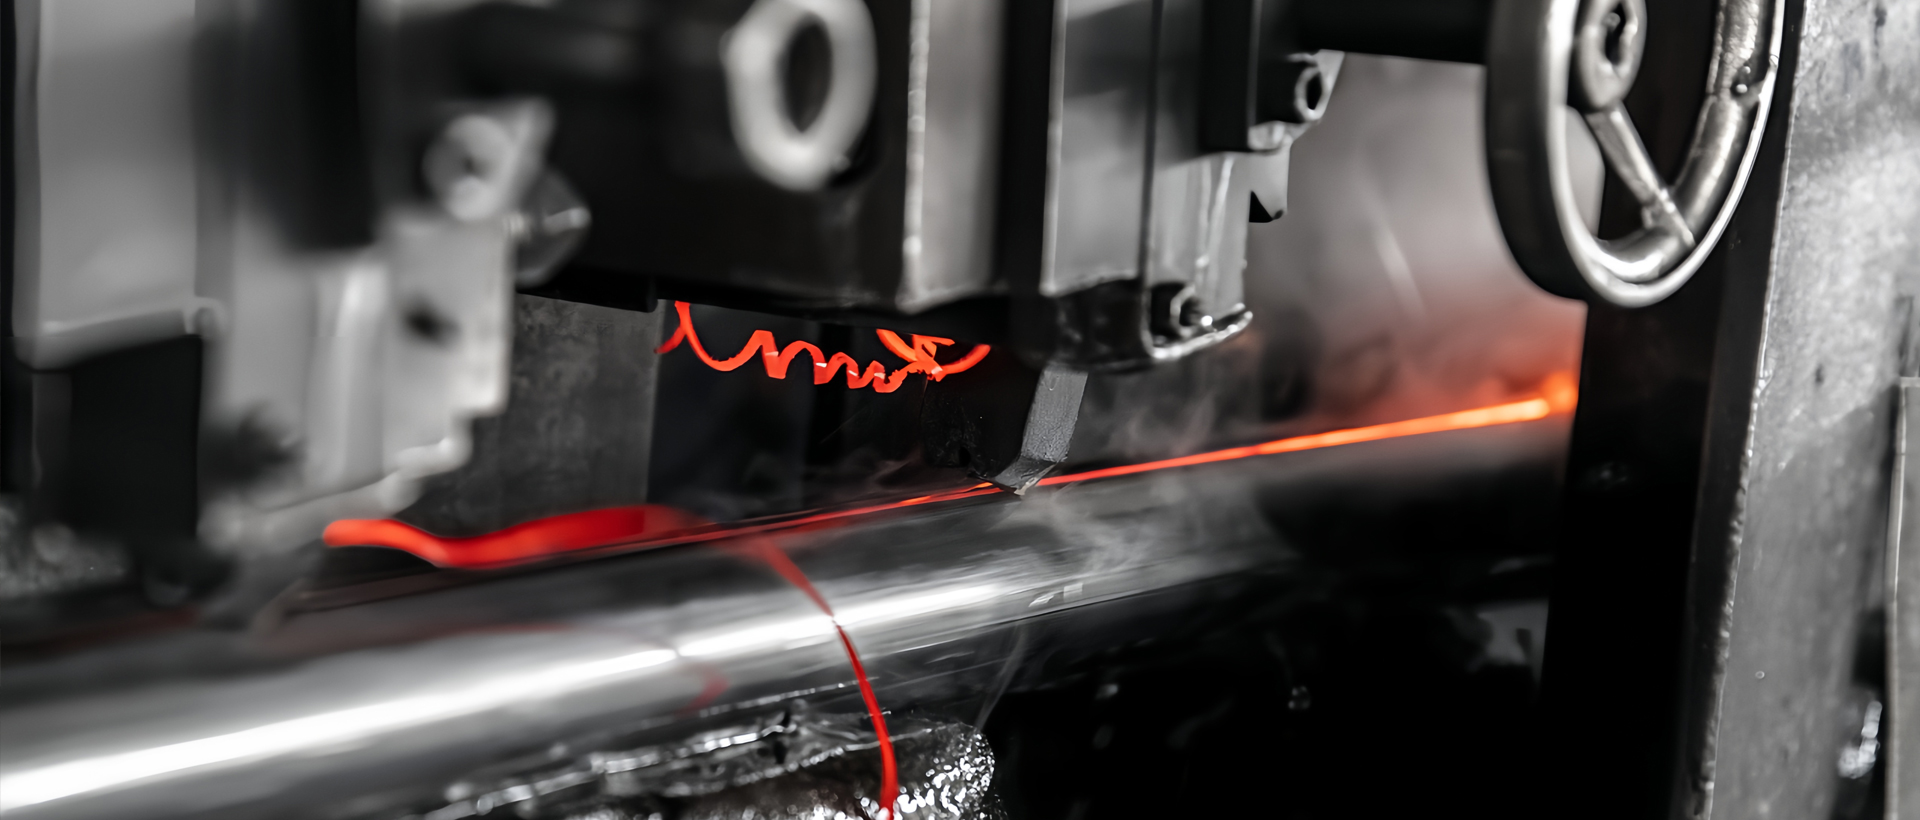
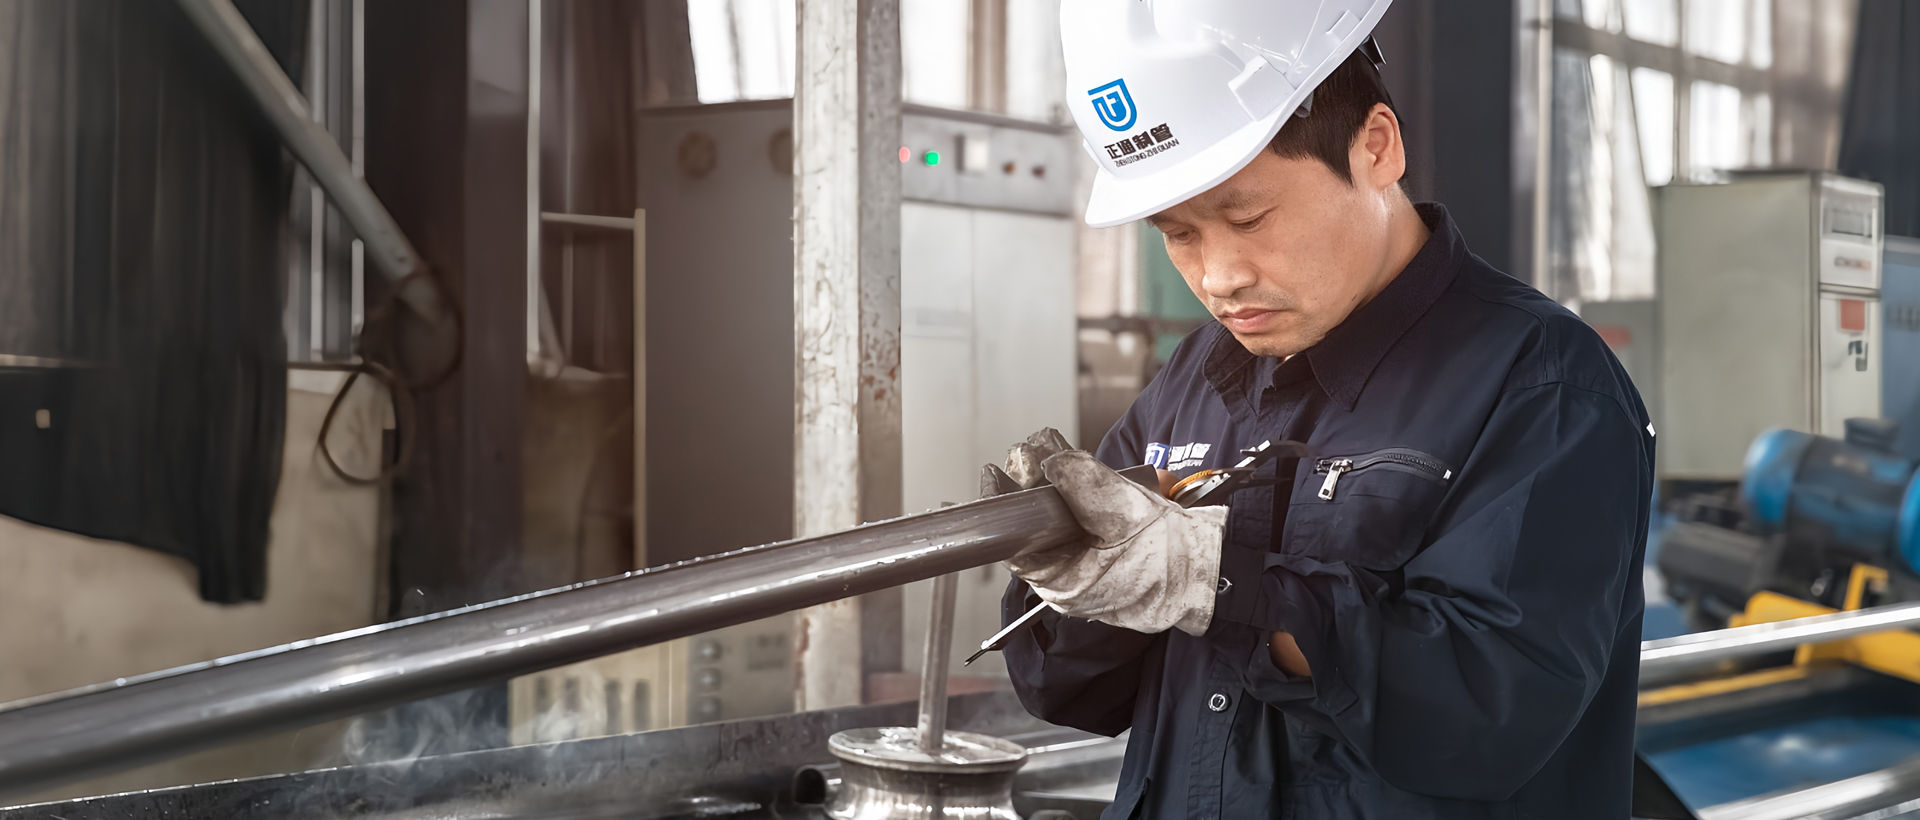
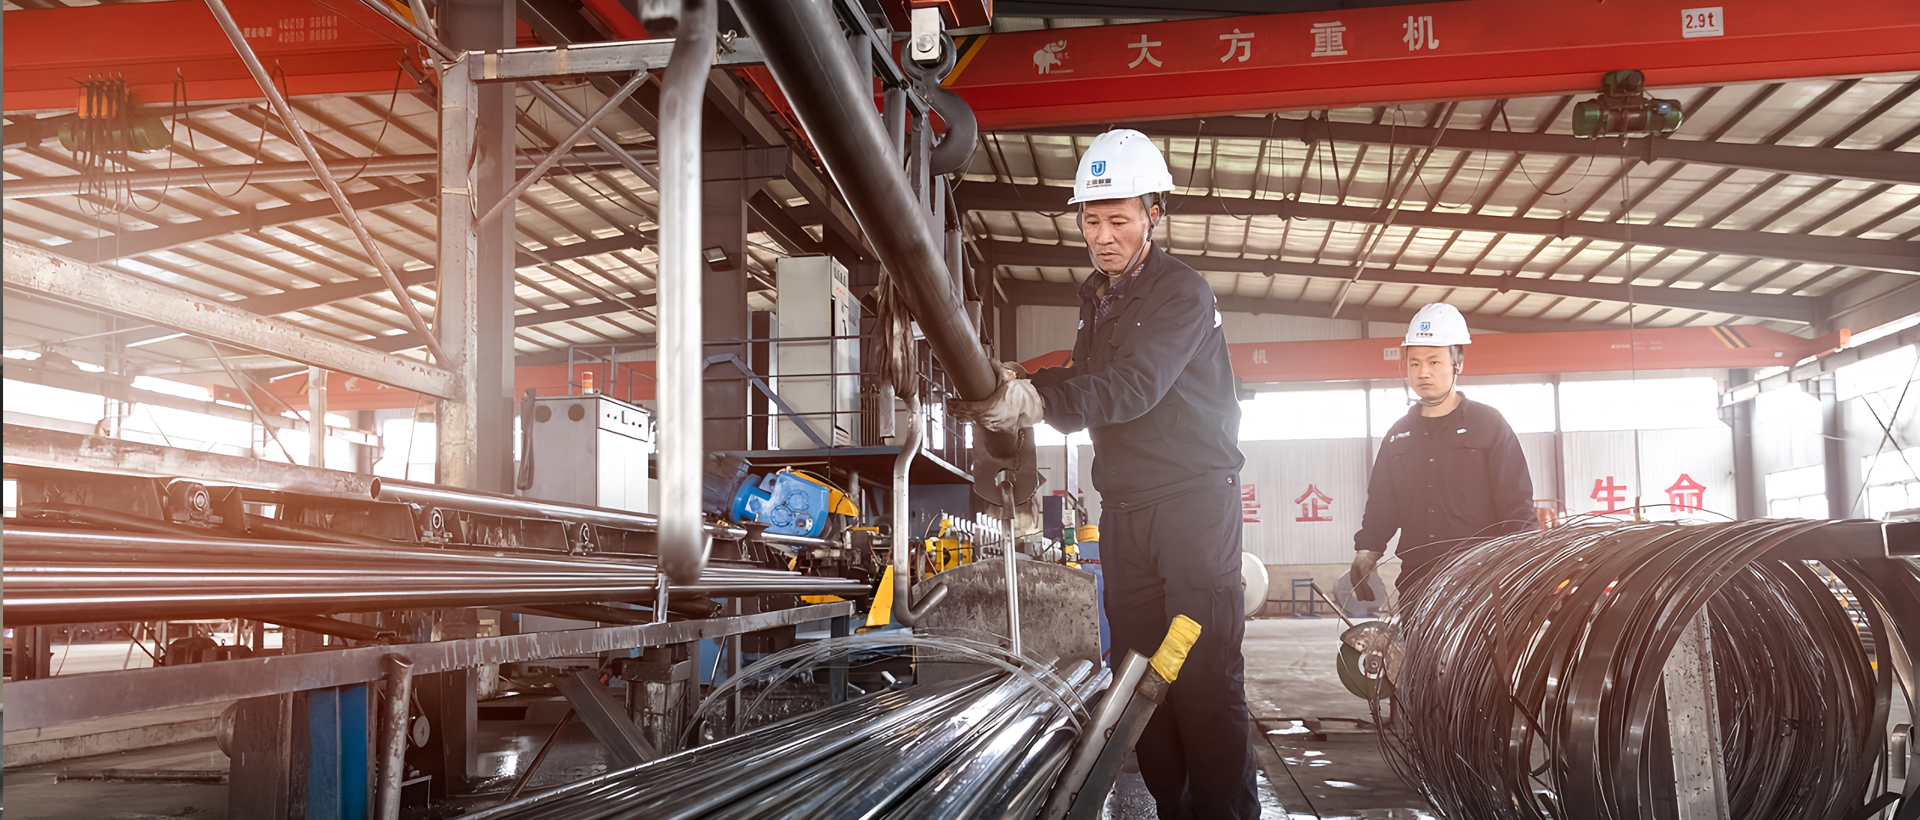
高频焊管因其生产效率高、成本低,在建筑、汽车、管道等领域广泛应用。然而,焊缝夹渣作为高频焊接中常见的内在缺陷,不仅影响焊缝的力学性能,还可能导致管材在使用过程中出现泄漏或断裂。理解夹渣形成的工艺问题,对于提升产品质量至关重要。
焊缝夹渣是指焊接过程中,非金属物质(如氧化物、硫化物或未熔化的焊剂)残留在焊缝金属中。在高频焊管生产中,焊缝区金属在高温下快速熔化、挤压、冷却,若工艺参数或材料状态不当,杂质便难以浮出表面,最终被凝固的金属包裹。
焊接速度过快时,熔池存在时间缩短,杂质来不及上浮便凝固在内。相反,若焊接速度过慢,热输入过大,导致熔化区过宽,反而增加氧化物生成概率。理想的焊接速度需匹配管壁厚度与材质,通常控制在15-25米/分钟范围内,具体值需根据钢带化学成分动态调整。
高频焊管依靠挤压辊将熔融金属挤出焊缝,形成致密结合。若挤压力过小,熔融金属无法完全排除氧化物和杂质,使其残留形成夹渣;若挤压力过大,则可能挤掉过多熔化金属,造成焊缝强度不足,甚至产生“冷焊”缺陷。挤压力应控制在使焊缝处形成均匀“毛刺”的状态,毛刺高度一般建议为管壁厚度的10%-15%。
钢带边部的氧化铁皮、油污或锈蚀是夹渣的直接来源。若边部处理不彻底,加热时这些污染物会熔入焊缝。此外,边部剪切质量至关重要——毛刺过大或边缘不平行会导致焊接时热量分布不均,形成局部过熔或未熔合,进而诱发夹渣。建议将钢带边部毛刺控制在0.05mm以内,并在焊接前实施高频感应加热氧化层去除。
高频焊管焊接温度通常需达到1400-1500°C,确保金属充分熔化。温度偏低时,氧化物无法完全分解;温度偏高则加剧金属氧化,生成更多熔渣。同时,焊缝的冷却速度也直接影响夹渣率。快速冷却虽能提高生产效率,却会阻碍杂质上浮。通过对焊缝区实施空气或水雾冷却控制,可使杂质有充足时间浮出。
某管线钢管生产企业曾因夹渣问题导致产品合格率下降至85%。通过调整焊接速度从20m/min降至18m/min,并加装钢带边部抛丸清理装置,合格率回升至97.5%。另一家企业则将挤压辊角度从45°改为55°,显著改善了熔融金属的流动方向,使夹渣发生率降低60%。
实际生产中,建议采用在线涡流检测结合金相分析,实时监控焊缝质量。定期检查感应器位置、挤压辊磨损情况,并建立钢带化学成分与工艺参数的匹配数据库,可系统性地降低夹渣风险。
高频焊管焊缝夹渣的核心在于工艺参数的动态平衡与材料状态的严格管控。只有深入理解每个工艺环节对手的影响,才能从根源上消除这一缺陷,确保产品满足高标准使用要求。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们