 咨询热线:
022-69319999
咨询热线:
022-69319999
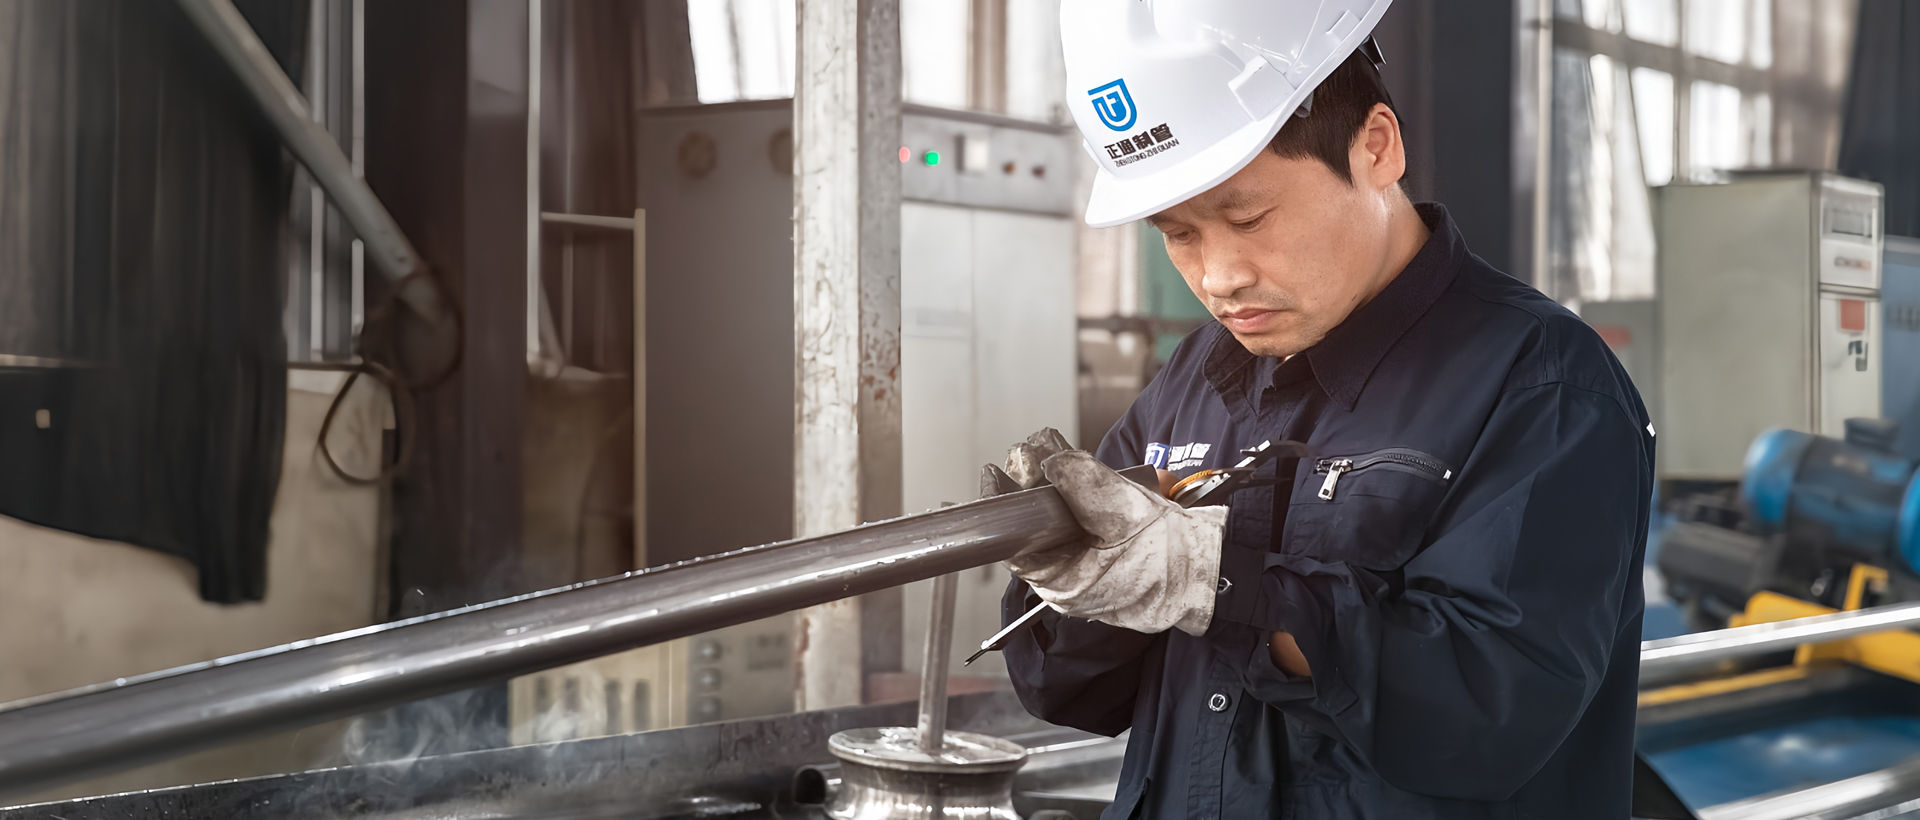
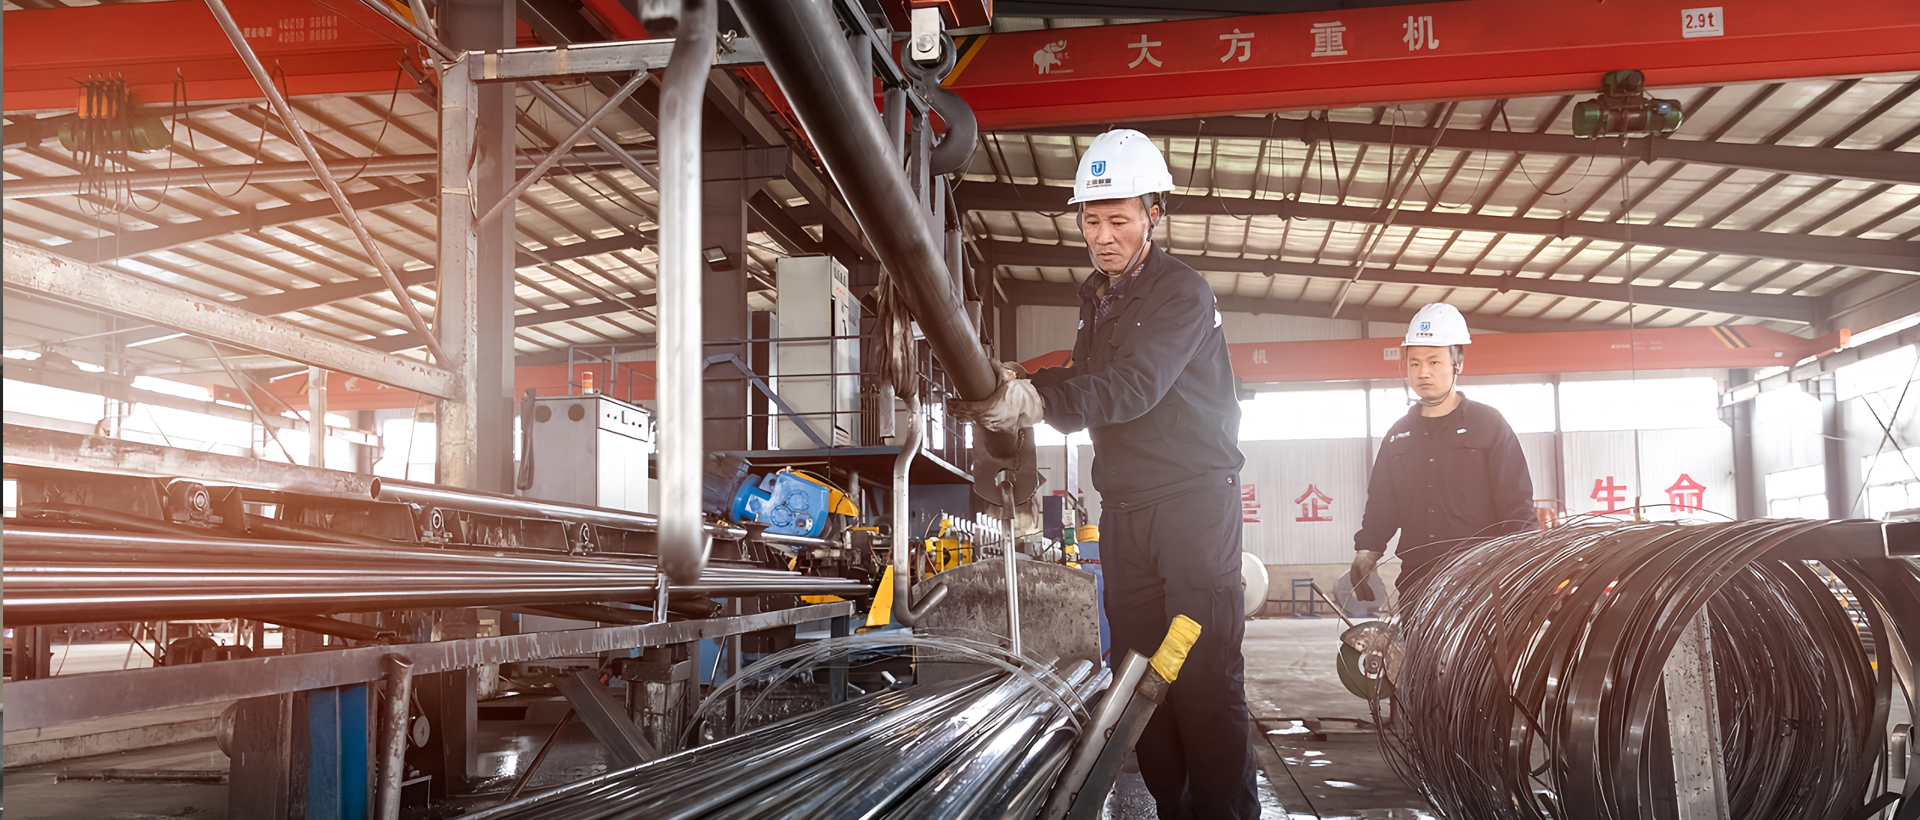
在管道加工与维护领域,小口径焊管的除锈打磨是一项基础却关键的工序。无论是建筑钢结构、流体输送管道还是机械制造行业,管材表面的锈蚀、氧化皮或焊渣若处理不当,会直接影响涂装附着力与使用寿命。本文将从实操角度出发,结合常见工况,为你解析除锈工具的选用逻辑与避坑要点。
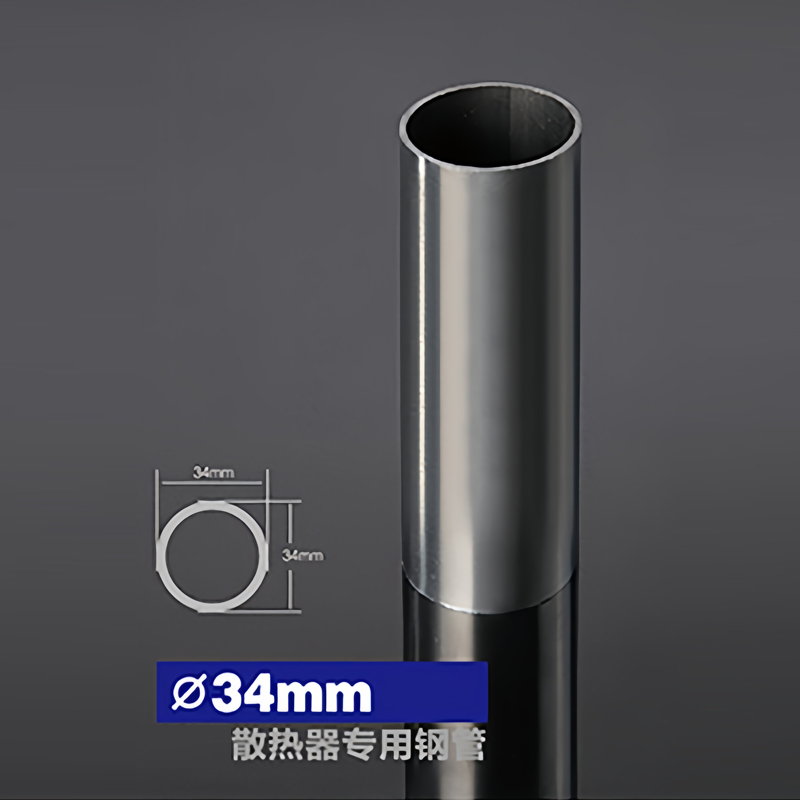
小口径焊管(通常指DN25-DN50或外径≤60mm的管道)的打磨难点在于管径小、弯曲部位多、操作空间受限。首先需区分锈蚀程度:轻微浮锈可选用钢丝轮刷,而深层锈蚀或焊渣则需角磨机配合砂轮片。例如,某不锈钢管件加工厂曾因使用普通砂轮片导致管壁划伤,后改用百叶轮(或称为千叶轮),在除锈效率与表面粗糙度之间找到了平衡。
电动角磨机:功率在600-900W的小型角磨机是主流,搭配直径100mm的砂轮片或钢丝轮。需注意转速控制——过高会导致管壁过热变形,建议选用调速型角磨机,转速控制在3000-6000 r/min。案例:某五金车间使用无刷电机角磨机处理焊管焊道,相比有刷机型,连续工作时间延长了40%,且减少了碳粉污染。
气动砂带机:适合批量处理同一规格管材。砂带可贴合管面弧度,避免角磨机在曲面上的“跳刀”问题。曾有一家电梯导轨配件厂,通过定制30mm宽的气动砂带机,将单根管材除锈时间从3分钟压缩至50秒,且表面一致性显著提升。
专用管材打磨机:若面对大批量同口径焊管,可选用夹持式旋转打磨机。这类工具能固定管材并自动推进打磨头,但需注意不同壁厚对应的打磨压力调节——壁厚≤2mm的焊管,压力过大易导致管壁减薄,引发漏水或断裂风险。
最后提醒:除锈打磨工具的寿命与日常维护直接相关——钢丝轮刷每周需清理缠结的碎屑,砂轮片磨损至直径低于原尺寸60%时立即更换。合理规划工具迭代,能减少20%-30%的返工成本。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们