 咨询热线:
022-69319999
咨询热线:
022-69319999
高频焊管因其生产效率高、成本可控、尺寸精度好等特点,在建筑、机械、流体输送等领域广泛应用。然而,当这类钢管需要进一步进行丝扣加工时,选对管材规格便成了保证螺纹强度、密封性和使用寿命的关键。
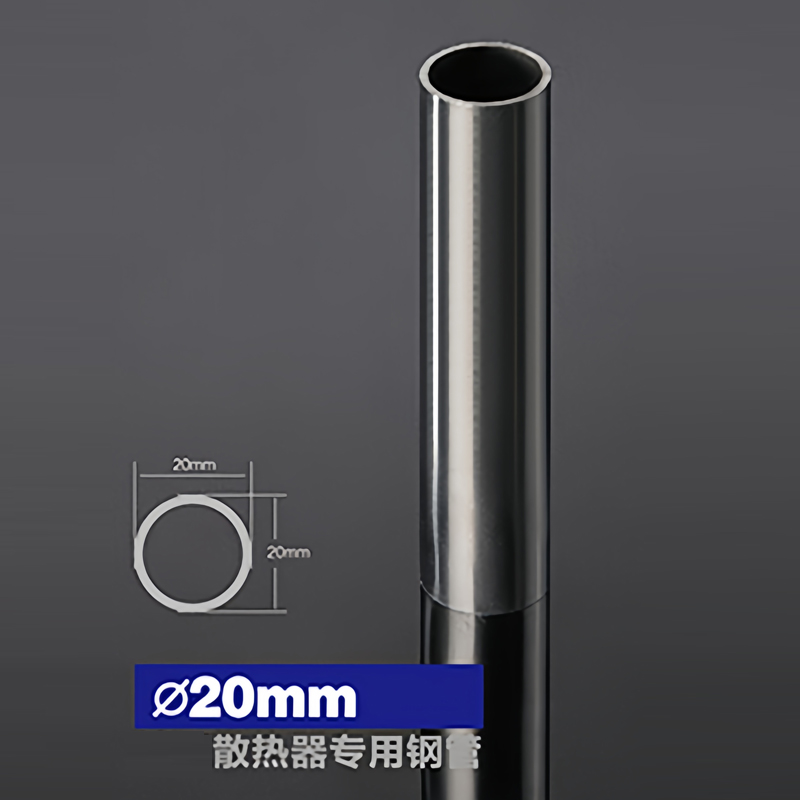
高频焊接是利用集肤效应和邻近效应,在管坯边缘形成高热区并施压熔接。这种工艺制造的钢管焊缝质量稳定,表面光洁度较好,但焊缝区域的微观组织与母材存在差异。在进行丝扣加工时,刀具需要同时切削焊缝区与母材,这就要求管材具备良好的切削性能和均匀的硬度分布。
一般而言,适用于丝扣加工的高频焊管,其壁厚不宜低于2.5毫米。过薄的管壁在车制螺纹时容易产生变形甚至撕裂,尤其是当管径较大时,壁厚不足会导致螺纹牙型高度不够,降低连接强度。
根据实际加工经验,以下三类高频焊管规格在丝扣加工中表现优异:
DN20-DN50中径管(外径26.9mm-60.3mm,壁厚2.8mm-3.5mm)
此类规格是消防管道、压缩空气管道丝扣连接的常用规格。壁厚3.0mm左右的管材可以加工出标准的55°圆锥管螺纹,螺纹完整率可达90%以上。
DN65-DN100大径管(外径76.1mm-114.3mm,壁厚3.5mm-4.5mm)
这些规格常用于低压流体输送系统。由于管径较大,壁厚必须相应增加,否则车制螺纹时容易发生管口失圆。建议壁厚不低于4.0mm,以保障螺纹底部有足够的材料支撑。
特厚壁管材(壁厚5.0mm以上)
当用于高压或频繁拆卸的场合(如液压系统),壁厚5.0mm以上的高频焊管更能保证丝扣的耐用性。不过这类管材在焊接时需注意控制热影响区宽度,避免焊缝处硬度异常而影响攻丝质量。
除了尺寸规格,材质也是关键因素。常用材质为Q235B或Q195,这两种钢材的含碳量适中,切削性能良好。若选用20#钢或Q345B低碳优质钢,由于材料韧性较强,加工出的螺纹表面更光滑,毛刺较少。但需注意,带镀锌层的高频焊管在丝扣加工前必须去除镀层,否则镀锌层会黏附刀具,导致螺纹粗糙度超标。
某厂房消防给水管道改造项目中,需安装一套DN50(外径60.3mm)的镀锌高频焊管。最初选用了壁厚2.5mm的管材,但在车制管螺纹时,发现第三扣至第五扣之间出现明显撕裂,试压时三处接头渗漏。后更换为壁厚3.2mm的同材质高频焊管,使用相同攻丝参数,螺纹成形完整,试压1.6MPa无泄漏。这一案例验证了壁厚与丝扣成型质量的正相关关系。
在自动化丝扣加工中,往往需要管材的圆度误差小于0.3mm。因此采购时应要求供应商提供高精度高频焊管,并要求出厂检验报告包含椭圆度数据。对于有微调要求的精密连接(如仪表管),可考虑采用冷拔后的高频焊管来保证尺寸一致性。
不同规格的管材在进给速度和切削深度上有所不同。对于壁厚3.0mm以下的薄壁管,建议采用多次走刀,每次约0.3-0.4mm;而壁厚4.0mm以上的管材可单次进刀0.5-0.8mm。切削液的选择同样重要:含硫极压切削液能显著降低螺纹表面粗糙度,尤其适合Q235B材质。
综合来看,高频焊管进行丝扣加工的核心在于管壁厚度与螺纹深度的匹配。在实际选型中,优先选用壁厚≥3.0mm、圆度偏差≤0.3mm、材质均匀的高频焊管,即可满足绝大多数丝扣连接需求。特殊工况下的针对性处理,往往能规避后期连接失效的风险。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们