 咨询热线:
022-69319999
咨询热线:
022-69319999
在工程机械液压系统中,小口径焊管是输送高压油液的核心部件。壁厚选择不仅影响系统安全性,更直接关系到设备使用寿命与维护成本。本文将从实际应用出发,解析壁厚选择的核心逻辑。
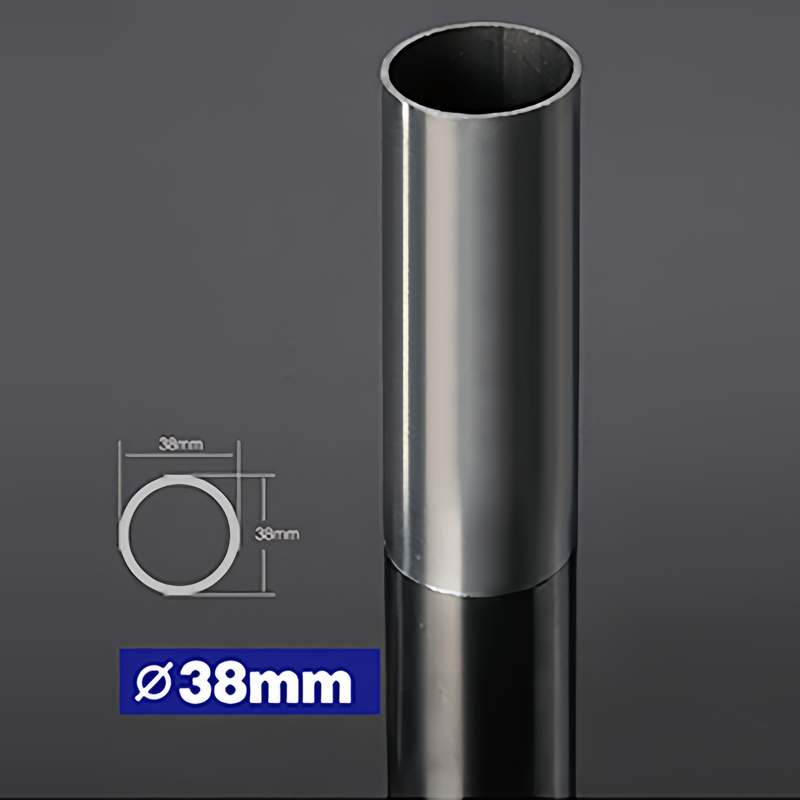
工作压力是首要考量。根据液压系统设计规范,小口径焊管通常承受16-35MPa的压力。例如,挖掘机液压回路的回油管(6mm外径)若采用2mm壁厚,可承受约25MPa压力;而同样外径用于高压管路时,需选用3mm壁厚以应对35MPa冲击载荷。建议参照ISO 10763标准,确保安全系数不低于4:1。
管径与壁厚比直接影响抗弯强度。对于工程机械常用的小口径焊管(如外径6-25mm),当壁厚小于外径的15%时,管材易在弯曲工况下产生应力集中。以混凝土泵车支腿油管为例,若选用壁厚1.5mm的10mm焊管,在频繁伸缩时可能出现疲劳裂纹;改用2.5mm壁厚后,使用寿命提升3倍以上。
介质特性不可忽视。高温液压油(80-120℃)会降低钢材屈服强度。某矿山装载机曾因选用壁厚不足的焊管,导致液压油温超过100℃时管壁软化破裂。建议高温工况下壁厚增加20%-30%,或采用耐热合金焊管。
某知名挖掘机企业在37吨级机型中,将主控制阀至动臂油缸的22mm焊管壁厚从4mm优化为3.5mm。通过有限元分析发现,降低壁厚后管路重量减轻15%,同时满足25MPa工作压力要求。这一改动使整机燃油效率提升2.3%,但需注意焊接工艺需同步升级——采用激光焊接替代传统弧焊,消除壁厚变薄带来的焊缝强度下降风险。
极端工况验证显示:在-40℃低温环境下,壁厚不足的焊管脆性断裂概率增加60%。某石油设备公司选用16Mn钢小口径焊管,壁厚按ASME B31.3标准取12.5%管径,在北极油田测试中未出现失效案例。
对于低碳钢小口径焊管,可采用简化公式:( t = (P \times D) / (2S + 0.8P) + C )
其中:
以工程机械常用20#钢管为例(S=130MPa),当外径16mm,要求承载32MPa时: ( t = (32 \times 16) / (2 \times 130 + 0.8 \times 32) + 0.5 = 2.15mm ) 实际选用2.5mm壁厚,确保安全冗余。
小口径焊管壁厚选择还需关注焊接热影响区。试验表明,壁厚低于2mm的焊管在连续焊接时,热影响区宽度超过壁厚的50%,导致局部强度下降。建议对壁厚≤2mm的焊管采用脉冲焊接工艺,将热输入降低30%。
腐蚀防护方面,工程机械液压油管常暴露于泥水、盐雾中。某港口起重机案例:使用镀锌焊管(壁厚3mm)3个月后出现点蚀,更换为不锈钢焊管(壁厚2.5mm)后在相同环境下运行5年未失效。虽然成本增加40%,但维护周期延长6倍。
最后强调:壁厚选择需兼顾经济性与可靠性。在确保安全系数的前提下,可通过强化热处理(如调质处理)提升屈服强度,实现壁厚减薄15%-20%。但切记做好工艺验证,避免因材料微观结构改变导致应力腐蚀开裂。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们