 咨询热线:
022-69319999
咨询热线:
022-69319999
在全球化贸易背景下,高频焊管作为重要的工业基础材料,其出口包装质量直接关系到产品在跨国运输中的完整性。由于钢管在潮湿、盐雾环境中极易发生锈蚀,防锈膜的规范使用成为出口包装环节的核心技术要点。本文从材料选择、包裹工艺到质量验收,系统梳理防锈膜的操作标准,帮助企业降低退货风险,提升国际竞争力。
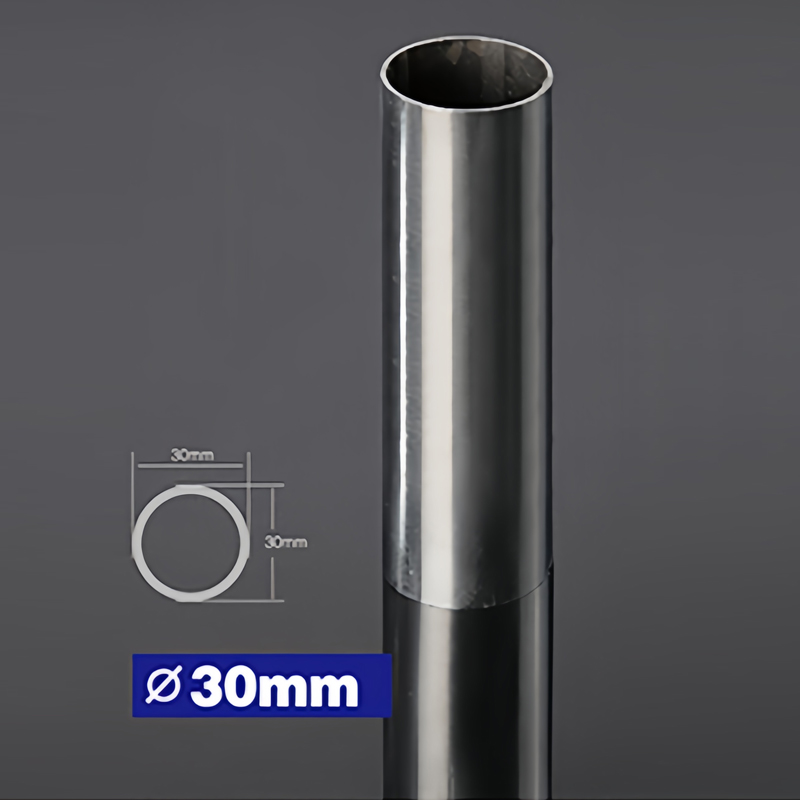
高频焊管的表面处理状态(如是否涂油、磷化或镀层)决定了防锈膜的选型。对于裸管出口,应选用气相防锈膜,其缓蚀剂分子能持续挥发并在金属表面形成保护层;对于已涂油管道,则推荐多层共挤防锈膜,利用其高阻隔性防止油膜氧化失效。关键参数包括:
焊接处的焊渣、毛刺必须用砂纸打磨平整,否则易刺穿防锈膜。若管体残留酸性清洗剂,需用无水乙醇擦拭并晾干。曾有一家天津钢管厂因未清除焊道飞溅物,导致20%的管线在抵达中东时出现局部锈点,经济损失超80万元。
防锈膜应采用“双层错缝缠绕法”:第一层沿管道螺旋包裹,重叠率≥50%;第二层反向缠绕,覆盖第一层接缝。两端需用防水胶带扎紧,胶带宽度≥50mm,确保形成绝对密闭环境。案例显示,使用单层缠绕的出口批次在横跨印度洋时,盐雾渗入率高达14%。
每三根管捆扎后,应在防锈膜内放置硅胶干燥剂,剂量按每立方米包装体积≥200g计算。注意避免干燥剂直接接触管壁,防止局部吸潮后释放水分。东南亚某客户因未配干燥剂,到港后内部湿度超70%,管端30mm内出现明显黄锈。
防锈膜本身应避光储存在≤30℃环境中,暴露时间不得超过48小时。采用真空热收缩工艺可延长防锈期至18个月;若采用普通缠绕,建议在包装后15天内完成装船。
出口前需进行针孔检测:使用高压电火花仪扫描膜面,泄漏电流>3μA处即为缺陷点,必须用同材质补丁覆盖。曾有企业因未检测针孔,导致整批钢管在港区露天存放一周后出现“白斑氧化”。此外,防锈膜易损部位(如捆扎带下方)应加垫EVA缓冲条。
对于已发生轻微锈蚀的管材,表面处理后可改用主动型防锈膜——其中含有的缓蚀剂能中和已存在的锈层离子,避免扩展。例如,张家港某供应商针对返修管材采用该方案后,客户复验合格率从78%提升至99%。
在CFR或CIF条款下,因运输风险由卖方承担,防锈膜需额外增加紫外线屏蔽层及抗冲击层。例如,发往热带的钢管应选用铝箔复合防锈膜;而发往高寒地区的产品,则需注意膜层-20℃低温脆化问题,选用弹性改良的聚烯烃材料。
高频焊管出口包装的防锈膜使用并非简单覆盖,而是一套精密的技术体系。企业在执行规范时,应建立“材料-工艺-密封”三级检测台账,并针对不同目的地气候特征动态调整参数。过往三年行业数据显示,严格执行此规范的出口商,海外客户端锈蚀索赔率平均下降63%。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们