 咨询热线:
022-69319999
咨询热线:
022-69319999
在精密机械加工领域,磨床冷却液循环系统与小口径焊管内壁抛光之间的协同作业,往往是决定成品质量的核心环节。许多企业投入大量资源改进工艺,却因忽视冷却液的循环标准与抛光参数的匹配关系,导致内壁粗糙度不达标或管材局部过热变形。本文将从标准建立的角度,梳理这一过程的实际要求。
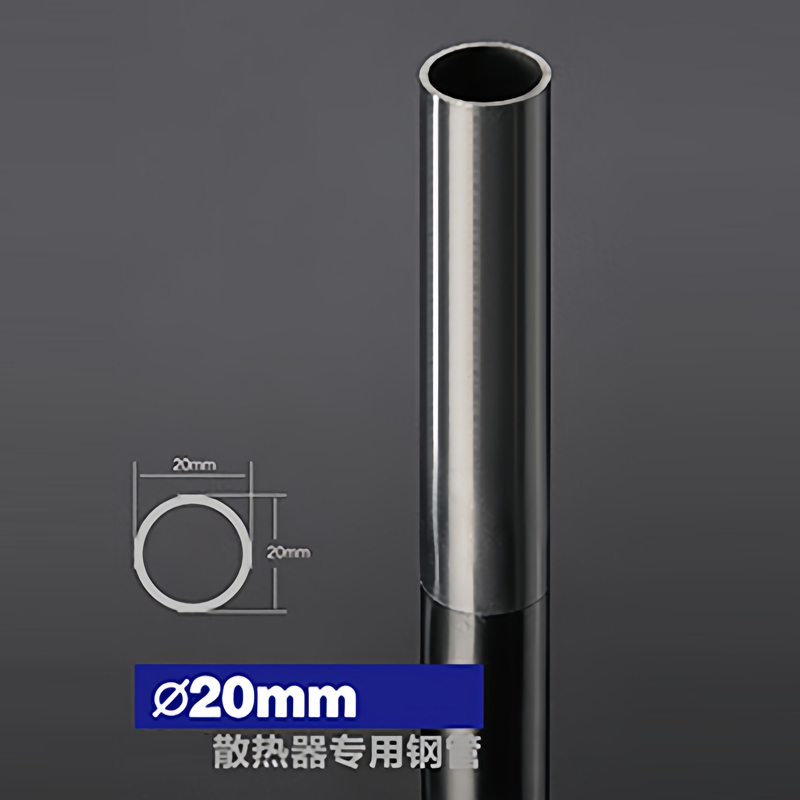
小口径焊管(通常指外径≤50mm、壁厚薄于3mm的管材)的内壁抛光,面临两大挑战:散热不均与碎屑滞留。磨床在高速旋转下与管壁摩擦产生大量热量,若冷却液循环不畅,局部温度会迅速突破材料热变形阈值,造成波纹或划痕加深。同时,抛光产生的金属微粒若未被及时冲走,会嵌入管内壁,形成二次划伤。
因此,冷却液循环性能直接决定抛光过程的稳定性。标准制定需涵盖液体的流速、温度控制及过滤精度三方面。例如,循环泵的流量应保证管内液体更换频率不低于每秒3次,而过滤精度需达到5微米以下,以避免粗颗粒残留。
建立可落地的标准,需围绕以下关键指标:
以某汽车油管制造商为例,其生产的高精度小口径焊管(外径8mm,壁厚1.2mm)曾面临内壁粗糙度超标率高达15%的困境。实施标准后,将冷却液循环系统升级为双泵分流方案:一路用于散热,一路用于冲洗碎屑。同时,将抛光轮材质从普通尼龙改为金刚石微粉烧结棒,配合恒温冷却液,使得粗糙度从Ra0.8μm降至Ra0.4μm,良品率提升至97%。
另一案例来自医疗器械行业:某不锈钢毛细管件需内壁镜面抛光。通过严格执行冷却液循环标准(流量控制为2L/min,过滤精度1μm),成功避免了传统工艺中常见的“橘皮纹”缺陷,产品通过率从82%跃升至99%。
企业在推行标准时,应注意以下三点:首先,定期检查循环管路密封性——小口径焊管连接处极易泄漏,导致冷却液流量波动;其次,避免盲目提高流速,过大的流速会在管口形成涡流,反而加剧碎屑堆积;最后,建立冷却液添加剂配比记录,pH值应维持在8.0-9.0之间,防止腐蚀管壁。
通过以上标准体系的建立,磨床冷却液循环与小口径焊管内壁抛光不再是孤立的环节,而将成为精密制造中可量化、可复制的工艺保障。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们