 咨询热线:
022-69319999
咨询热线:
022-69319999
在高频焊管的生产流程中,定尺加工是决定成品能否满足客户需求的关键环节。无论是建筑结构用管、流体输送管还是机械加工用管,长度误差的控制直接影响后续工序的安装效率和质量稳定性。本文将从设备精度、工艺参数、检测手段三个维度,结合实际案例,分析如何在定尺加工中实现精准管控。
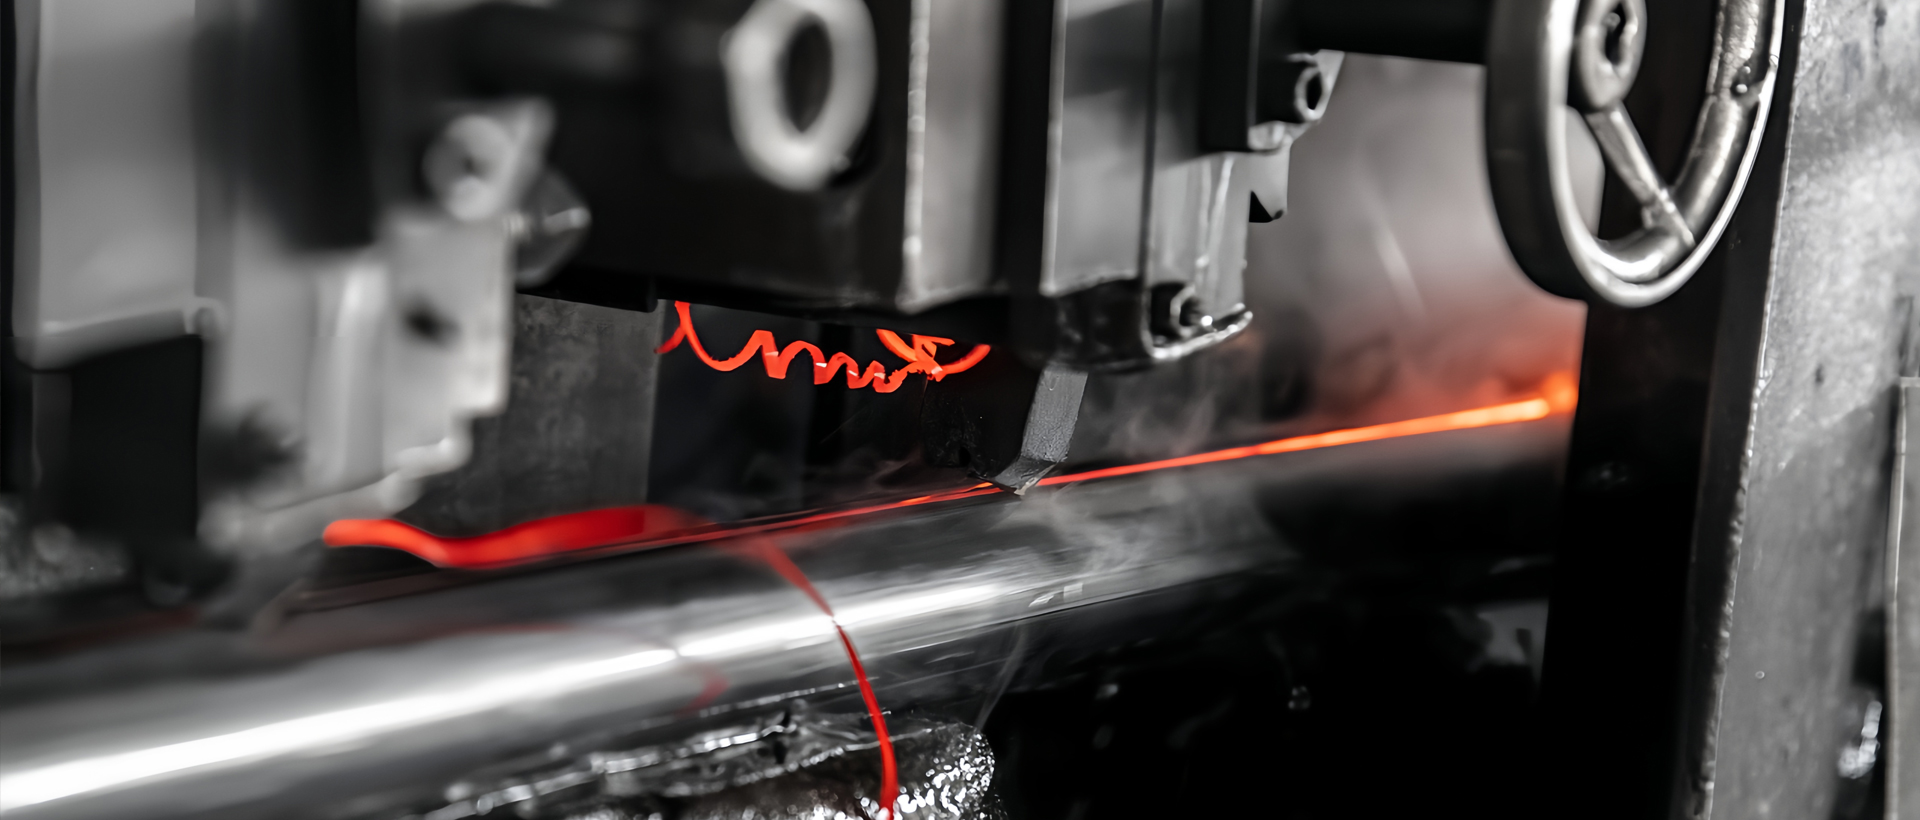
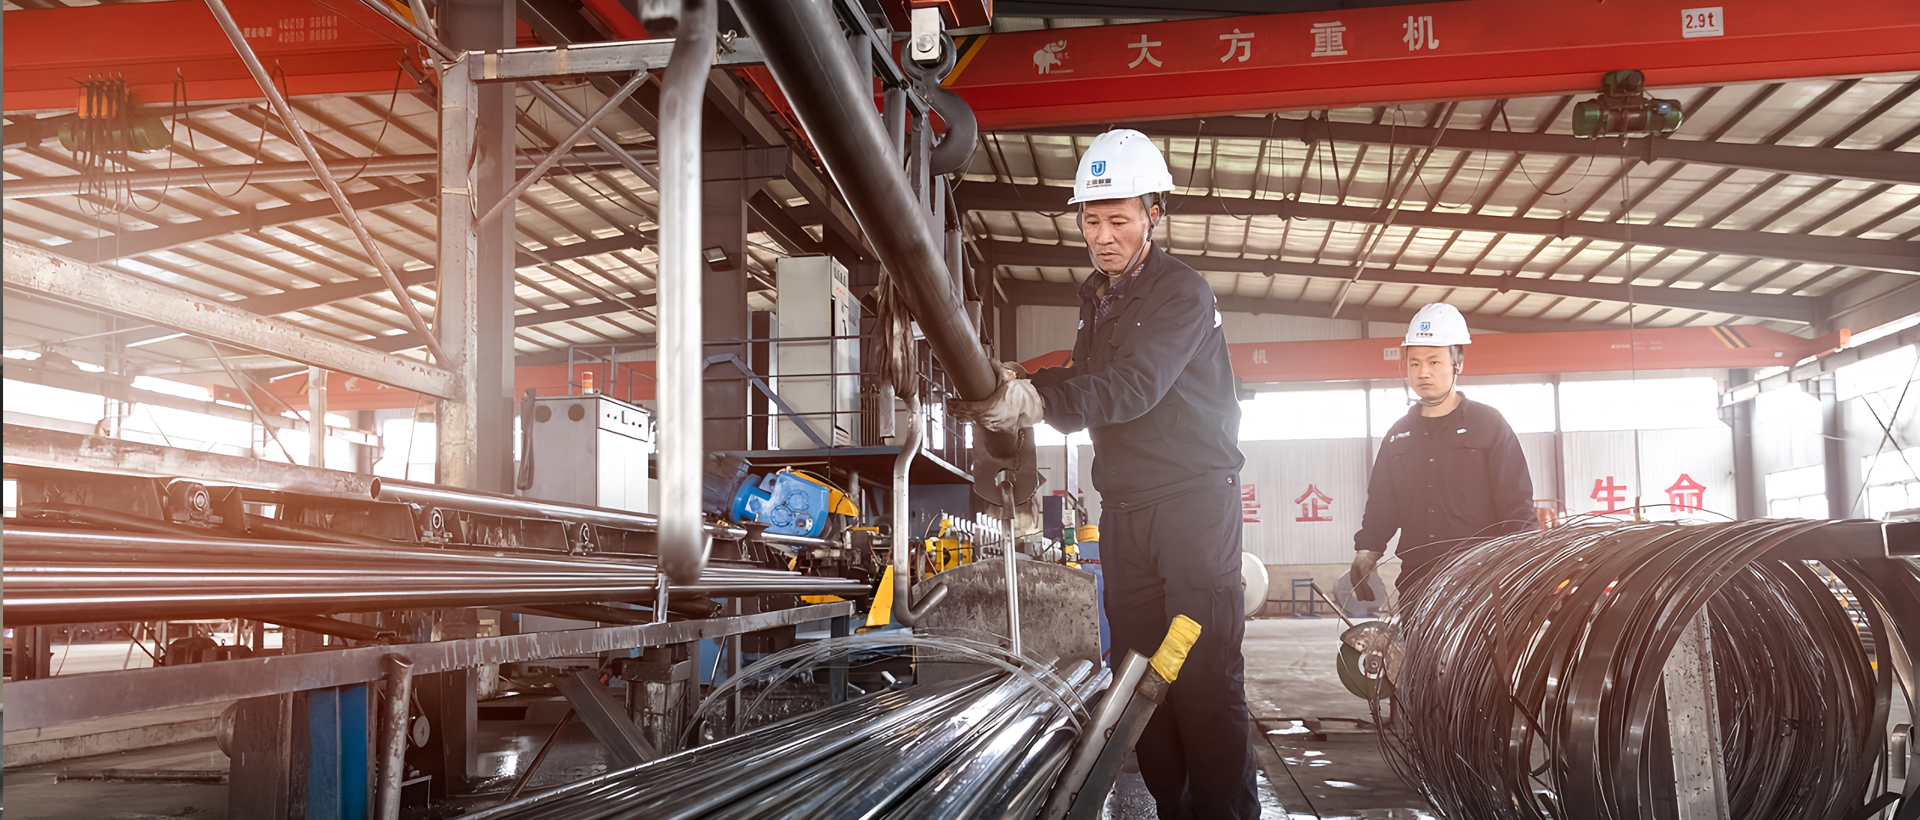
高频焊管的定尺切割通常依赖飞锯或离线切割设备。飞锯的同步定位精度是首要控制点。当焊管以恒定速度通过主机时,飞锯需在极短时间内完成“跟随—切割—复位”动作。若测速轮磨损或编码器信号延迟,可能导致切割点偏离理论位置,产生±5mm以上的累计误差。定期校准测速传感器、保持锯片夹具的垂直度,能将单次切割误差控制在±1.5mm以内。
案例分析:某钢管厂曾因飞锯液压系统的油温波动(从30℃升至55℃),导致夹紧力不稳定,切割断面偏斜。通过加装油温冷却装置并更换高粘度液压油,将动态重复定位精度从±3mm提升至±1mm。
切割速度与进给量的匹配是避免“拉毛”或“顶刀”的关键。对于壁厚≤2mm的薄壁管,建议采用低速大进给(如线速度10m/min、每齿进给0.08mm);对于壁厚≥4mm的高频焊管,则需高速小进给以防止毛刺堆积。同时,管材自身的回弹特性不可忽视:碳钢管切割后因残余应力释放,长度可能缩短0.1‰~0.3‰。引入预补偿计算(如设定目标长度为6000mm时,实际切割长度设为6001.2mm)可有效抵消该误差。
单靠机械精度难以应对批次波动。在切割线后部加装激光测长仪,实时测量每根管材的实际长度。当偏差超过设定阈值(如±2mm)时,系统自动调整飞锯的定尺信号延迟时间。这种闭环控制能修正因管坯壁厚不均、传动打滑导致的偶发性误差。某企业引入该方案后,将长度合格率从95%提升至99.3%,返切损耗降低60%。
温度变化是定尺加工中容易被忽略的变量。钢材的热膨胀系数约为1.2×10⁻⁵/℃,当车间温差达15℃时,一根6米长的管子热胀冷缩量可达1.08mm。恒温车间造价高昂,更经济的做法是:在切割工位安装温度补偿模块,根据实时温湿度自动修正目标定尺值。例如夏季高温时,设定长度需向下修正0.5mm,冬季则反向补偿。
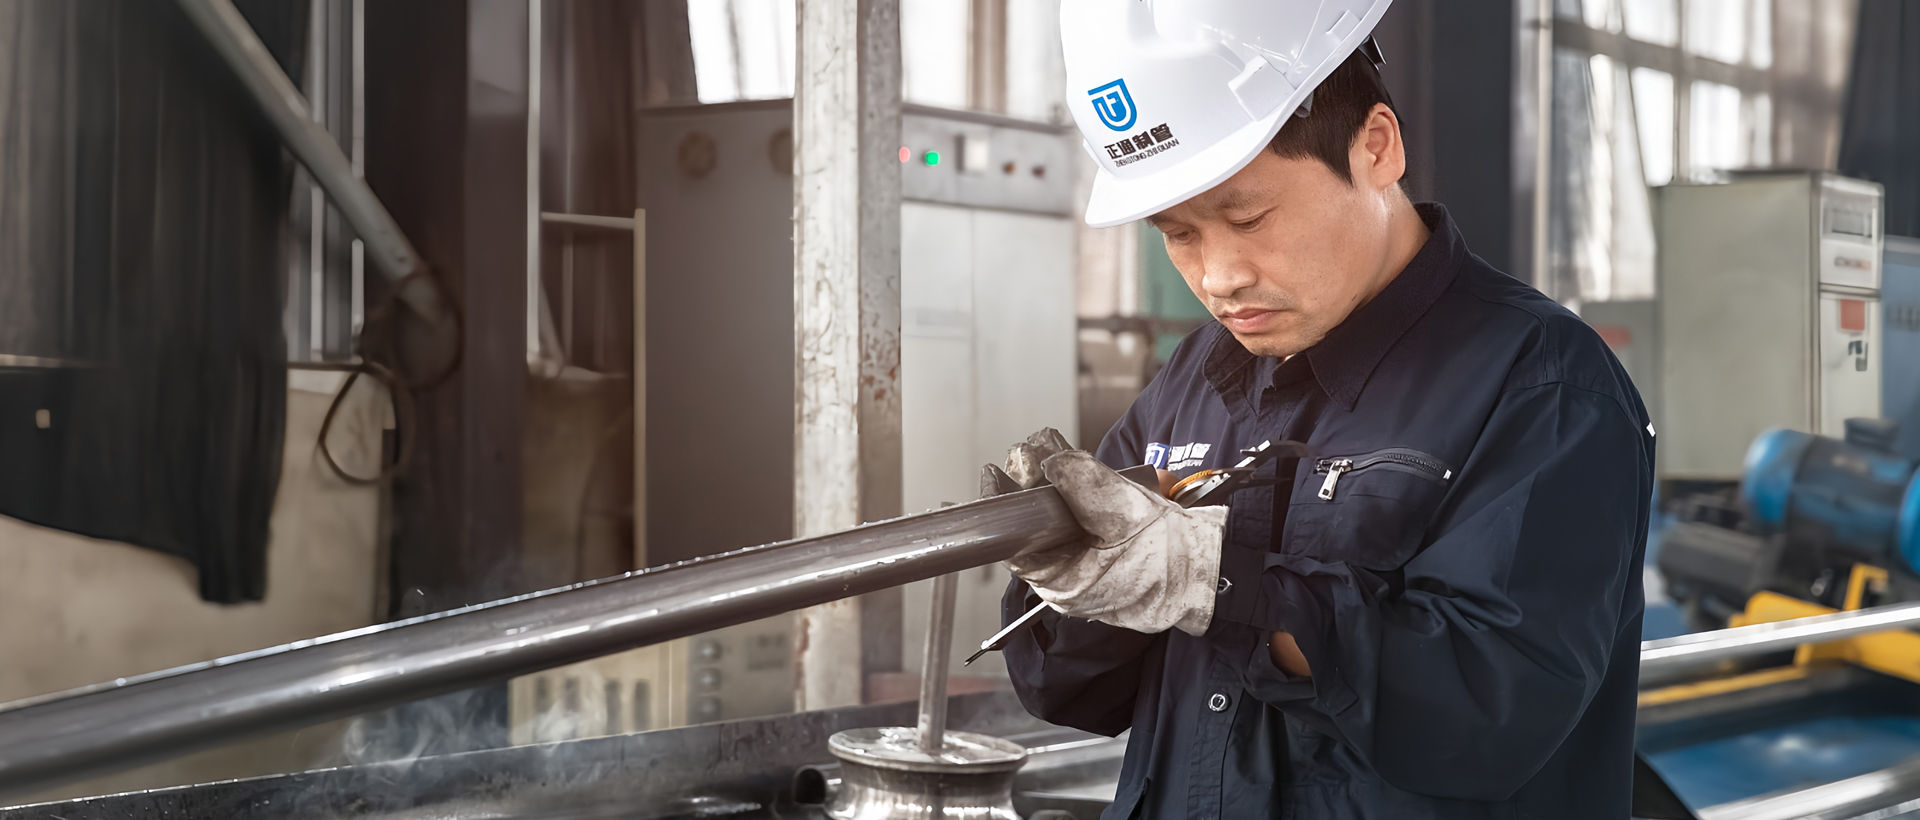
即使设备先进,操作者的微调习惯仍会影响最终精度。建立“首件双检、中件抽检、末件复核”制度:每班首根管材切割后,用游标卡尺测量两端及中部,确认误差范围;批量生产时每100根抽查一次。对于超差管材,追溯至前一工序的焊缝高度或辊压参数是否异常。某管厂通过推行数字化看板,将每个班组的误差数据可视化,激励操作员主动优化换刀频率和切割压力。
高频焊管定尺加工的长度控制,本质是机械精度、材料科学、自动化技术、环境管理的系统性整合。从飞锯的定期维护,到切割参数的微调,再到在线检测的实时反馈,每个环节都需建立可量化的基准。通过“设备-工艺-检测-环境-人”五维联动,完全可以将定尺误差稳定控制在±1mm以内,满足精密加工领域的高标准需求。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们