 咨询热线:
022-69319999
咨询热线:
022-69319999
在金属加工领域,小口径焊管因其成本低、生产效率高而被广泛应用于建筑、汽车、家具等行业。然而,在冷弯加工过程中,焊管常常出现开裂问题,不仅影响产品成品率,还可能埋下安全隐患。本文将从材料、工艺和设备三个维度,系统分析冷弯加工开裂的预防办法,帮助生产企业提升质量管控水平。
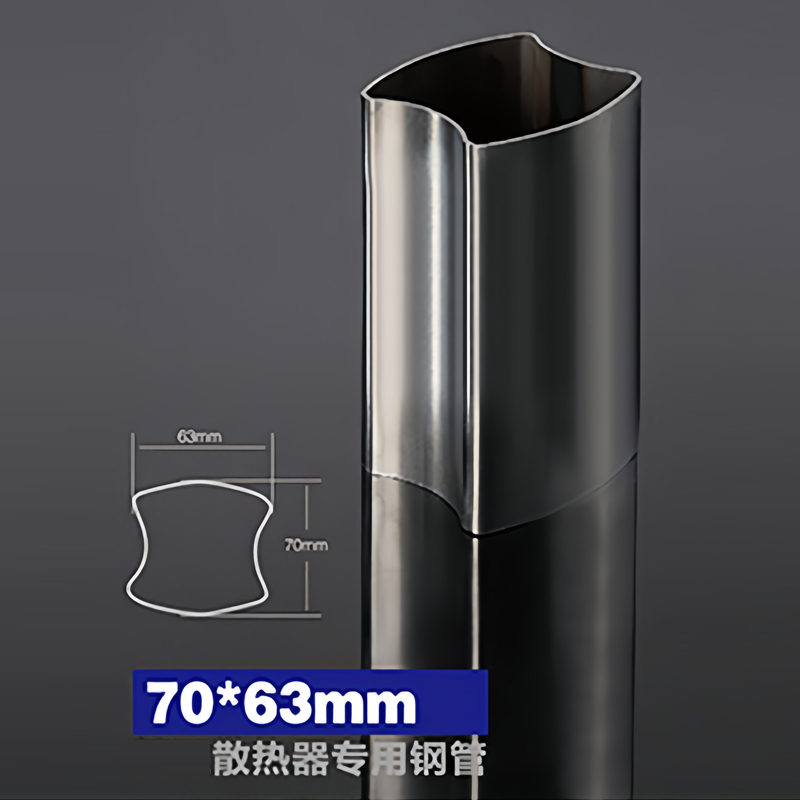
开裂问题的根源往往在于原材料。小口径焊管的母材主要为低碳钢或低合金钢,若钢管存在以下缺陷,冷弯时极易诱发裂纹:
预防措施:建议企业按批次对焊管进行压扁试验和弯曲试验,筛选出屈服强度在235-325MPa、延伸率≥20%的管材。针对高频直缝焊管,可要求供应商提供焊缝退火处理报告,降低残余应力。
冷弯加工工艺是开裂的“放大器”。常见诱因包括弯曲半径过小、弯曲速度过快或模具接触面润滑不足。以汽车座椅骨架用的1.5mm壁厚小口径焊管为例,某企业曾因将弯曲半径设为2倍管径,导致开裂率高达15%,后调整为3.5倍管径后开裂率降至2%以下。
工艺调整方案:
传统弯管模具的接触面尖锐,容易在焊缝处形成应力集中。例如,某五金厂采用V型槽模具加工小口径焊管时,因模槽边缘未倒角,焊缝处开裂率达8%,后更换为内支撑式防皱模(模芯带R角过渡),开裂率降至0.5%以下。
设备升级方向:
某电力设备企业曾因小口径焊管冷弯后频繁开裂,导致变电站接地线产品批次报废。经排查,管材的碳当量(CEV)达0.45%(标准要求<0.40%),且冷弯时未进行预热。采取以下整改后,问题解决:
整改后,开裂率从12%降至0.3%,年节省返工成本超30万元。
即使从材料到工艺都严格管控,生产中的微小偏差仍可能引发开裂。建议引入在线涡流检测:在弯曲工序前扫描焊缝质量,实时标记缺陷管段;弯管完成后,对半径公差达到±0.5mm的关键件进行磁粉探伤。同时,每批次产品留样做最大弯曲角度破坏试验,将临界开裂数据录入生产管理系统,为后续工艺调整提供依据。
通过材料筛选、工艺优化、设备升级和过程监控,小口径焊管的冷弯开裂问题可得到有效控制。上述方法已在多家产线验证,平均能将开裂率控制在0.5%以下。生产环节中,技术人员需根据管径、壁厚和合金成分的差异动态调整参数,方能实现“零开裂”的稳定加工。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们