高频焊管探伤检测周期怎么设定:科学方法与实用指南
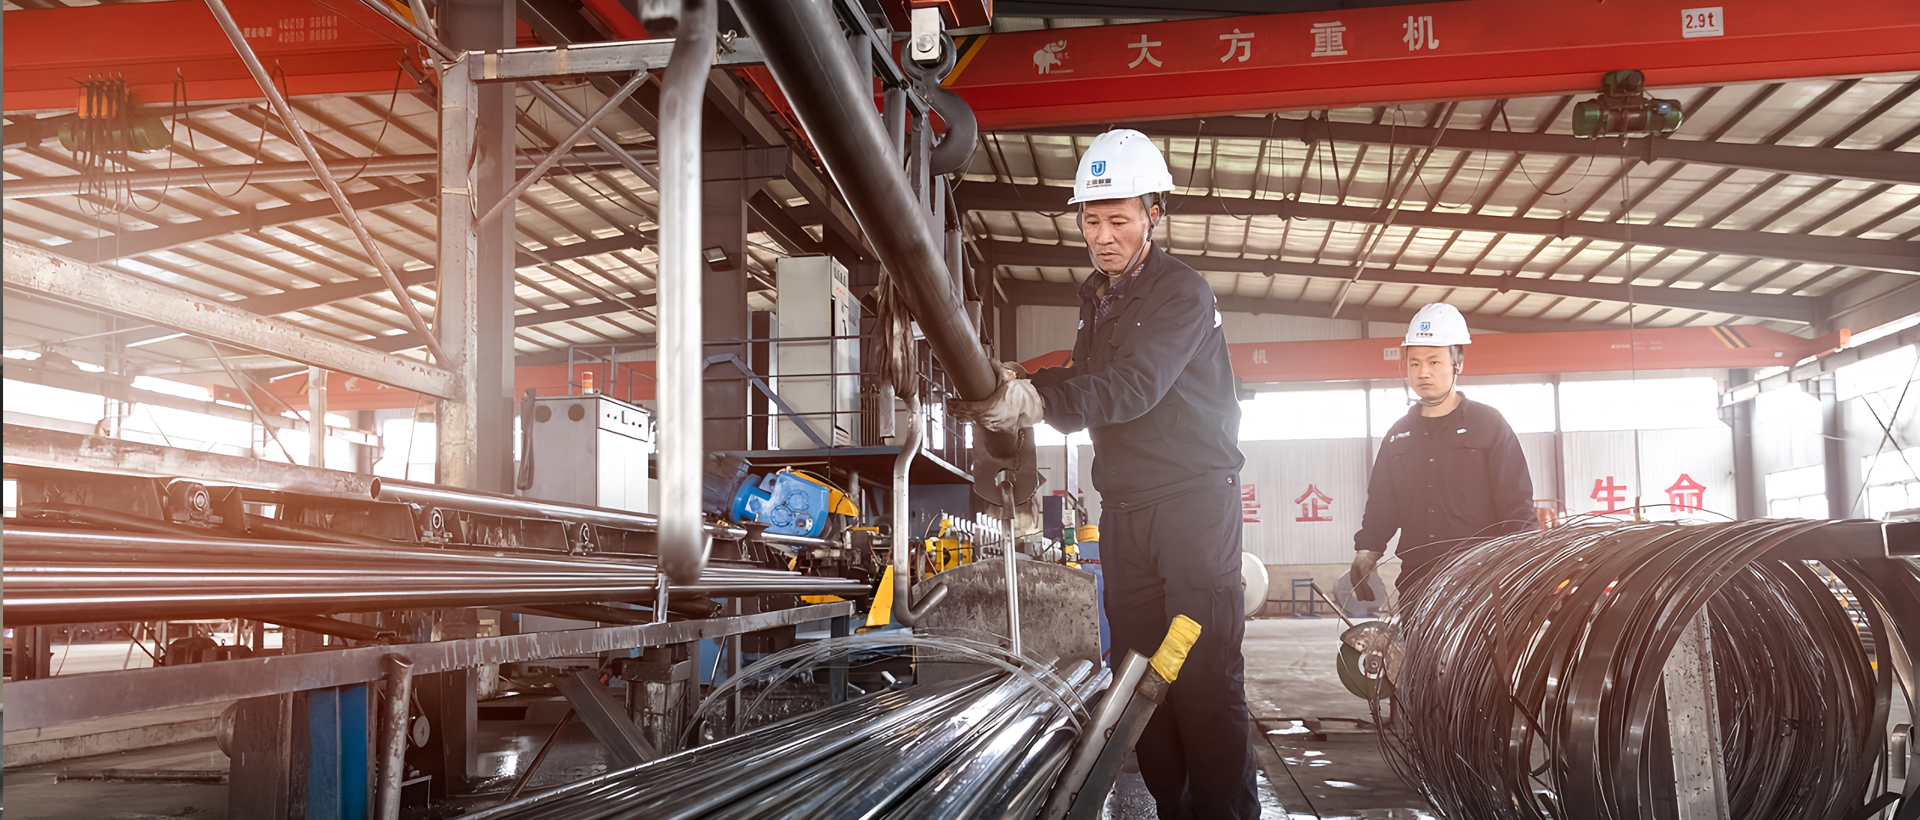
在钢铁行业,高频焊管因其生产效率高、成本低、尺寸精度好而被广泛应用于油气输送、建筑结构、汽车制造等领域。然而,焊接过程中可能出现的裂纹、未熔合、气孔等缺陷,直接影响管材的安全性与使用寿命。因此,合理设定高频焊管探伤检测周期,既是质量管控的核心环节,也是企业降低风险、满足标准的关键。
为什么检测周期需要“量身定制”?
高频焊管的探伤检测周期并非一成不变。若周期过短,会增加生产成本和停机时间;若周期过长,则可能漏检关键缺陷,导致管材在服役中失效。科学设定周期需要综合设备状态、工艺参数、生产批量以及行业标准等多维因素。
核心影响因素分析
- 焊接工艺稳定性:高频焊管生产涉及感应加热、挤压、冷却等工序。若设备老化或工艺参数波动(如焊接速度、电流不稳),缺陷率会显著上升。建议每班次或每生产1000米进行一次在线探伤,以捕捉初期异常。
- 材料与规格:不同钢种(如碳钢、合金钢)的焊接敏感性不同,壁厚和管径也会影响探伤灵敏度。对于厚壁管或高强钢,检测间隔应缩短至每500米一次,避免因应力集中引发缺陷。
- 历史质量数据:分析过去3-6个月的探伤记录,计算缺陷率趋势。若缺陷率稳定低于0.5%,可适当延长周期;若波动超过2%,需缩短间隔并排查原因。
- 行业标准与规范:例如,API 5L(管线管标准)要求连续在线探伤,而GB/T 9711则规定每批抽检比例。企业需明确自身产品适用的标准,将其作为周期设定的底线。
典型周期设定方案
方案一:基于生产批量的分段检测
- 首件检测:换规格或换钢种后的第一根管材,必须进行100%探伤,确认工艺参数合格后才能批量生产。
- 过程抽检:连续生产时,每生产2小时或每200根管材抽检1根。若发现异常,立即转为每30分钟一次的加密检测,直至问题排除。
- 成品终检:对所有成品管进行涡流或超声探伤,确保无漏检。这种模式适合大批量、高质量要求的生产线。
方案二:基于设备状态的分级管理
- A级设备:新设备或经过大修、运行稳定的设备,可设定每班次(8小时)一次全面探伤检查,配合每日在线监控。
- B级设备:使用超过1年或存在轻微老化的设备,建议每4小时一次,同时增加对焊接电流和温度的巡检。
- C级设备:故障率高或维修后的设备,需连续探伤,直至连续生产50根管材无缺陷后,再转为B级周期。
案例分析:某钢管厂周期优化实践
某高频焊管生产企业曾因检测周期不合理,导致一批用于城市燃气管道的管材出现微裂纹漏检,造成现场安装后渗漏。后续整改中,企业引入了在线涡流探伤系统,并设定动态周期:
- 正常生产时,每30分钟自动检测一次,数据实时上传;
- 当环境温度骤变(如冬季低温),焊接区冷却不均,周期自动缩短至15分钟;
- 每月统计缺陷类型,若冷焊缺陷比例超过1%,立即调整焊接参数并加密检测。
调整后,缺陷检出率提升至99.8%,废品率下降40%。该案例说明,周期设定需结合实时反馈,而非机械执行固定值。
如何持续优化检测周期?
定期评审是核心。建议每季度组织生产、质检、设备部门联合分析:
- 对比探伤数据与实物解剖结果,验证检测灵敏度;
- 统计不同周期的漏检案例,用实际数据修正间隔;
- 关注新标准更新,如ISO 10893系列对焊缝探伤的新要求。
此外,引入人工智能辅助诊断,可基于历史数据预测缺陷高发时段,实现智能周期调整。例如,当焊接速度波动超过3%时,系统自动触发加密检测,从而将周期设定从“经验驱动”转向“数据驱动”。
高频焊管探伤检测周期的设定本质是质量、成本与风险的平衡。通过动态调优、标准化流程与技术支持,企业既能保证管材可靠性,又能避免过度检测带来的资源浪费。最终,一个“活的”周期方案比固定公式更能适应复杂生产环境。
 咨询热线: