 咨询热线:
022-69319999
咨询热线:
022-69319999
在造纸生产过程中,冷却水系统是维持设备稳定运行的关键环节。由于造纸车间环境湿度大、水温变化频繁,冷却水管道常选用小口径焊管进行输送。这类管道的加工质量直接影响冷却效率与设备寿命,因此必须严格遵循以下技术要求。
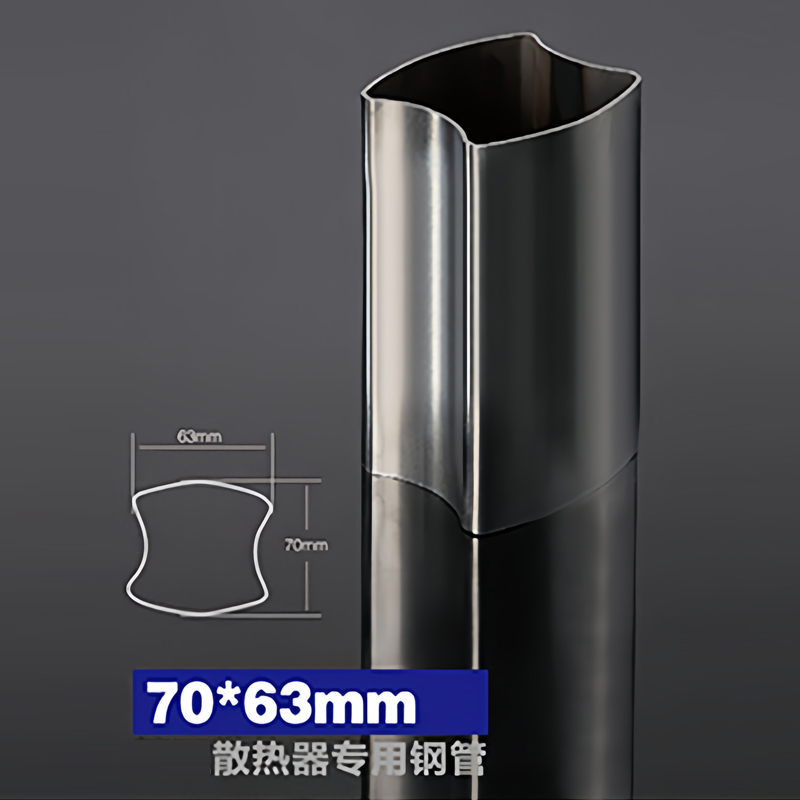
小口径焊管通常采用304或316L不锈钢材质,因其耐腐蚀性优异,能适应造纸车间循环水中的弱酸碱性介质。管材壁厚应不低于2mm,且需通过涡流探伤检测,确保无裂纹、砂眼等缺陷。加工前,须对管材进行切割去毛刺,端口平整度公差控制在0.5mm以内,避免焊接时产生应力集中。
对于冷却水系统,焊缝强度与密封性同等重要。推荐使用氩弧焊,焊丝型号须与母材匹配。焊接电流需根据管径调整,例如DN40以下的管道,电流控制在80-120A之间。每道焊缝必须进行单面焊双面成型,确保内壁光滑,减少水垢附着。焊接完成后,应进行打压试验,压力为工作压力的1.5倍且不低于0.8MPa,保压15分钟无泄漏。
造纸车间的冷却水管道通常需要穿插于设备间隙,因此对同心度与垂直度要求极高。焊管弯曲时,曲率半径应大于管径的3倍,且弯管处椭圆度不得超过管径的8%。若采用法兰连接,法兰端面与管道轴线的垂直度偏差需小于0.5mm。曾有案例显示,某造纸厂因焊管端面错位3mm,导致冷却水循环不畅,造成纸机轴承温升过高,最终被迫停机检修。
焊接完成后,管内焊缝余高应磨平至管壁平齐,表面粗糙度Ra≤3.2μm。随后进行酸洗钝化处理,清除焊接氧化皮,并在外壁涂覆环氧树脂防锈漆。对于埋地或潮湿环境管道,可加装氯丁橡胶保护层,延长使用寿命。
安装过程中,焊管间距应预留10-15mm的膨胀余量,防止高温热膨胀导致接口拉裂。每条管段至少设置一个排污阀,便于定期清理沉积物。最终验收时,需采用内窥镜检查,确认管内无焊渣、金属碎屑等异物。水压试验记录必须存档,作为设备维护的基准数据。
某年产20万吨的造纸企业,曾因采购的冷却水焊管内壁未抛光,导致水垢在3个月内大量沉积,冷却效率下降40%。更换为内整平抛光焊管后,系统压降降低25%,每年节约电费十余万元。这证明,前期加工精度的投入,远低于后期故障维修成本。
严格遵循以上加工要求,可确保小口径焊管在造纸车间冷却水系统中稳定运行,为纸机连续生产提供可靠保障。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们