 咨询热线:
022-69319999
咨询热线:
022-69319999
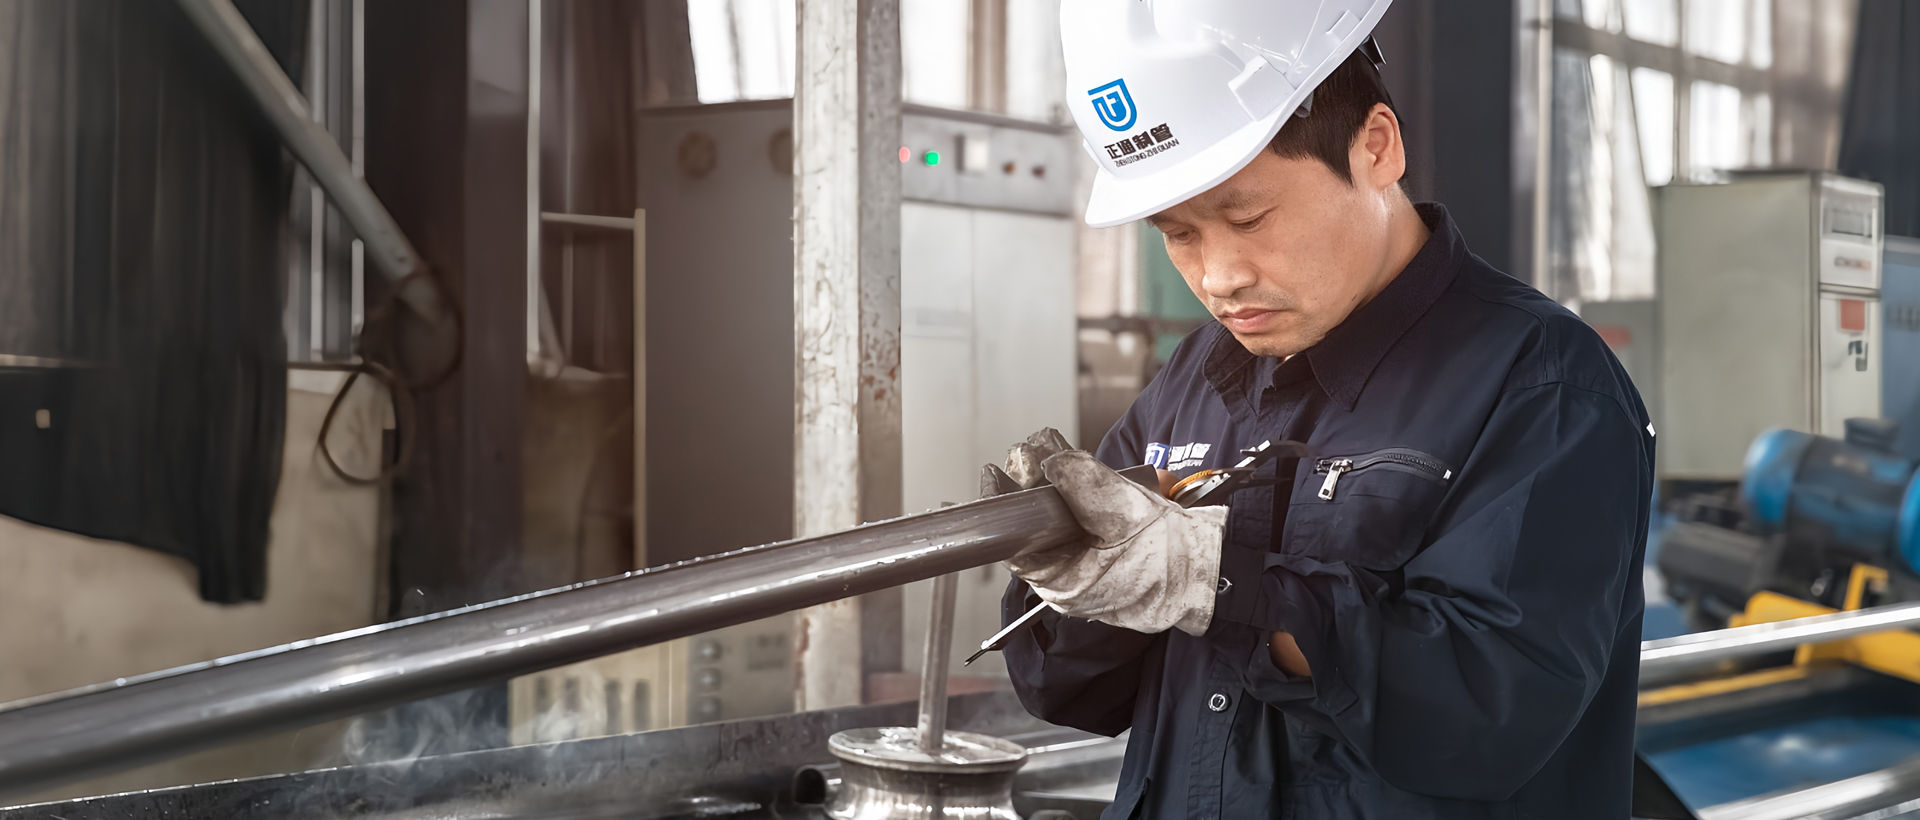
在金属管材质量检测领域,小口径焊管压扁试验是评估其塑性和焊接质量的核心手段。该试验主要针对外径小于或等于60毫米的直缝焊管,通过模拟管材在施工或使用中可能承受的径向压力,检验其抵抗变形的能力。本文将围绕试验标准、操作要点及常见问题展开说明,帮助从业者准确理解这一检测环节。

目前,小口径焊管压扁试验主要参照 GB/T 246-2017《金属材料 管材 压扁试验方法》 执行。该标准明确规定了试验温度、压扁速度(通常不超过25mm/min)以及压扁间距的计算方式。对于不同用途的焊管,如流体输送用焊管或结构用焊管,还需结合产品专用标准(如GB/T 3091)确定具体的合格判据。例如,在压扁至原管壁间距的2/3或1/2时,焊缝及母材不得出现开裂或分层。
某管材企业曾因压扁试验频繁不合格而停产排查。分析发现,其钢带边缘存在微小毛刺(未切除),导致焊接时熔合不良。经更换剪切模具后,试验合格率从82%提升至99%。此案例表明:焊管压扁性能不仅与焊接工艺相关,更与原料的几何精度直接挂钩。
另一案例中,Q235B材质的焊管在冬季施工时压扁脆裂,原因是标准要求试验温度通常为10-35℃,但该批次管材在5℃环境下测试,而实际施工温度更低。这提醒我们:试验环境温度若与使用工况偏离较大,需另行评估低温脆性风险。
依据2023年发布的行业通报,GB/T 246标准的最新修订重点包括:增加了对不锈钢焊管的压扁参数要求;明确了薄壁管(壁厚≤2mm)的压板间距可放宽至0.8倍原始外径;强调试验报告需附带压板间距-变形量曲线图,以量化材料的屈服能力。这些调整使标准更贴合新能源汽车、精密仪表等新兴领域对薄壁管材的需求。
本文未设定结束语,但需强调:小口径焊管压扁试验并非独立的质量判定环节,应结合水压试验、金相分析等数据综合评估。规避检测风险的核心在于:严格遵循标准参数,关注原料与焊接的一致性,并在报告中详细记录异常现象。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们