 咨询热线:
022-69319999
咨询热线:
022-69319999
在钢管制造领域,高频焊管凭借其高效的生产速度和稳定的焊接质量,广泛应用于油气输送、建筑结构、机械制造等行业。然而,错边量——即焊接边缘对接时出现的径向偏差——一直是影响焊管质量的核心问题。过大的错边量不仅会削弱焊缝强度,还可能引发应力集中,导致管体在使用中开裂。本文将从工艺原理出发,深入剖析高频焊管错边量的产生原因,并给出针对性的控制方案。
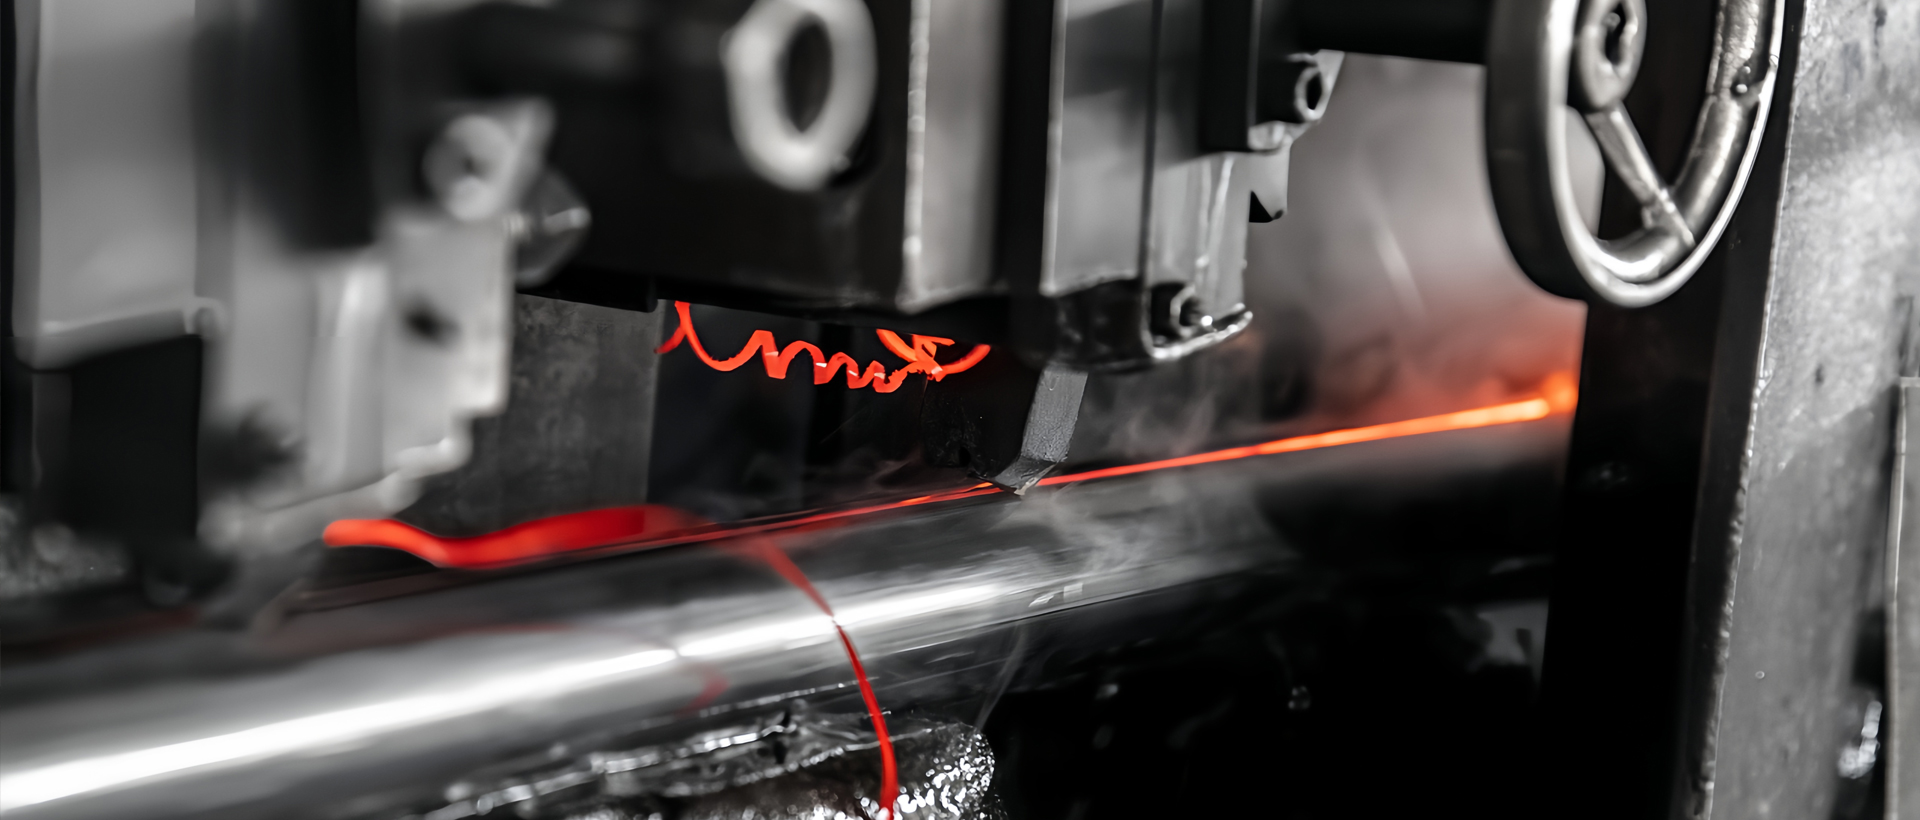
高频焊管的焊接过程依赖感应电流加热管坯边缘,使其达到塑性状态后挤压成型。错边量的产生通常与以下三个环节密切相关:
带钢的宽度偏差是导致错边的最直接原因。如果带钢宽度超出标准范围,在成型过程中,两边缘难以对齐。此外,厚度不均的带钢在挤压时,较厚一侧的变形抗力更大,会推动带钢向薄侧偏移,形成错边。例如,某企业曾因采购的带钢厚度公差达到±0.3mm(远超标准的±0.1mm),导致错边量超过管壁厚的15%,废品率骤升。
成型机架的轧辊磨损或调整不当,会改变管坯的曲率半径。当挤压辊的压力分布不均时,带钢边缘可能发生扭曲。同时,导向装置若存在间隙,带钢在行进中会产生横向摆动,这种动态偏移在焊接瞬间被固化,形成错边。
高频焊接时的挤压量(即两边缘对接后的压缩距离)是关键变量。挤压量过小,边缘无法紧密贴合;挤压量过大,则金属外溢形成“鼓包”,反而加剧边缘错位。实际生产中,挤压量通常控制在管壁厚的30%-50%,一旦偏离,错边风险显著增加。
针对上述原因,工厂可从以下维度建立系统性控制方案:
在投料前,对带钢进行 100%宽度与厚度抽检,拒绝超差原料。对于不合格批次,可增设开卷矫平工序,通过预拉伸修正轻微宽度偏差。建议将带钢宽度误差控制在±0.5mm以内,厚度公差严格遵循GB/T 13793标准。
操作人员需根据管材规格实时微调:
某大型高频焊管厂曾因错边问题导致X52管线钢级产品验收失败。通过引入双辊矫直机构,在焊接前利用一对独立驱动的矫正辊对带钢边缘施加反向力,使错边量从1.2mm降至0.2mm以内,产品合格率从92%提升至99.5%。这一改进表明,通过机械结构微调,可在不改变主线速度的前提下有效抑制错边。
高频焊管的错边量控制需要从原料、成型、焊接三大环节协同着手。企业应将错边量监测纳入日常质检流程,并建立数据化台账。对于高频次错边问题,优先排查原料宽度波动与挤压辊磨损,同时利用数字化传感器实现动态修正。通过上述措施,不仅能减少废品损失,还能显著提升焊管在承压工况下的可靠性。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们