 咨询热线:
022-69319999
咨询热线:
022-69319999
在工业管道工程中,高频焊管因其焊接速度快、生产效率高而被广泛应用于输油、输气、供水等领域。然而,管道试压环节是检验焊缝质量与整体密封性的关键步骤,一旦出现漏水问题,不仅影响工程进度,还可能埋下安全隐患。本文将从实际应用出发,探讨高频焊管试压漏水的常见原因及系统修补方法。
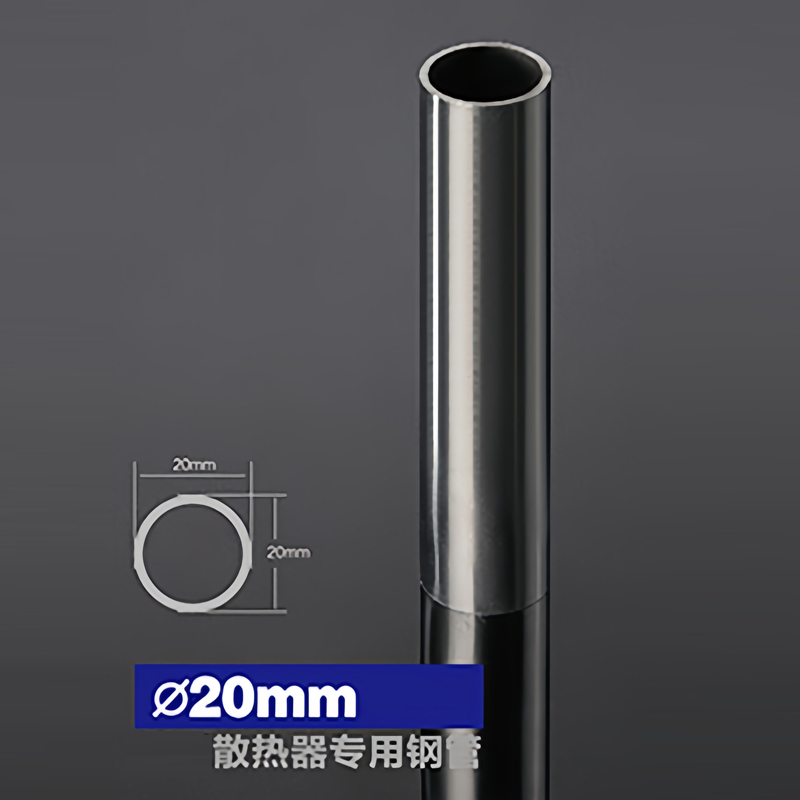
高频焊管的焊缝是通过高频电流的集肤效应与邻近效应加热挤压而成,若焊接参数控制不当(如焊接速度过快、挤压力不足),易形成未熔合、裂纹或气孔。此外,运输或安装过程中的机械损伤、管道端部锈蚀也会导致试压漏水。在实际案例中,某化工管道试压时发现环焊缝处连续渗水,经排查系焊接时冷却速度不均导致局部淬硬裂纹。
针对高频焊管试压后发现的漏水点,应根据缺陷类型与位置选择修补方案:
对于尺寸较小的针孔状渗漏或单个气孔,可采用手工电弧焊或氩弧焊进行补焊。操作前需将漏水区域打磨干净,露出金属光泽,并采用低氢焊条(如E4315)进行多层多道焊,每焊一层需清除焊渣。补焊后需重新进行局部试压,确保无二次渗漏。
当漏水点出现在高频焊管纵向焊缝的热影响区时,热熔法更为适用。使用氧-乙炔火焰将漏水处局部加热至暗红色(约700℃),利用焊丝溶化金属填补缺陷。此方法优势在于热输入集中,可避免大面积加热导致管体变形。某油田管线修补案例中,采用此法处理直径3mm的针孔渗漏,一次补焊成功。
对于不具备动火条件的现场(如易燃易爆环境),可优先采用机械堵漏。具体做法是:用不锈钢卡箍配合橡胶垫片压住漏水处,再在外部涂抹环氧树脂补漏剂。若漏水孔较深,可先钻螺纹孔并拧入锥形堵头,再进行密封焊接。化学灌浆适用于微小裂纹,通过高压注浆机将聚氨酯树脂注入裂缝内部,利用其遇水膨胀的特性实现密封。
当一段管道出现多处腐蚀性漏水时,最经济的方法是在原管外焊接一个加强套管。套管直径比原管大两档,长度应覆盖所有缺陷区域且两端超过缺陷各50mm。将套管剖分为两半,包覆后焊接纵缝与环角焊缝,并在环焊缝处设置排气孔用于试压检验。
修补高频焊管时必须注意:试压前应将管道内积水排空,用压缩空气吹干漏水区域;补焊前需预热至100-150℃以防止冷裂纹;修补后应进行超声波探伤或磁粉检测,确认无新缺陷后方可再次试压。某长输管道项目曾因忽略焊后消氢处理,导致补焊区在试压中出现延迟裂纹,最终报废300米管段。
对于高频焊管的试压漏水问题,掌握针对性的修补方法并严格执行工艺规程,能有效降低返工率。实际施工中,建议根据漏水规模、现场条件及安全要求综合判断,优先选择成本可控且操作可靠的技术方案。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们