采购小口径焊管壁厚测量抽检操作方法
在工业制造与建筑领域,小口径焊管因其成本低、强度高、易于加工等特性,被广泛用于流体输送、机械结构支撑等场景。然而,壁厚偏差直接影响管材的承压能力、使用寿命与工程安全。因此,制定一套科学、可执行的壁厚测量抽检操作方法,是采购环节中保障质量的关键步骤。

一、抽检方案的制定依据
采购方应根据国家标准(如GB/T 21835-2008《焊接钢管尺寸及单位长度重量》)及合同技术协议,明确壁厚允许偏差范围。例如,外径≤30mm的小口径焊管,壁厚偏差通常为±10%。抽检比例建议按照AQL(可接受质量水平) 原则设定:批量≤500根时,抽检20根;批量>500根时,抽检比例不低于5%。若抽检中发现不合格品,应加倍复检或全检。
二、测量工具与校准要求
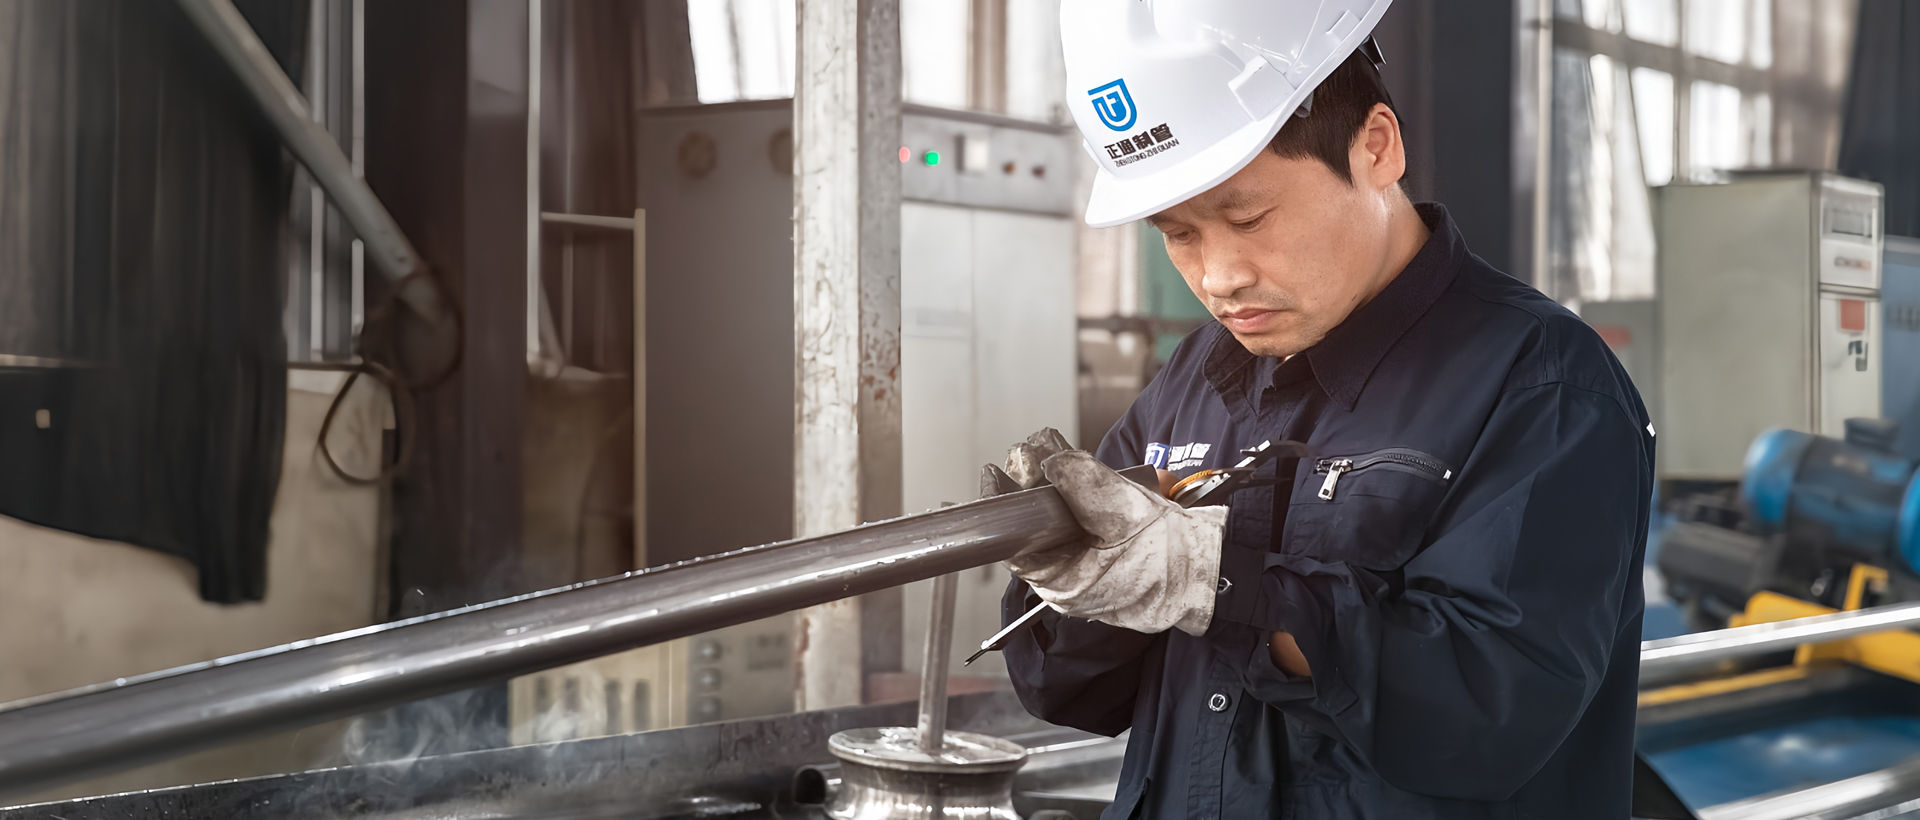
- 壁厚千分尺:量程0-10mm,分度值0.01mm,需附带校准证书。
- 超声波测厚仪:适用于小口径焊管内部氧化皮较厚或无法直接接触的部位,测量精度应≤0.1mm。
- 校准流程:每日使用前,用标准厚度试块(如1.0mm、2.0mm)对仪器进行三点校准,误差超过0.02mm需调整后复用。
三、抽检操作步骤
1. 取样与定位
- 随机取样:从堆垛或包装中按“等距抽样法”选取管材,避免集中在同一批次或同一捆。
- 标注测量点:在每根管材的两端与中部各取一个截面,每个截面沿圆周方向均匀选取3个测点(避开焊缝区域),共计9个测点。
- 特殊标记:若管材存在模具印记或局部压痕,需在测点旁标注“疑似焊缝区”以避免误测。
2. 壁厚测量
- 千分尺操作:将测砧与测杆垂直压入管材外壁与内壁,旋转棘轮至发出“咔嗒”声,读取示值并记录。
- 超声测厚:在测点涂抹耦合剂(如甘油),探头与管壁保持45°角,待声波稳定后读取数值。对于外径<20mm的管材,建议使用专用小管径探头,避免测量声场偏移。
3. 数据记录与判定
- 计算每根管材测点值的算术平均值,与合同标称壁厚对比。若9个测点中任一值超出偏差范围,判定该根管材为“不合格”。
- 案例参考:某批次DN15焊管标称壁厚2.0mm,抽检20根,发现3根的平均壁厚仅为1.72mm(偏差-14%),超出允许范围,判定为退货处理。
四、异常情况处理
- 壁厚正偏差过大(如超过+15%):可能导致管材无法安装于标准连接件,需与供应商协商调整工艺。
- 局部减薄:若仅焊缝区壁厚低于标准值,需对焊缝进行无损检测(如磁粉探伤),排除焊接缺陷。
- 数据波动性高:当同一根管材的测点数值极差(最大值减最小值)≥0.3mm时,需增加测点至5个截面,评估管材的壁厚均匀性是否达标。
五、记录与追溯
所有抽检数据应录入质量台账,包含:供应商名称、批次号、测量仪器编号、测点值、判定结果及处理意见。留样保存至少6个月,以备客户审计或质量纠纷追溯。建议采用数字化终端实时上传数据,减少人工抄写误差。
通过以上抽样方法规范、测量工具选型、操作步骤细化与异常闭环处理,采购方不仅能精准控制小口径焊管的质量,还能倒逼供应商优化生产设备的辊轧精度与成型工艺,最终实现供应链的良性质量闭环。
 咨询热线: