 咨询热线:
022-69319999
咨询热线:
022-69319999
在建筑、汽车、能源等领域,高频焊管因其优异的加工性能与成本优势,成为材料选择中的“常客”。然而,镀锌层厚度直接决定了管材的防腐寿命与使用可靠性。当一批10万米的高频焊管即将发往沿海项目时,如何快速、准确地判断每根管的锌层是否达标?传统的实验室切片法显然无法满足现场快速检测的需求,这正是高频焊管镀锌层厚度现场快速检测工具的价值所在。
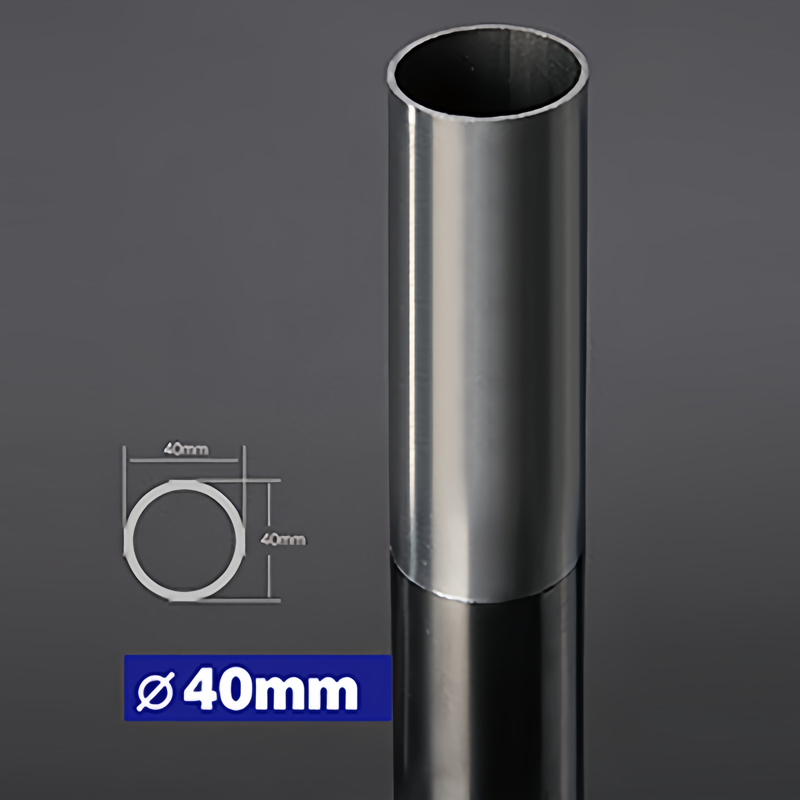
在大多数加工厂或施工工地,质检员面临两道难题:一是镀锌层厚度的均匀性检测——高频焊管经过焊接后,其热影响区与母材区的镀锌附着情况存在差异;二是检测效率——采用磁感应原理的涂层测厚仪虽然能读数,但面对大批量管材时,逐点测量不仅耗时,还可能因操作角度、表面粗糙度而引入误差。
例如,某钢结构企业曾因一批户外用高频焊管镀锌层厚度不达标,导致三年后锈蚀蔓延,维修成本高达供货价的三倍。事后分析发现,问题根源在于现场检测工具无法识别管端与管中的厚度差异。这促使行业寻找一种能兼顾精度、速度与便携性的解决方案。
高频焊管镀锌层厚度现场快速检测工具并非单一仪器,而是一套针对管材几何特征优化的组合方案。其核心突破在于:采用涡流+磁感应双模探头,配合管材限位夹具,实现单次触屏即可完成整圈(360°)扫描。相比传统点测方式,这种工具能自动排除焊接毛刺或局部凸起对读数的干扰,将检测耗时压缩至传统方法的20%以下。
以某主流型号为例,该工具支持动态校准功能——在检测前,只需用标准片片对仪器进行一次“归零”,即可针对不同管径(20mm-219mm)的高频焊管进行连续测量。数据显示,其重复性误差≤±1.5μm,完全满足ISO 1461的镀锌层厚度验收标准。
在江苏某钢管厂的生产车间,我们记录了一次对比测试:质检员A使用常规磁性测厚仪检测100根DN50高频焊管,每根管测三点(管端、管中、焊接区),耗时47分钟;质检员B使用现场快速检测工具,同样检测100根管,仅用时9分钟,且仪器自动生成了带位置标记的检测报告。更重要的是,工具检测出其中3根管焊接热影响区的锌层厚度低于40μm(标准下限为55μm),而传统方法因漏测该区域而未能发现。
这种“抓早抓小”的能力,直接避免了后续安装后的返工风险。
选择此类工具时,重点关注以下三点:
实际使用中,建议每次测量前用标准片验证工具状态,并采用十字交叉法(管周长方向与轴线方向各测量两次)确保数据可靠性。当检测值接近临界公差时,可结合镀锌层附着力测试(如锤击法)综合判定。
从建筑用脚手架管到汽车排气系统管,高频焊管镀锌层厚度现场快速检测工具正在重塑质量管控的节奏。它不只是一个设备,更是帮助企业在效率与可靠性之间找到平衡的“钥匙”。当检测变得像拍照一样快速、像秤砣一样可靠,每一个钢铁构件都将拥有值得信赖的防腐寿命。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们