 咨询热线:
022-69319999
咨询热线:
022-69319999
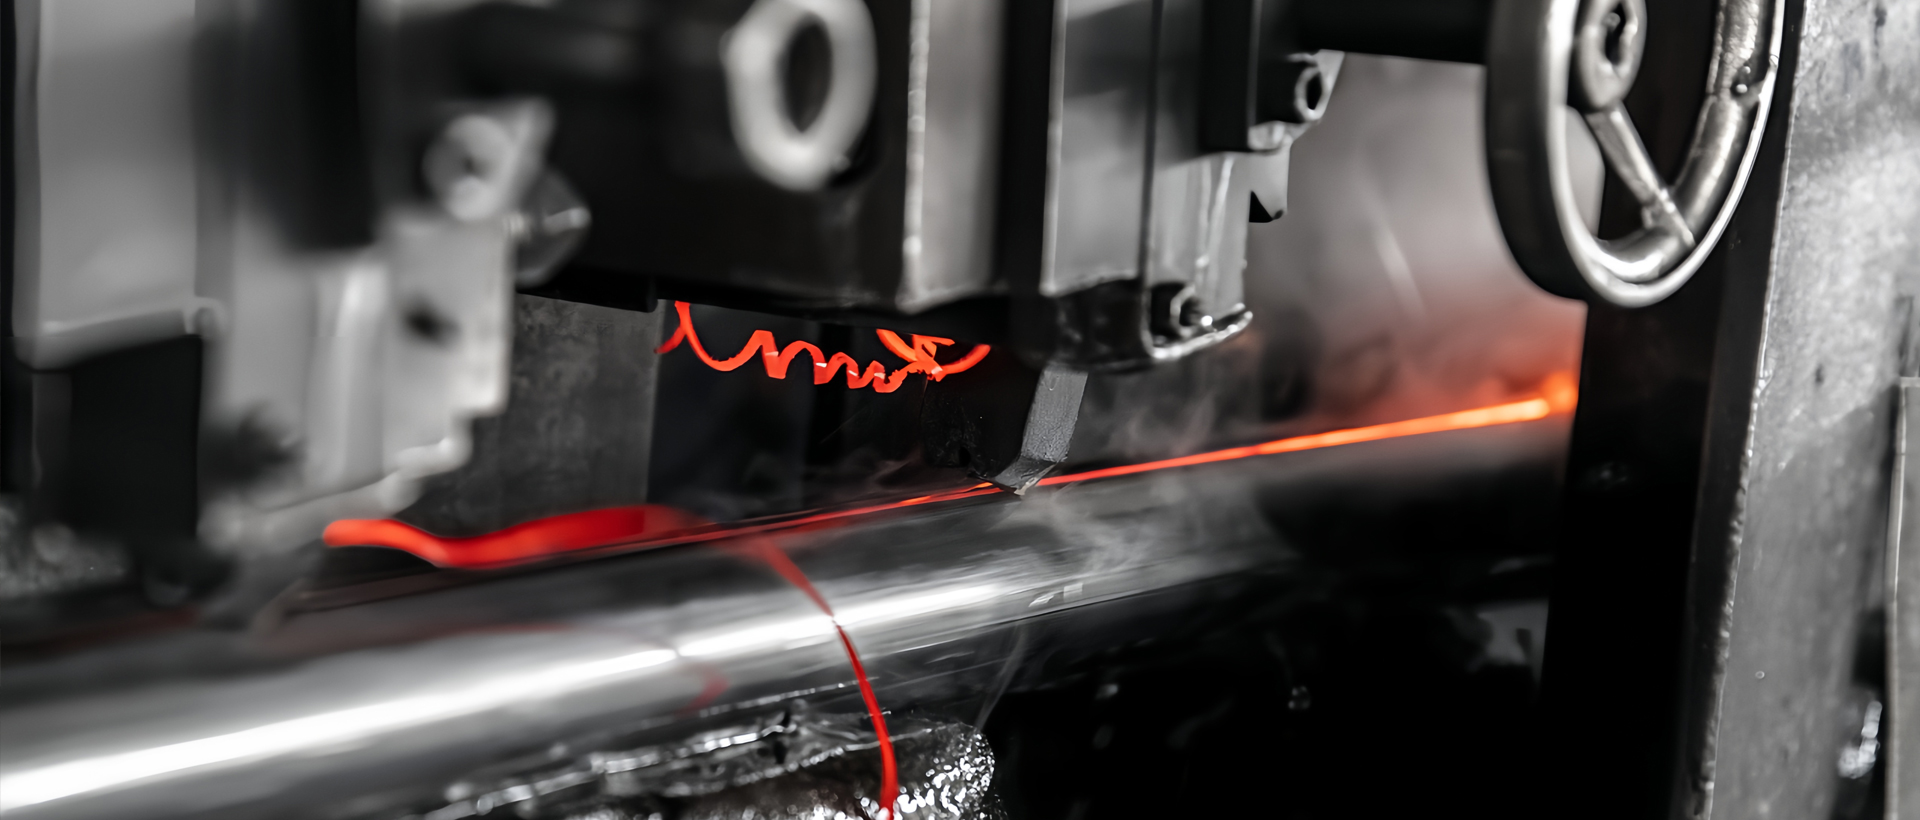
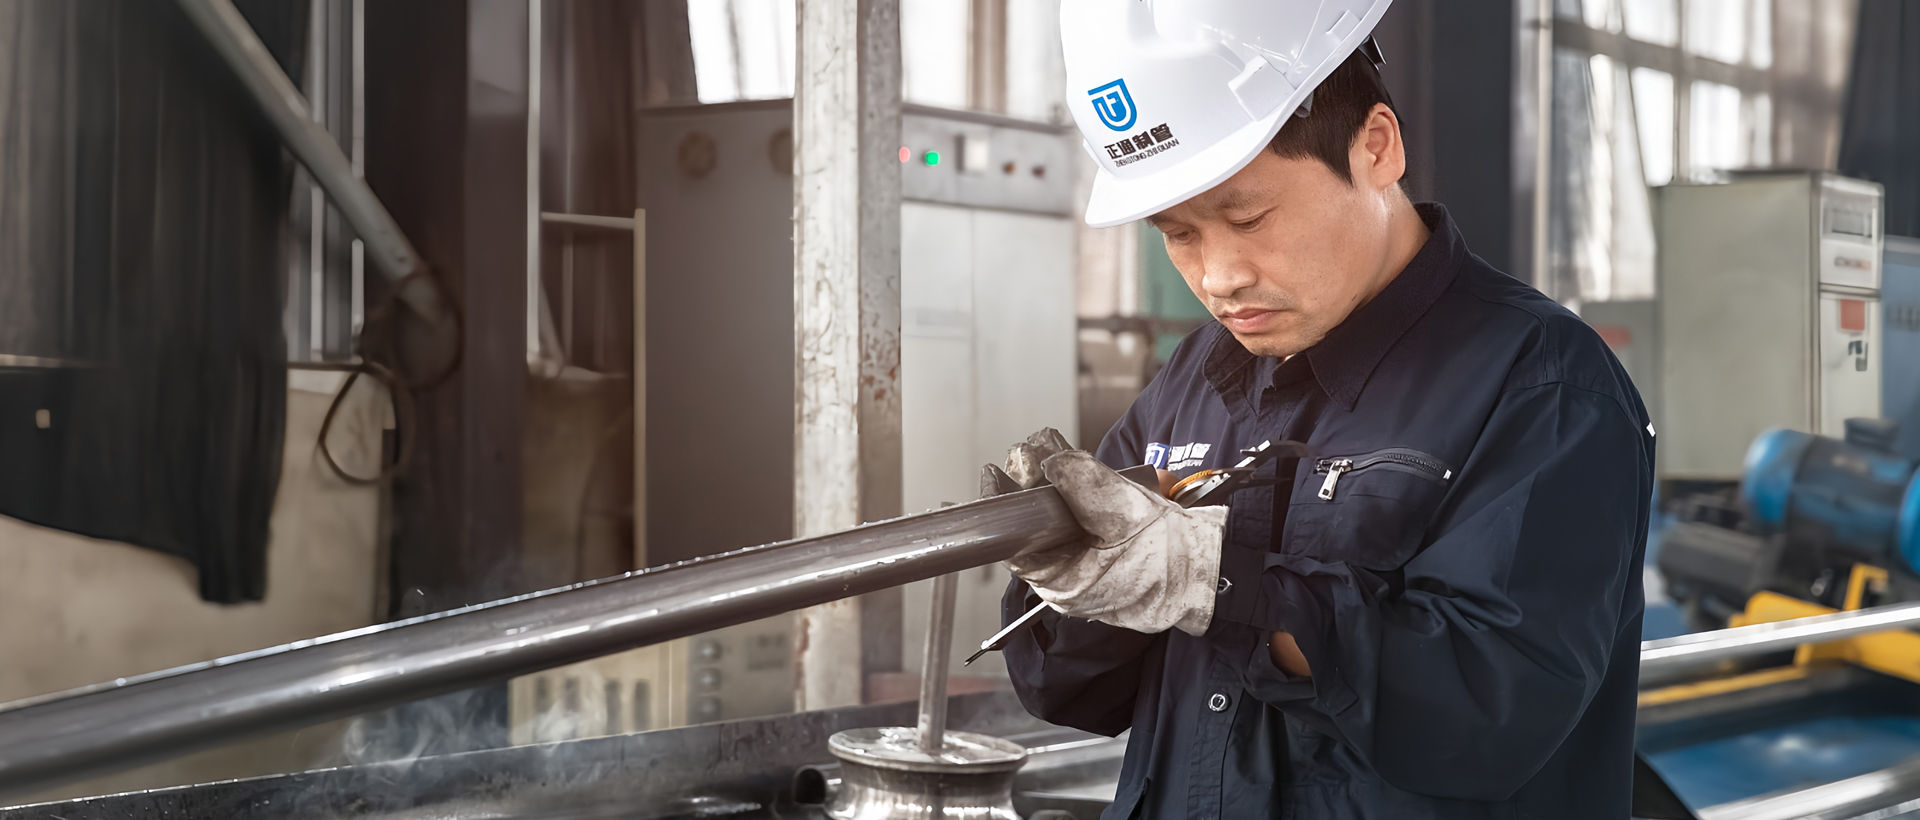
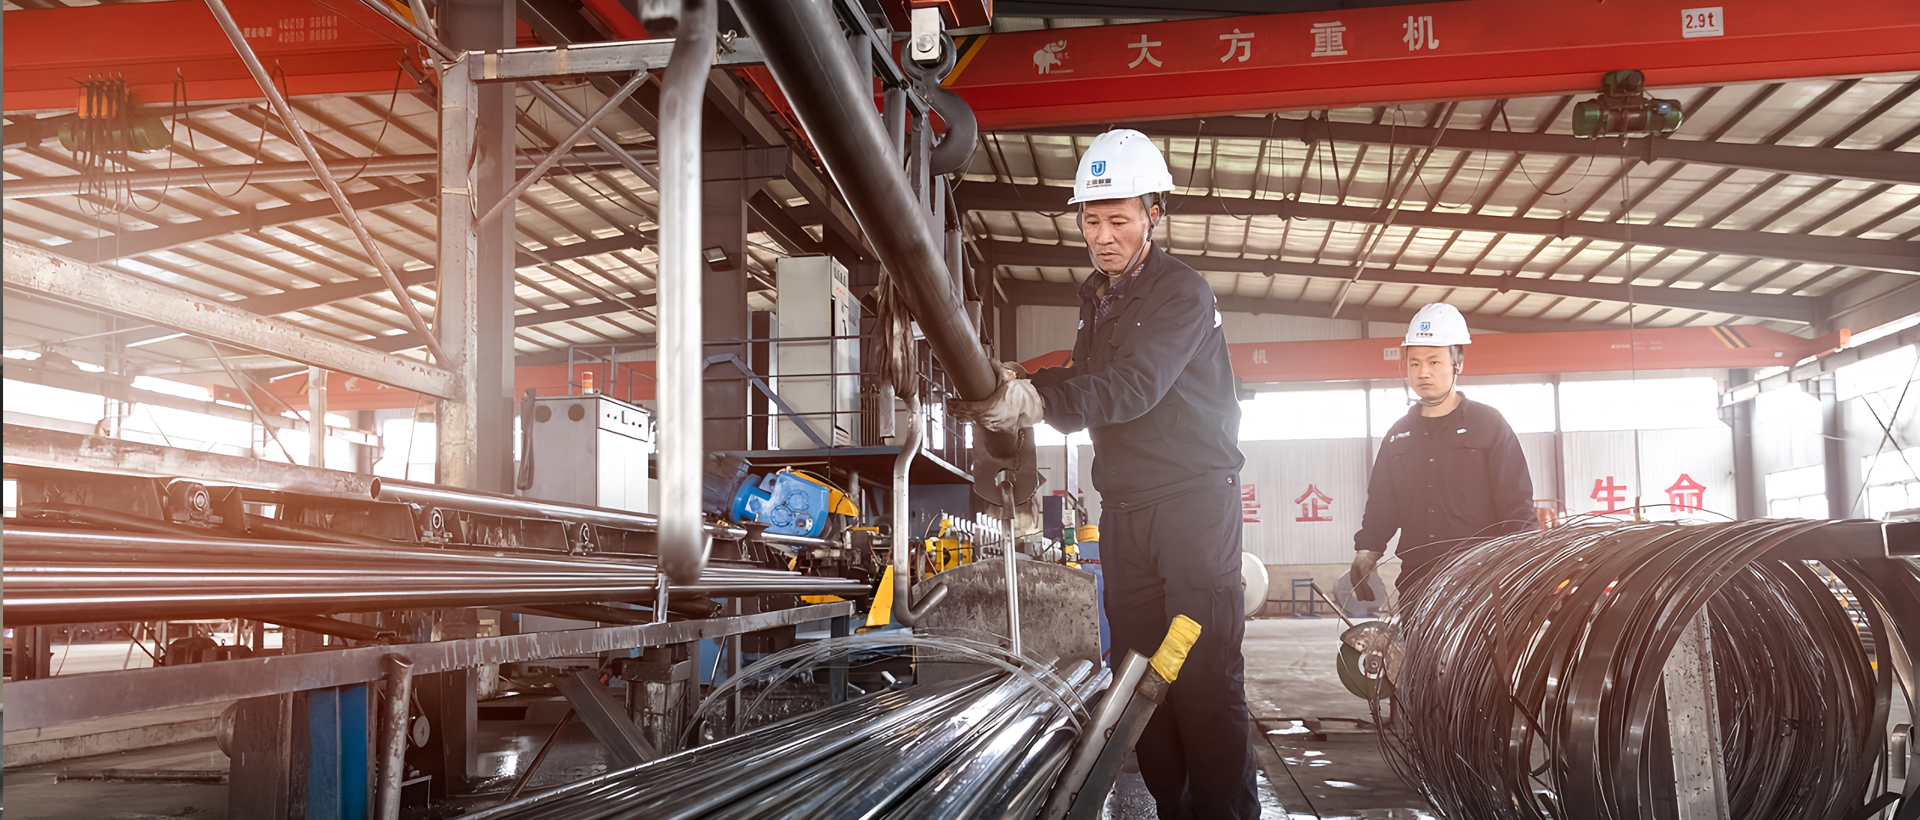
在钢管制造领域,高频焊管外毛刺去除是决定成品质量的关键工序。毛刺不仅影响管材外观,更会埋下应力集中与腐蚀隐患。本文将深入剖析外毛刺去除的核心操作要点,帮助从业者提升工艺水平。
外毛刺去除通常采用硬质合金刀具,其耐磨性与红硬性直接决定切削寿命。安装时需确保刀具中心线与焊管轴线垂直,偏差控制在0.05mm以内。若刀尖偏离焊缝中心,会导致单侧残留毛刺或过切伤及母材。某管厂曾因刀具倾角偏差0.3°,造成连续300米钢管表面出现深浅不一的刮痕,更换调整后废品率下降12%。
刀尖伸出长度建议控制在2-3mm,过长易产生振动纹,过短则排屑不畅。对于厚壁管(壁厚≥4mm),可采用分步切削法:首刀切除80%余量,精修刀去除剩余毛刺,能有效降低刀具冲击载荷。
切削速度与进给量需根据管材材质动态调整。以Q235钢为例,推荐线速度80-120m/min,进给量0.1-0.3mm/r。低速高进给虽能提升效率,但会加剧刀具磨损;高速低进给则易产生高频振动,导致毛刺翻边。建议通过试切确定“切削刃温度不超过600℃”的临界参数(可用红外测温仪监测)。
冷却润滑不可轻视。采用乳化液(浓度5%-8%)或微量润滑系统,既能降低切削区温度,又能防止切屑粘附。实测表明:良好好冷却可使刀具寿命延长40%,且毛刺断面更规则。
焊管生产中的热变形和焊缝波动要求刀具具备自动补偿能力。浮动刀架是主流方案,其弹簧预紧力应调节至0.3-0.5kN,过松会导致刀具跳动,过紧则可能卡滞。某自动化产线引入激光距传感器实时监测毛刺高度,当残留高度超过0.15mm时,自动调整刀架进给,使不良率从8.3%降至0.7%。
毛刺残留度是核心指标。推荐用50倍放大镜观察切痕是否连续均匀,或采用涡流探伤仪检测表面缺陷。常见问题包括:
以Φ76mm×3.5mm焊管为例:
(注:某企业通过将刀具前角由0°改为6°,配合氮化钛涂层,使单次磨刀产量从2000米提升至5000米)
作业前需确认防护罩闭合,严禁徒手清理切屑。紧急停止按钮应设在操作员触手可及处。值得警惕的是:当毛刺呈蓝色氧化色时,表明切削温度已超700℃,此时必须停机降温,否则可能引发火灾。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们