 咨询热线:
022-69319999
咨询热线:
022-69319999
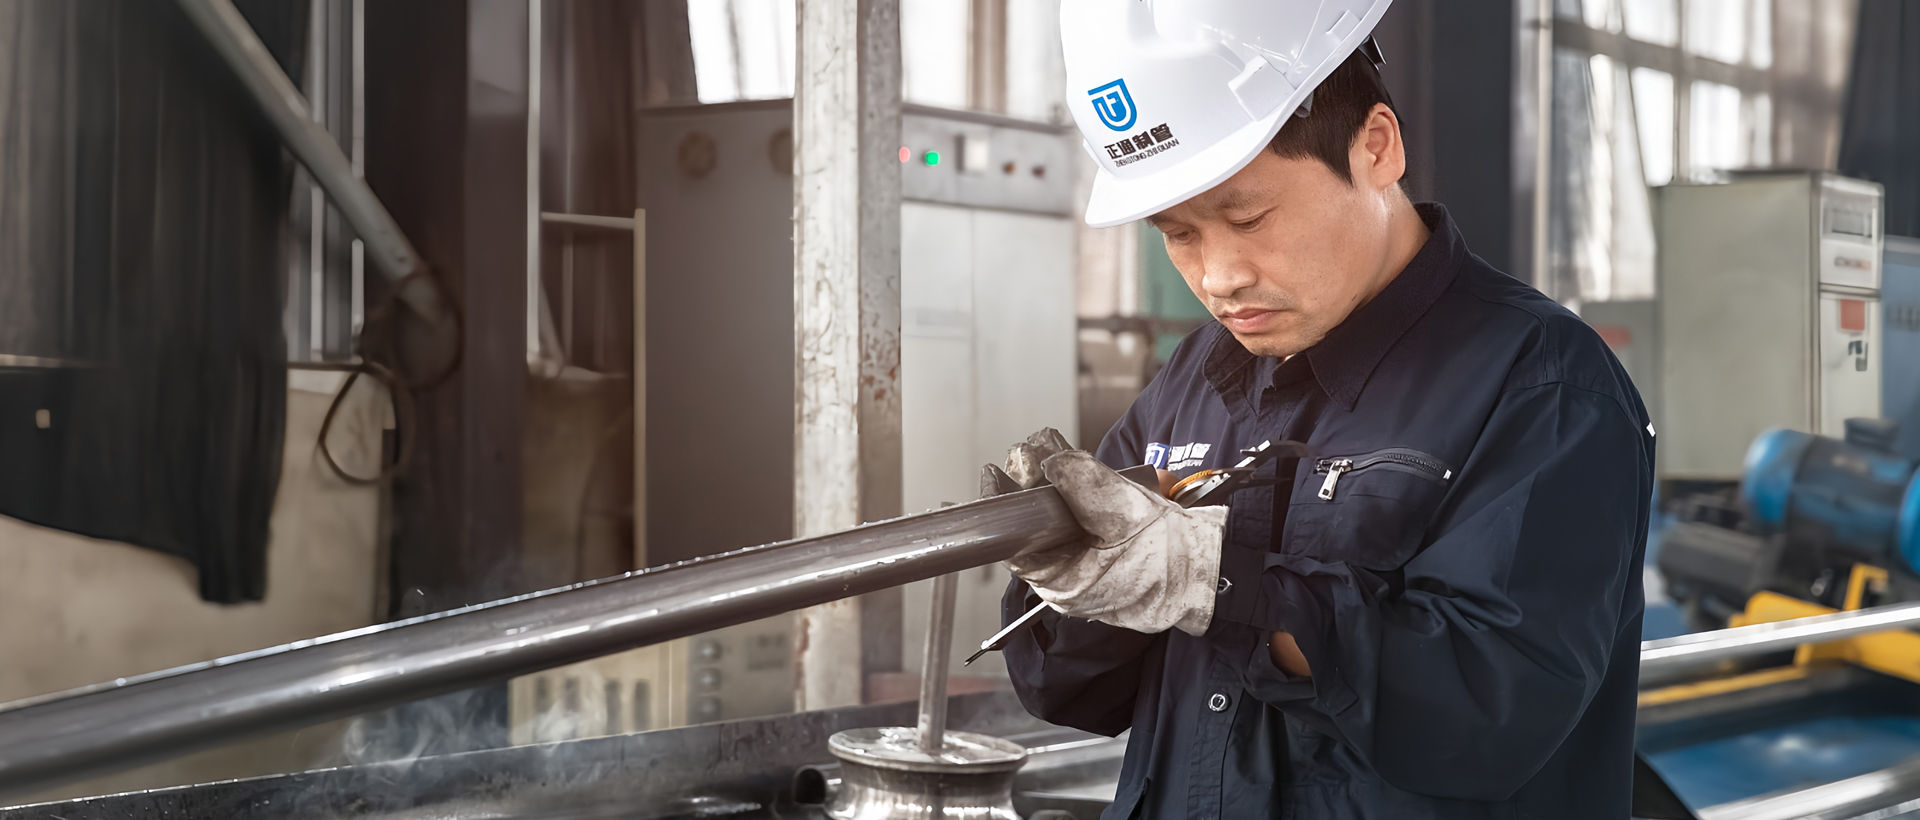
在一体化污水处理设备中,内部管道的布置直接关系到设备的运行效率与维护便捷性。其中,小口径焊管(通常指DN50以下的不锈钢或碳钢焊接管)作为连接各处理单元的关键部件,其布置规范需兼顾水力条件、结构稳定与施工便捷性。本文从工程实践角度,梳理小口径焊管在设备内部的布置要点。
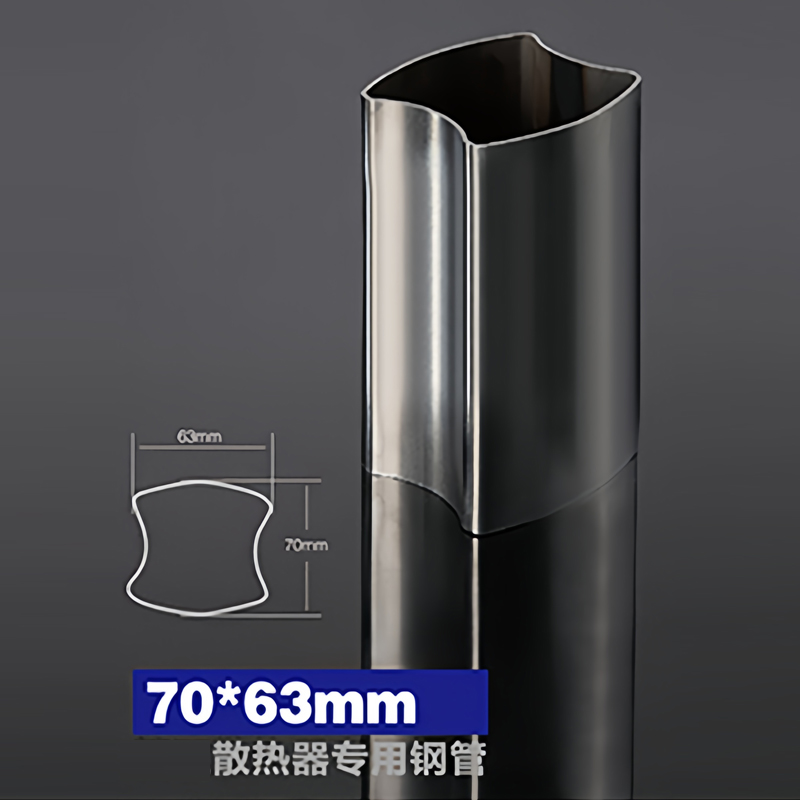
一体化设备内部空间紧凑,小口径焊管应遵循 “竖向短接、减少弯头” 的原则。例如,在生物反应区与沉淀区之间,管路应直接沿池壁垂直布设,避免水平绕行。当需横向连接多个布水点时,可设置集水总管,分管以45°斜三通接入,既降低水头损失,又减少焊口数量。案例显示,某MBR一体化设备因水平管弯头过多导致污泥沉积,改造为竖向短管后,堵塞频率降低60%。
小口径焊管的焊接质量是规范核心。对接焊缝应全熔透,不得有未焊透或气孔;当管壁厚度≥3mm时,需开V型坡口。固定支架间距需严格控制:水平管间距≤1.5米,立管≤2米,且支架不得焊接在管道焊缝处。对于振动较大的鼓风机连接管,应增设弹簧减震支架,避免焊口因疲劳开裂。
设备内部常存在曝气盘、填料架等部件,焊管布置需预留操作空间。规范要求:管道外壁与曝气盘边缘间距≥50mm,与池顶法兰边缘≥100mm。若管道穿池壁或隔板,应设置防水套管,套管内径比管外径大10-20mm,间隙用柔性密封填实,防止腐蚀介质沿管壁渗透。
小口径焊管在水平布置时,需保持≥0.5%的坡度(污水管建议1%),坡向排空口或最低点。排空口应设于管路末端最低处,配球阀或堵头。以某地埋式设备为例,因忽视了排空阀设置,冬季停产后管内积水结冰撑裂焊管,该案例强调:所有可能积水段必须设排空点。
焊管表面处理应酸洗钝化,去除焊接氧化皮;碳钢管则需热镀锌或涂覆重防腐涂料。实际检查时,可用电火花检测确认涂覆层无针孔缺陷。
焊管布置完成后,需进行分段试压:试验压力为工作压力的1.5倍,保压30分钟无泄漏。每条管路应贴附标识标签,注明介质、流向、焊工编号及试压日期。某厂因未标识导致反冲洗管误接至溢流管,造成调试延误,因此建议建立“管路走向图”现场张贴。
通过以上规范,可有效提升一体化污水设备内部小口径焊管的运行可靠性,减少因布置不当引发的泄漏、堵塞或腐蚀问题。工程实践中,建议结合设备三维模型进行预布置,优化空间利用率,确保后期维护的便利性。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们