 咨询热线:
022-69319999
咨询热线:
022-69319999
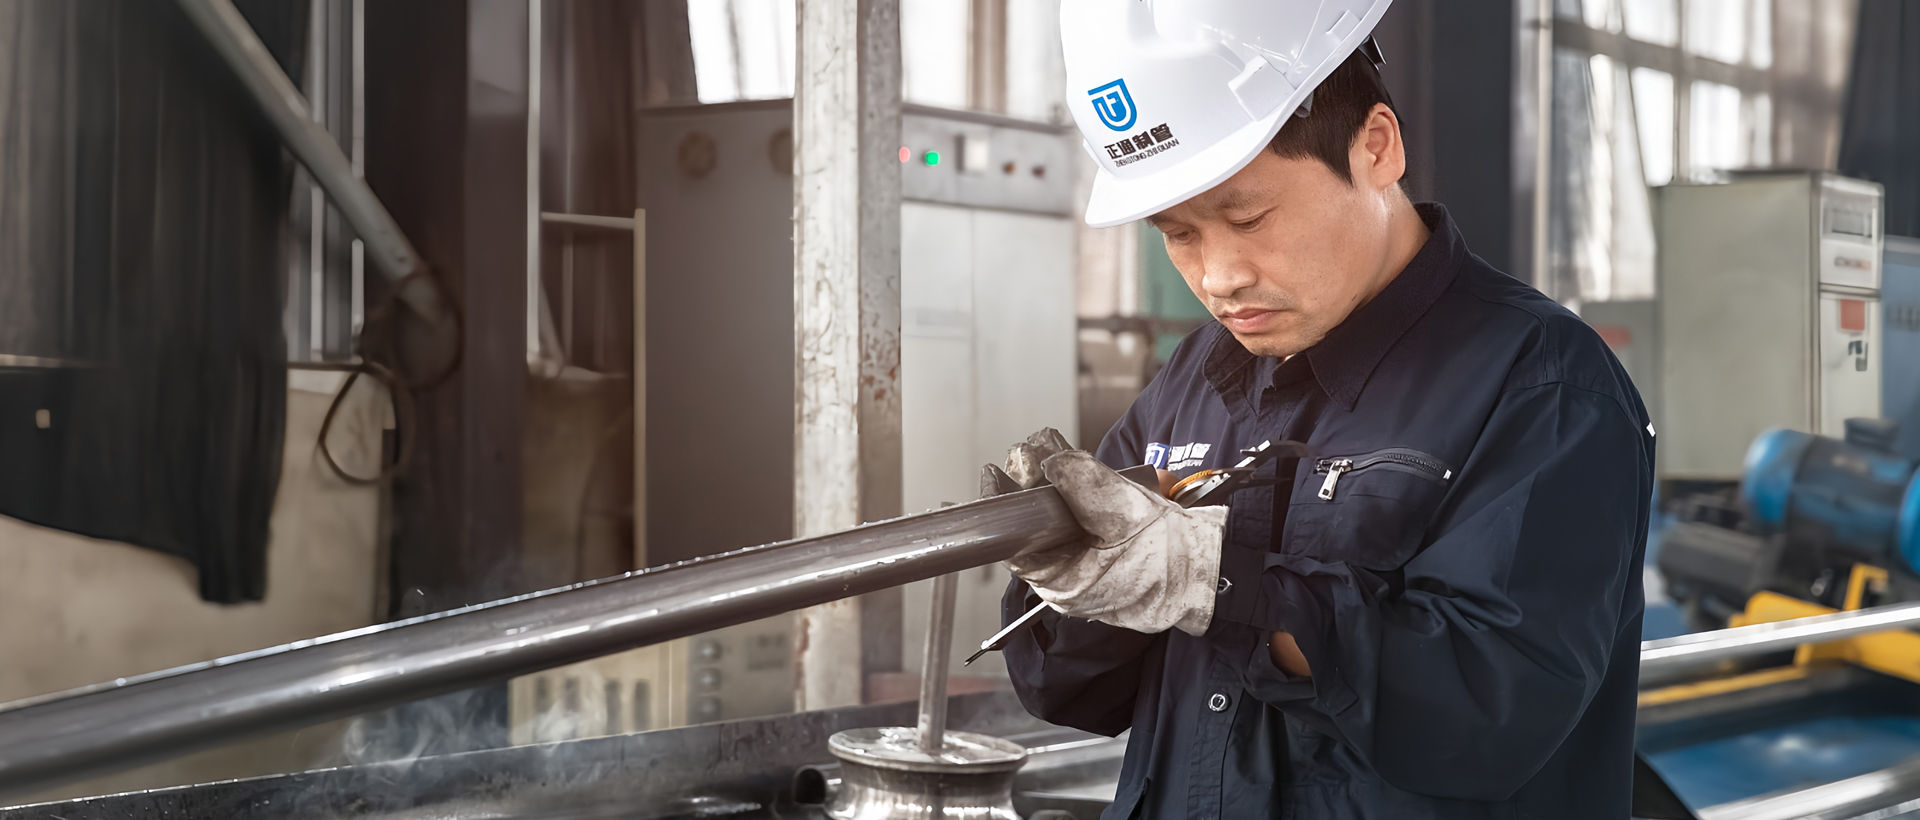
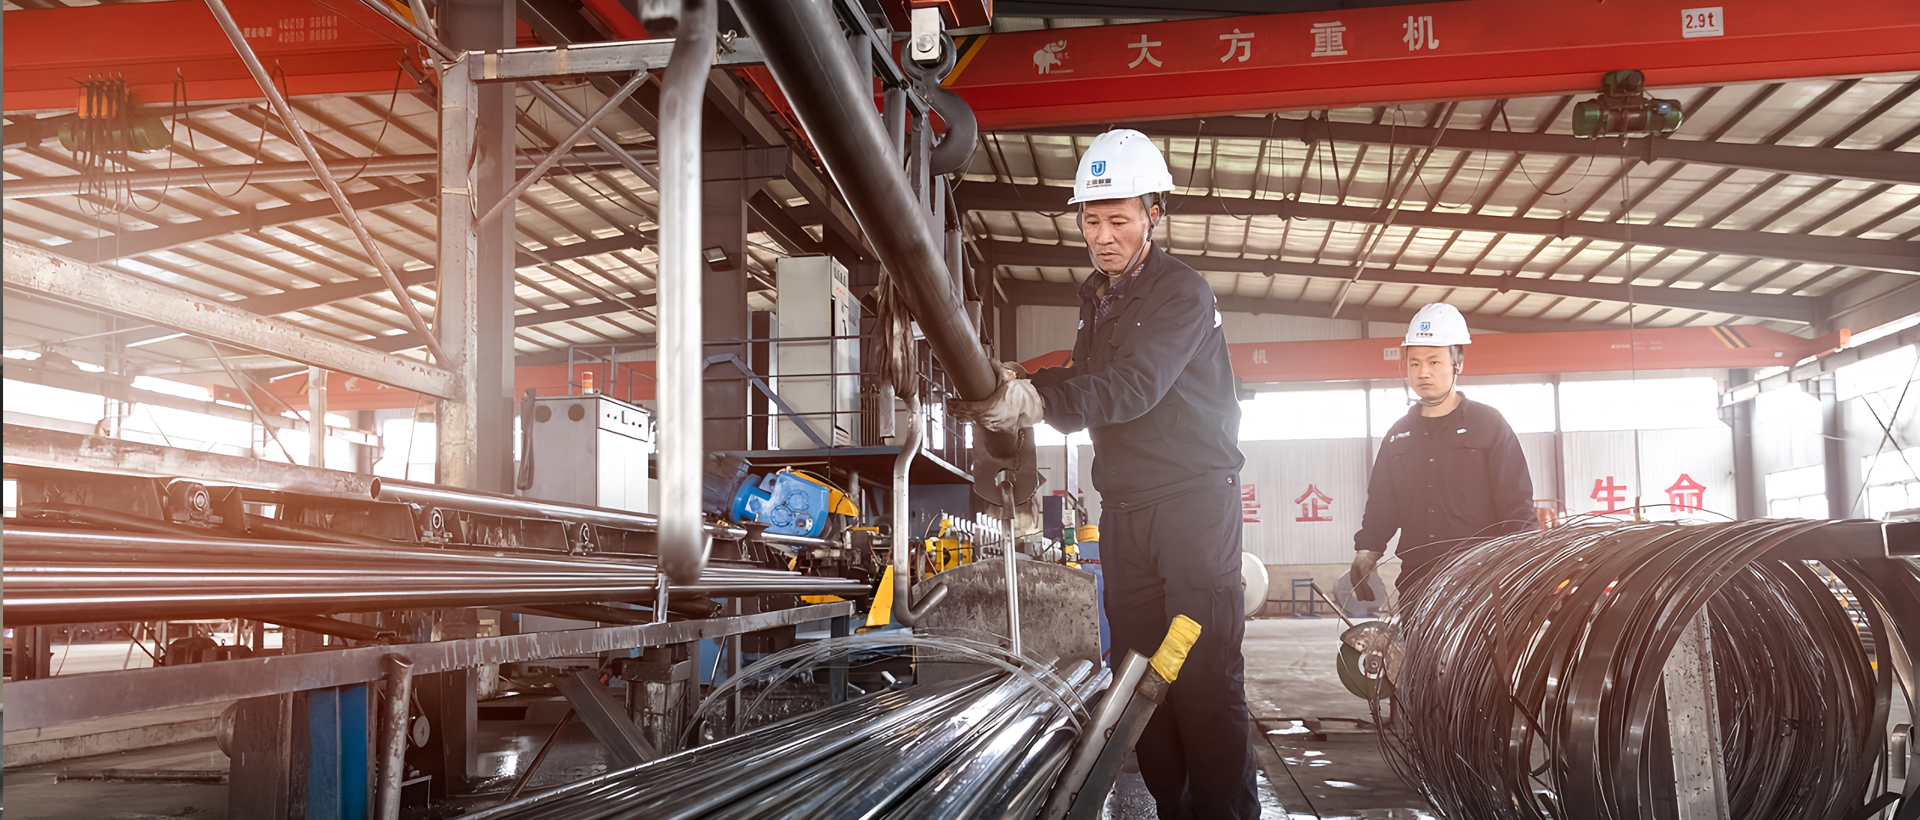
在塔吊日常维护中,润滑系统是保证各运动部件正常运转的关键。由于塔吊结构紧凑、工况复杂,小型润滑管路通常采用小口径焊管进行布设。这类管路的加工质量直接影响润滑油路的通畅性与密封性,因此掌握其加工要点对保障塔吊运行安全至关重要。

小口径焊管通常选用20号无缝钢管或不锈钢管,外径多在6mm至14mm之间。材料进场后应进行外观检查,确保无裂纹、锈蚀或严重划伤。加工前需对管材进行去油脱脂处理——塔吊润滑管路对清洁度要求较高,残留油污可能导致焊道气孔或杂质堵塞管路。可采用四氯化碳或专用清洗剂擦拭,之后用干燥压缩空气吹干。
小口径焊管的切割宜采用薄壁砂轮切割机或专用切管器,避免使用普通电锯以防管口变形。切割面应垂直于管轴线,偏差控制在0.5mm以内。管端坡口形式选择V形,角度为30°-35°,钝边保留0.5mm-1mm。若管壁厚度小于2mm,可不加工坡口直接对接,但需调整焊接参数以避免未熔合。
塔吊润滑管路常需绕行齿轮箱、电机等部件,因此弯管质量直接影响安装效率与管路寿命。小口径焊管宜采用冷弯方式,弯曲半径不小于管外径的3倍。使用手动弯管器或数控弯管机时应注意:不锈钢管因加工硬化倾向强,需适当降低弯曲速度;碳钢管则需检查是否出现褶皱或椭圆变形。弯管后应进行通球试验——用直径小于管内径15%的钢球试通,确保无缩径现象。
小口径焊管壁薄、管径小,焊接热输入必须精准控制。推荐使用钨极氩弧焊,焊丝直径1.0mm-1.6mm,焊接电流30A-50A。焊接前应用不锈钢丝刷清理管端氧化膜,对接间隙控制在0.5-1mm。焊接过程中需防止咬边和焊瘤——可采用脉冲焊接工艺,每层焊道厚度不超过2mm。焊接完成后应立即用石棉布包裹缓冷,特别是冬季施工时,骤冷可能导致焊缝开裂。
某建筑工地一台QTZ80塔吊的回转机构润滑管路频繁出现异响,排查发现多处焊管弯头处椭圆度误差超标(局部缩径达15%),导致润滑油流量不足。后整改为:采用专用芯轴弯管工艺,弯曲半径严格控制在4倍管径以上,并对每根管路进行流量测试。整改后管路运行一年未出现润滑故障,设备开机率提升约12%。这一案例充分说明,加工环节的尺寸精度直接关联系统功能实现。
管路加工完毕后,建议进行整体预制——在专用胎具上完成组对焊接,再整体安装至塔吊。这能避免现场焊接误差。安装后应进行气压试验(0.8MPa,保压10分钟)或水压试验(1.25倍工作压力),重点检查接头焊口处有无渗漏。对于重要部位可用着色渗透检测焊缝表面裂纹,确保无气孔、夹渣等缺陷。
塔吊小型润滑管路的小口径焊管加工,需要从材料、切割、弯管到焊接的每一环节严控质量。唯有如此,才能让润滑系统在塔吊高空、重载的恶劣环境中稳定发挥作用,为设备安全运转提供基础保障。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们