 咨询热线:
022-69319999
咨询热线:
022-69319999
在工业润滑系统中,润滑油输送管道的可靠性直接影响设备运行效率。其中,低压小口径焊管因其成本可控、安装灵活,被广泛应用于集中润滑系统的分支管路。然而,这类管道的加工若忽视细节,容易引发泄漏、堵塞或油液污染。本文围绕加工过程中的关键要点展开分析。
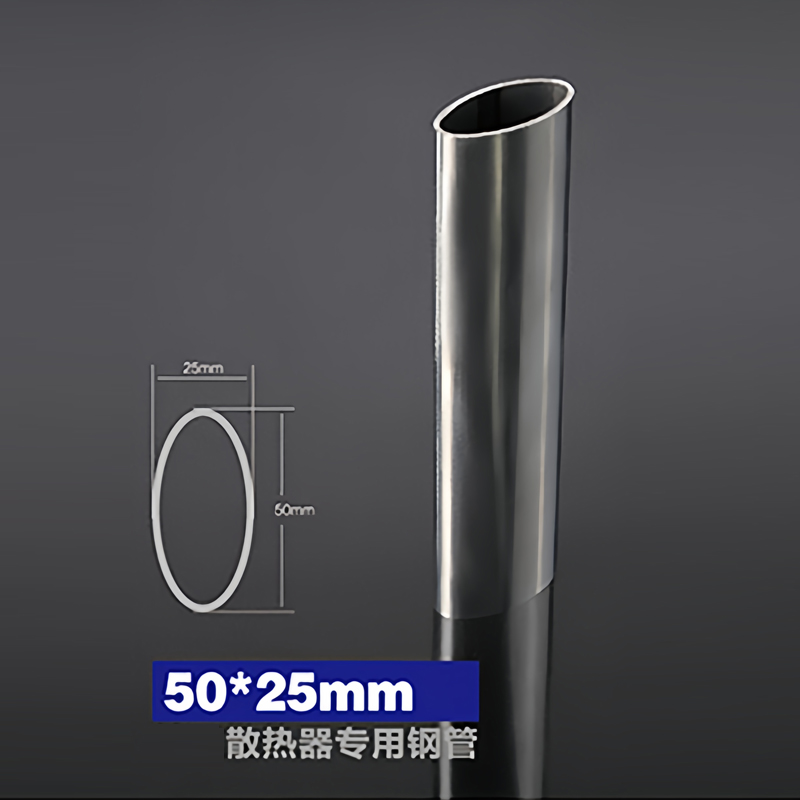
低压小口径焊管通常选用Q235或SPCC冷轧钢带,壁厚控制在1.0-2.0mm。原材料进场后需进行酸洗磷化处理,去除表面氧化皮和油污。某润滑油厂曾因未彻底处理管材内壁,导致系统运行三个月后出现油液乳化现象。预处理后的管材应在24小时内进入焊接工序,避免二次氧化。
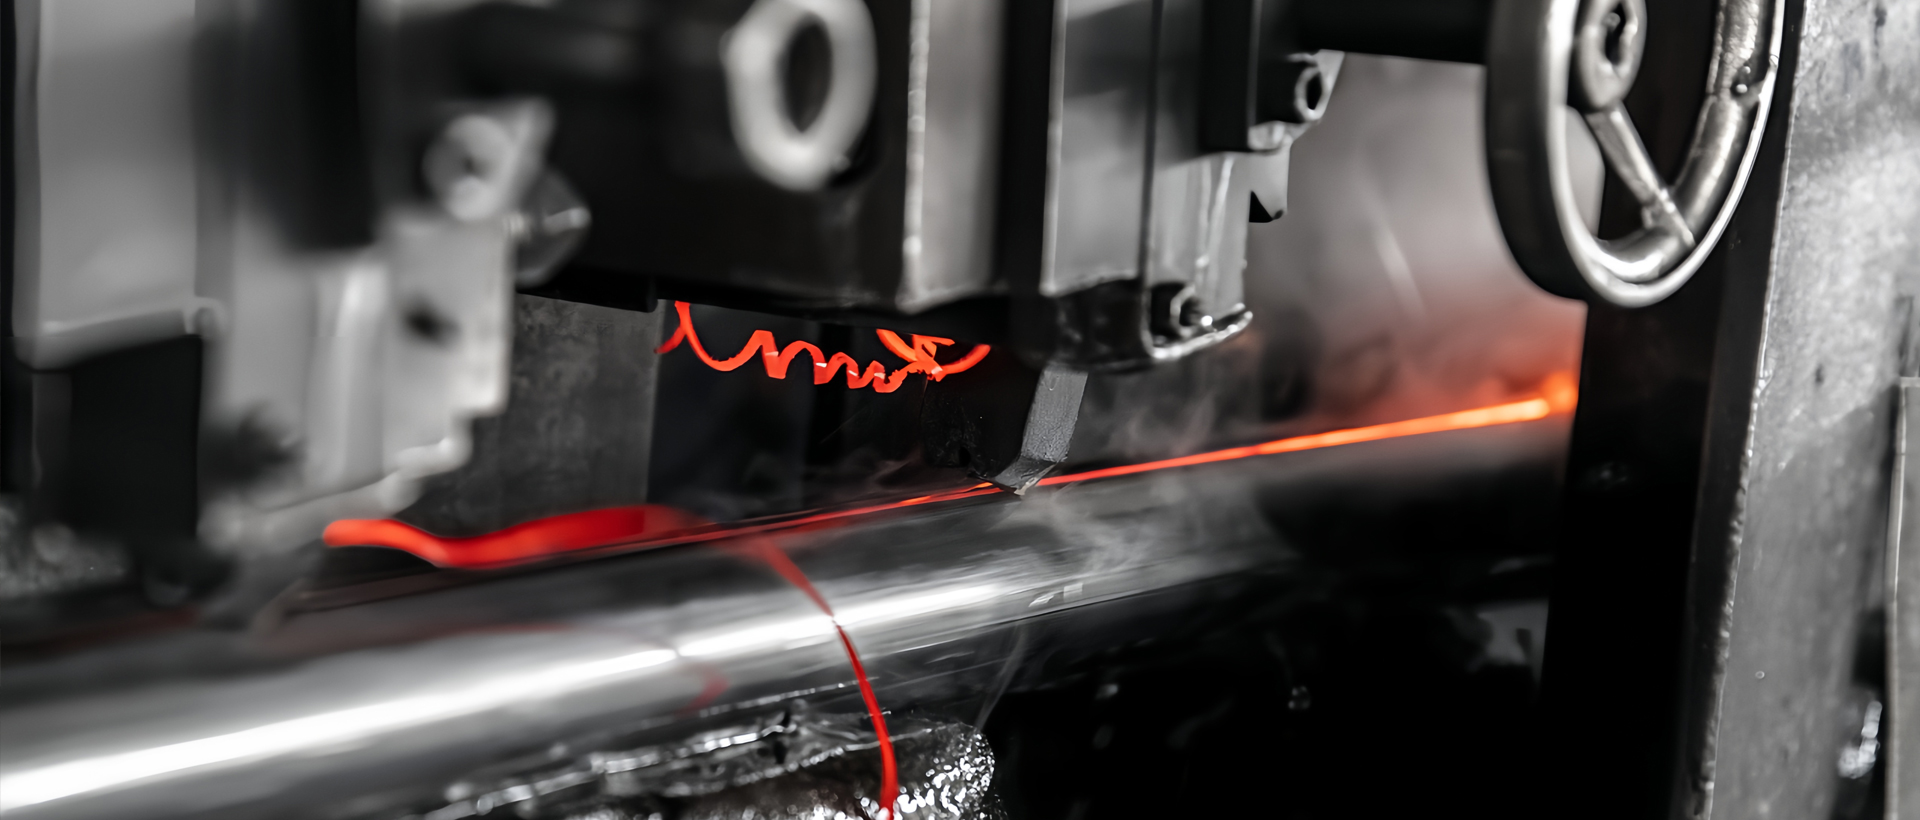
焊接是加工的核心环节。针对小口径焊管(常见DN15-DN32),推荐采用高频直缝焊接方式。关键在于控制以下参数:
润滑油输送对管道内壁光滑度要求较高。焊接产生的内毛刺若未清除,会:① 形成湍流,增大输送阻力;② 成为油泥聚集点,长期污染润滑油。建议采用气动刮刀装置在线清除内毛刺,刮削深度控制在0.1-0.3mm。某案例中,某润滑设备企业引入高压水冲洗配合刮刀工艺,使管道内壁粗糙度Ra值从6.3μm降至1.6μm。
低压管道常需现场弯曲。小口径焊管应采用冷弯工艺,弯管半径不小于3倍管径。弯曲时需加入芯棒防扁,表面用尼龙包裹保护涂层。端部加工推荐使用 卡套式接头:先将管端切平,倒角0.5×45°,再套入卡套。拧紧力矩需严格参照厂家标准,过紧会导致管壁压溃,过松则产生泄漏。
加工完成后,按设计压力的1.5倍进行水压试验(保压15分钟)。测试后必须彻底干燥,并用压缩空气吹扫内壁。若输送高精度润滑油,建议增加超声波清洗工序。某次案例中,某工厂采用煤油灌注后低压循环30分钟的方法,成功清除了加工残留的金属碎屑和焊渣。
低压焊管外壁应涂装防锈底漆+面漆,颜色按标准区分(如黄色代表润滑油路)。每段管道需标记规格、批次、生产日期,确保可追溯性。特别注意螺纹连接处的防腐,可采用涂覆防锈油或缠绕聚四氟乙烯胶带的方式。
通过上述要点的精准把控,润滑油输送用低压小口径焊管可在保证系统密封性与流动性的同时,显著降低后期维护成本。实际生产中,建议结合自动化焊管机组和质量追溯系统,实现从原料到成品的全流程质量控制。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们