 咨询热线:
022-69319999
咨询热线:
022-69319999
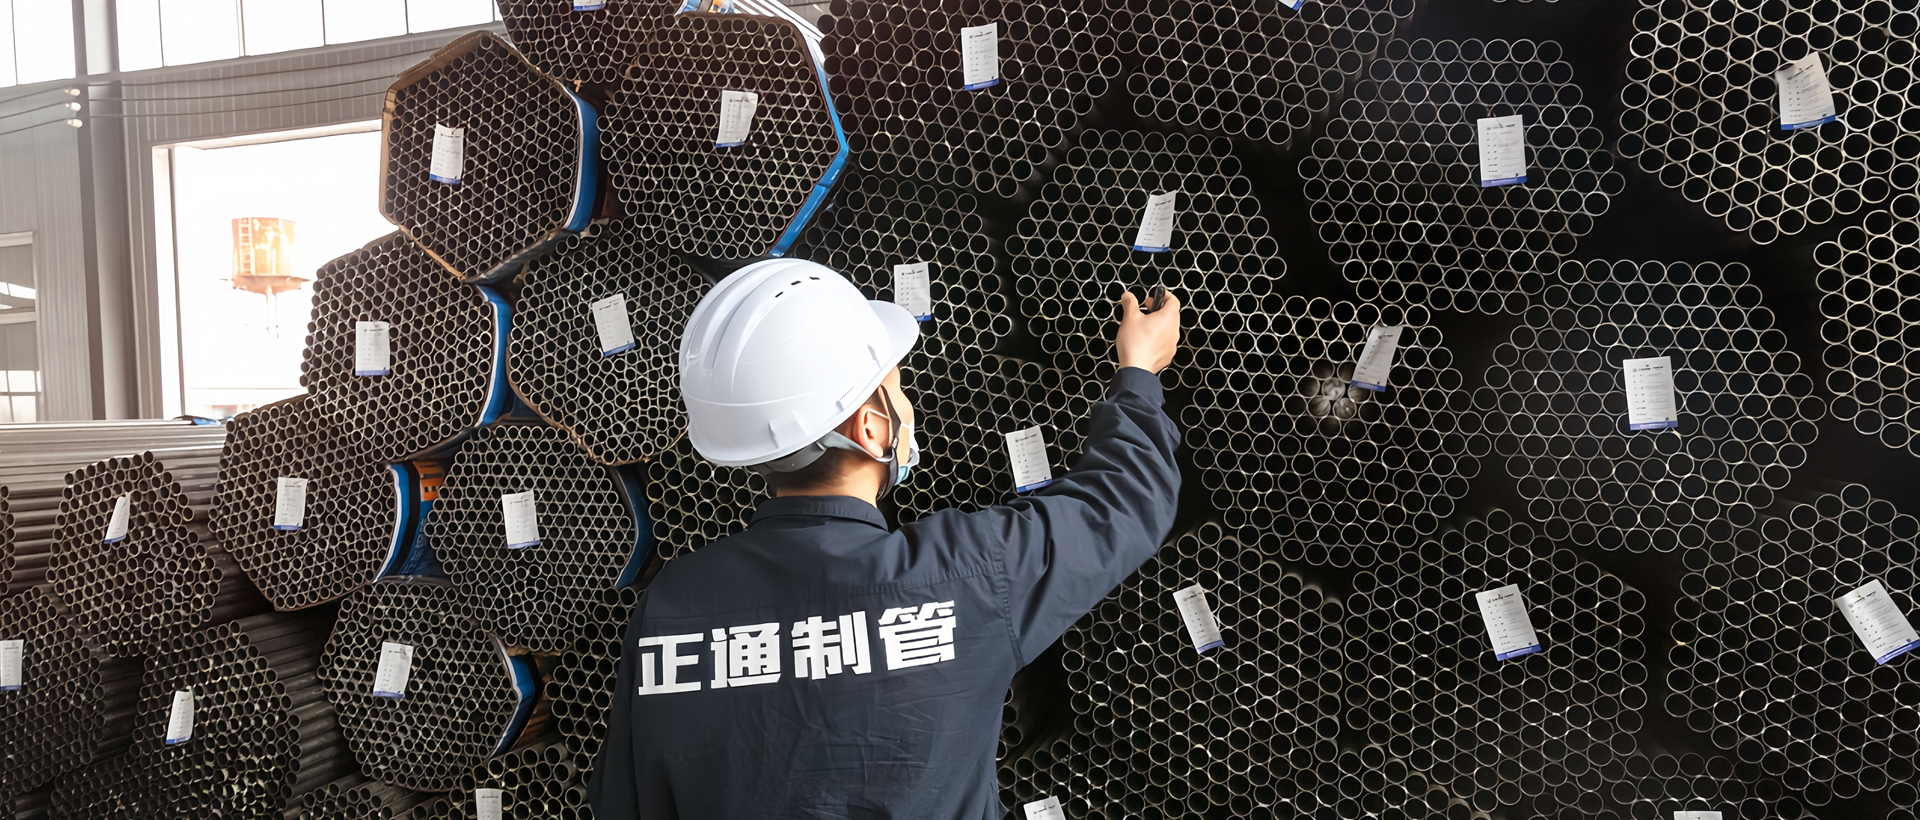
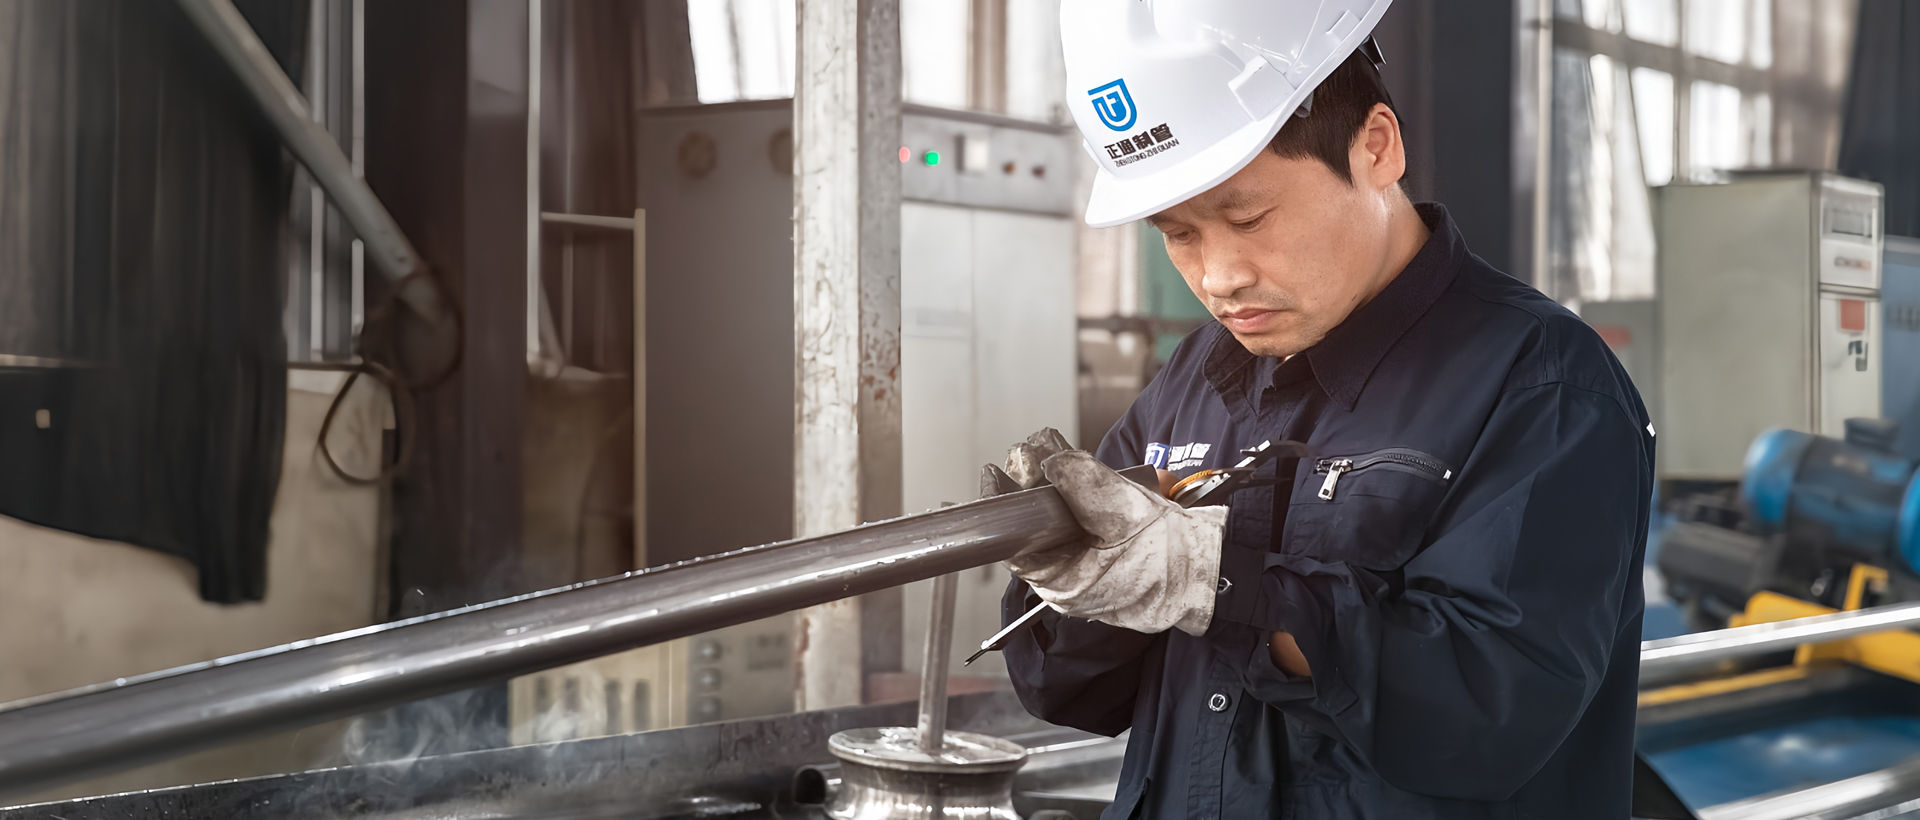
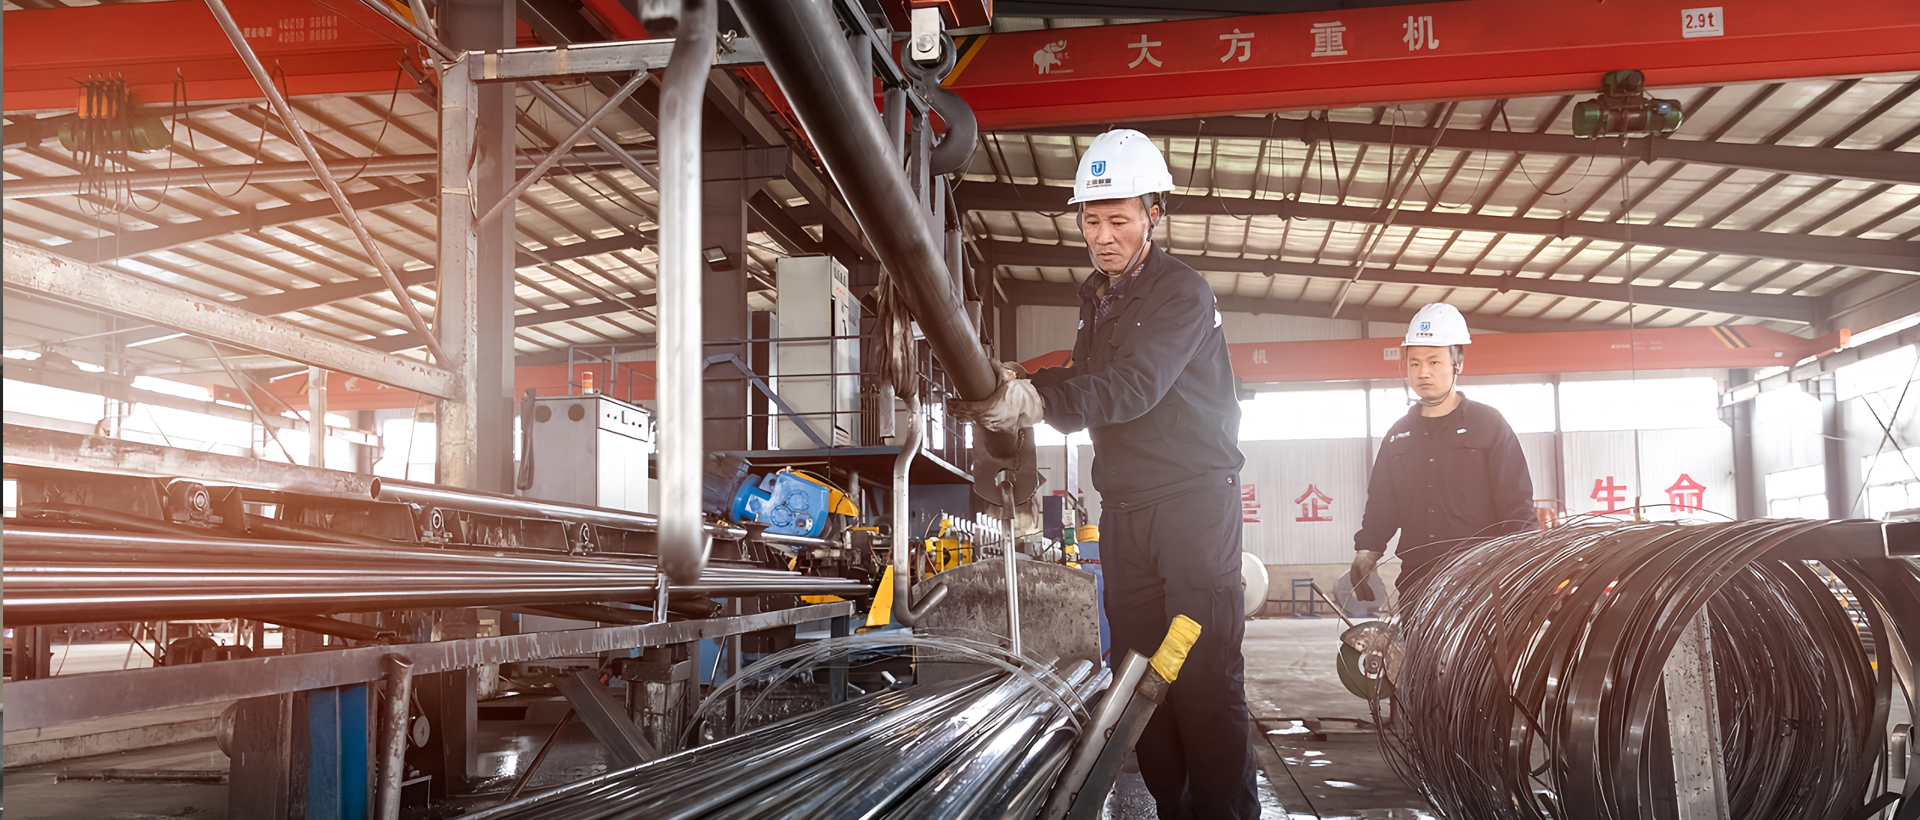
在建筑、机械制造和交通运输等领域,镀锌高频焊管凭借其优异的耐腐蚀性和结构强度,成为钢管材料中的重要选择。这种管材的加工涉及多项精密工序,每一环节都直接影响成品的质量和性能。本文将详细解析其完整工艺流程,帮助采购商和技术人员深入理解生产细节。
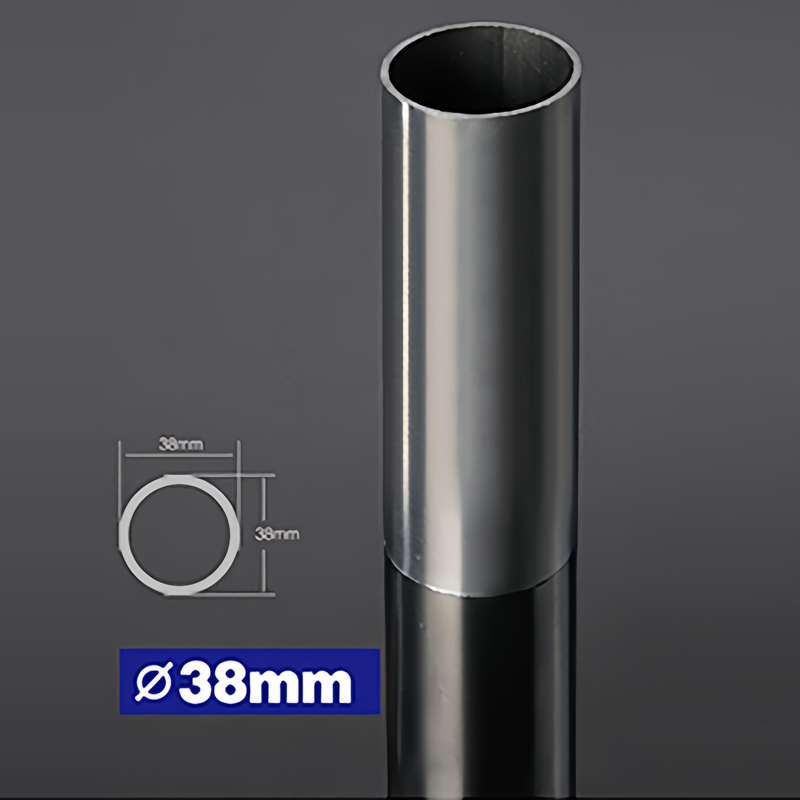
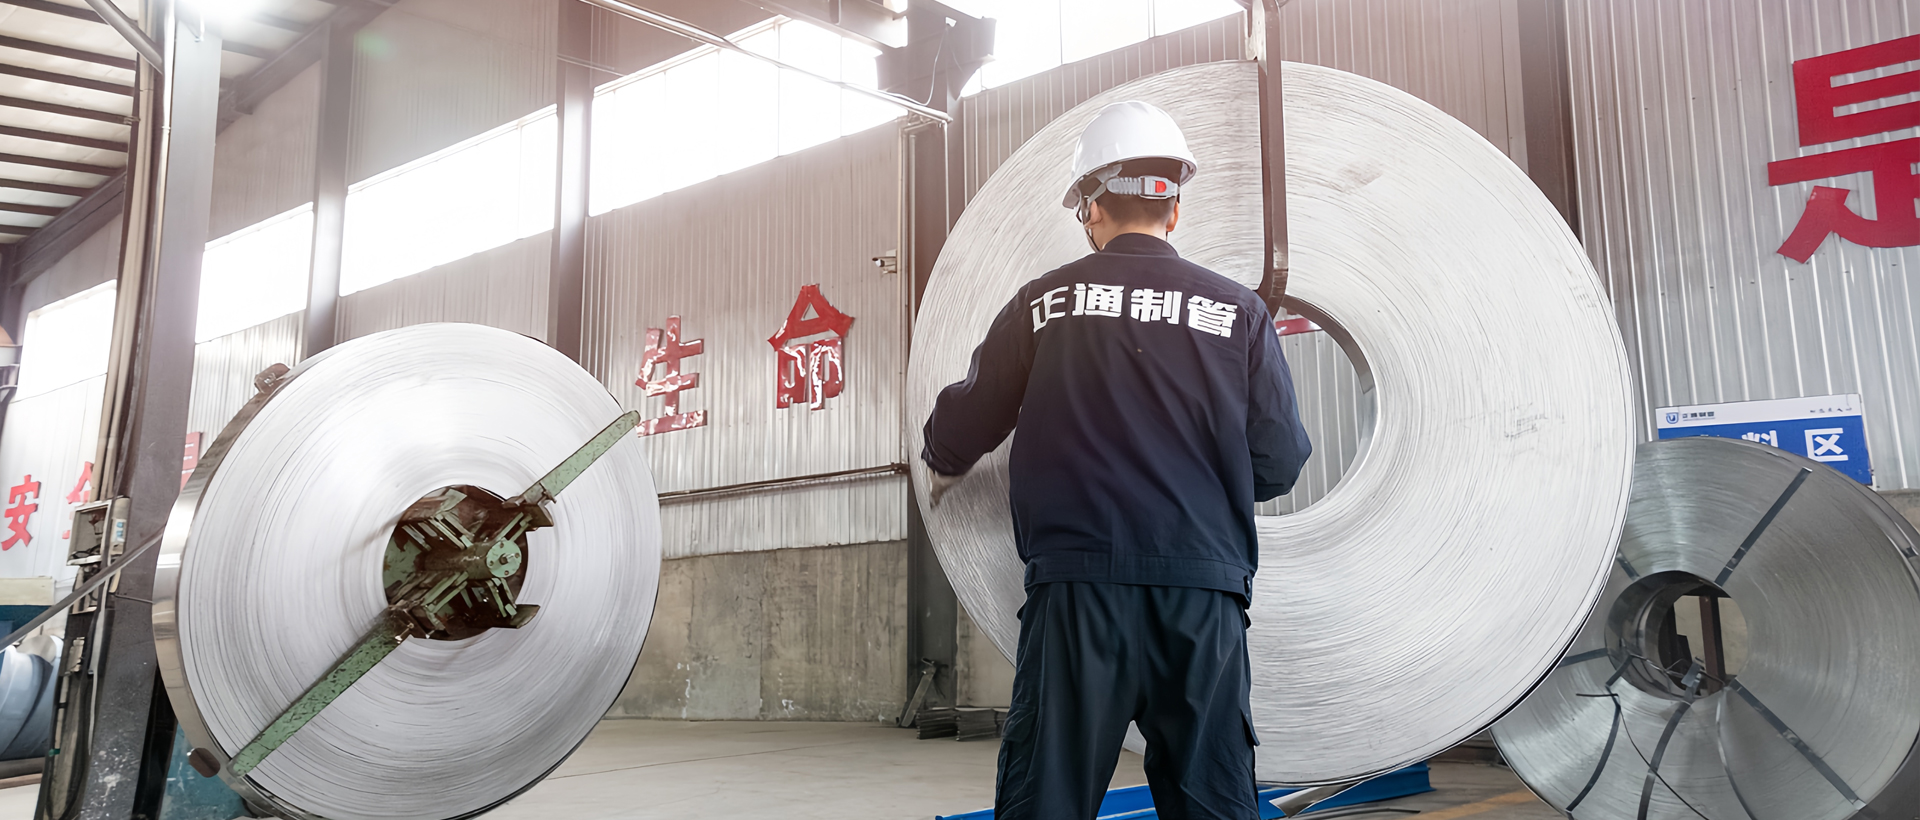
工艺流程始于热轧钢带或冷轧钢带的选择。钢带的化学成分(如碳、锰、硫含量)需符合国家标准,通常抗拉强度在370-500MPa之间。进厂后,每卷钢带需进行边缘毛刺检测和厚度均匀性测试,不合格原料会被剔除,避免后续工序产生废品。例如,某大型焊管厂曾因钢带边缘微裂纹导致高频焊接时产生虚焊,事后加强了原料探伤环节。
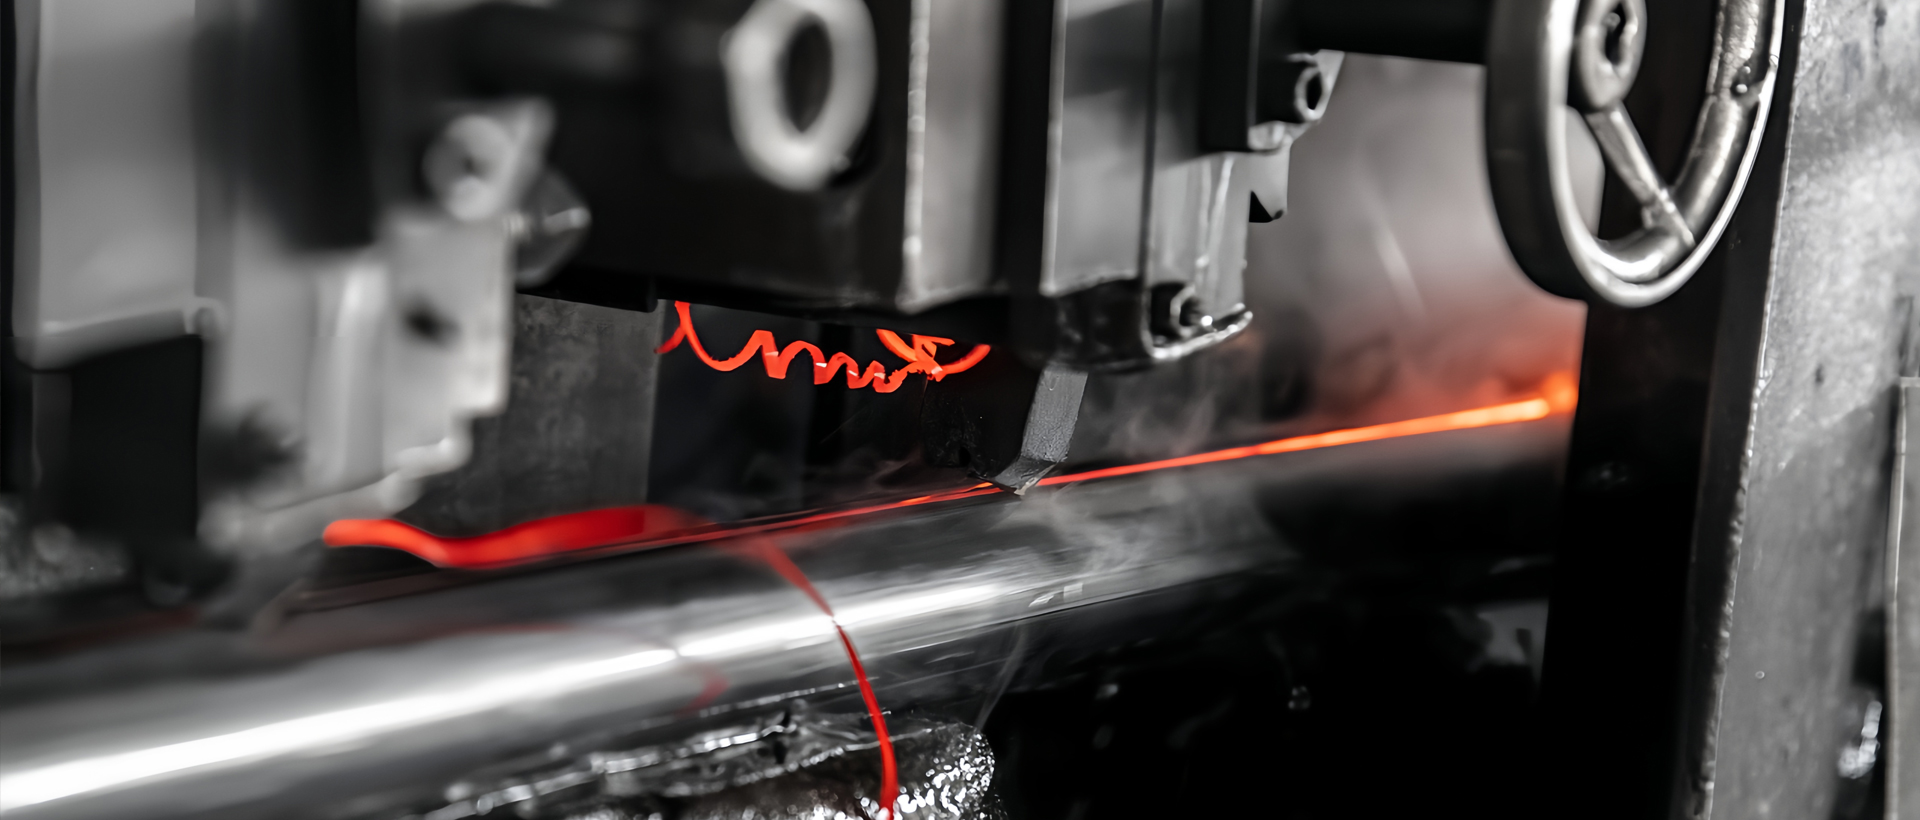
成型机组将钢带连续弯曲成管状,通过多组轧辊逐步调整开口角度,确保管坯圆度误差小于0.5毫米。随后,高频感应线圈对管坯边缘施加100-500kHz的电流,使金属瞬间熔融。高频焊接的挤压量控制至关重要——过小会导致焊缝强度不足,过大则产生内毛刺。现代生产线采用闭环控制系统实时调节焊接参数,使焊缝达到母材强度的90%以上。
焊接后,刮刀装置立即清除焊缝内外毛刺,刮削深度需精确到0.2-0.5毫米,避免损伤管壁。随后进入定径段,通过5-8道冷轧辊将管材外径压缩至公差范围内(如Φ32mm焊管允许偏差±0.3mm)。这一环节的冷却水循环系统控制温度在60℃以下,防止金属组织过度硬化。
这是决定耐腐蚀性能的核心步骤:
每根镀锌高频焊管需通过多项检测:
合格产品经自动捆扎机打捆,每捆重量控制在2-5吨,并用防水布缠绕,运输过程中避免机械损伤。例如,某出口订单要求镀锌管在盐雾试验中耐受240小时无红锈,通过优化镀锌时间至55秒,一次性通过测试。
整个流程中,温度监控、速度同步和镀层均匀性是质量管理的三大核心。建议生产线配备PLC数据采集系统,实时记录每根管材的生产参数,便于追溯和工艺改进。对于高端应用场景(如高速公路护栏),可增加在线退火工序,消除焊接应力,进一步提升管材塑性。
掌握镀锌高频焊管的完整工艺,有助于企业在选材时更精准地匹配需求,降低后期维护成本。在实际采购中,建议优先选择具备ISO 9001认证且提供检测报告的供应商,确保产品长期性能可靠。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们