 咨询热线:
022-69319999
咨询热线:
022-69319999
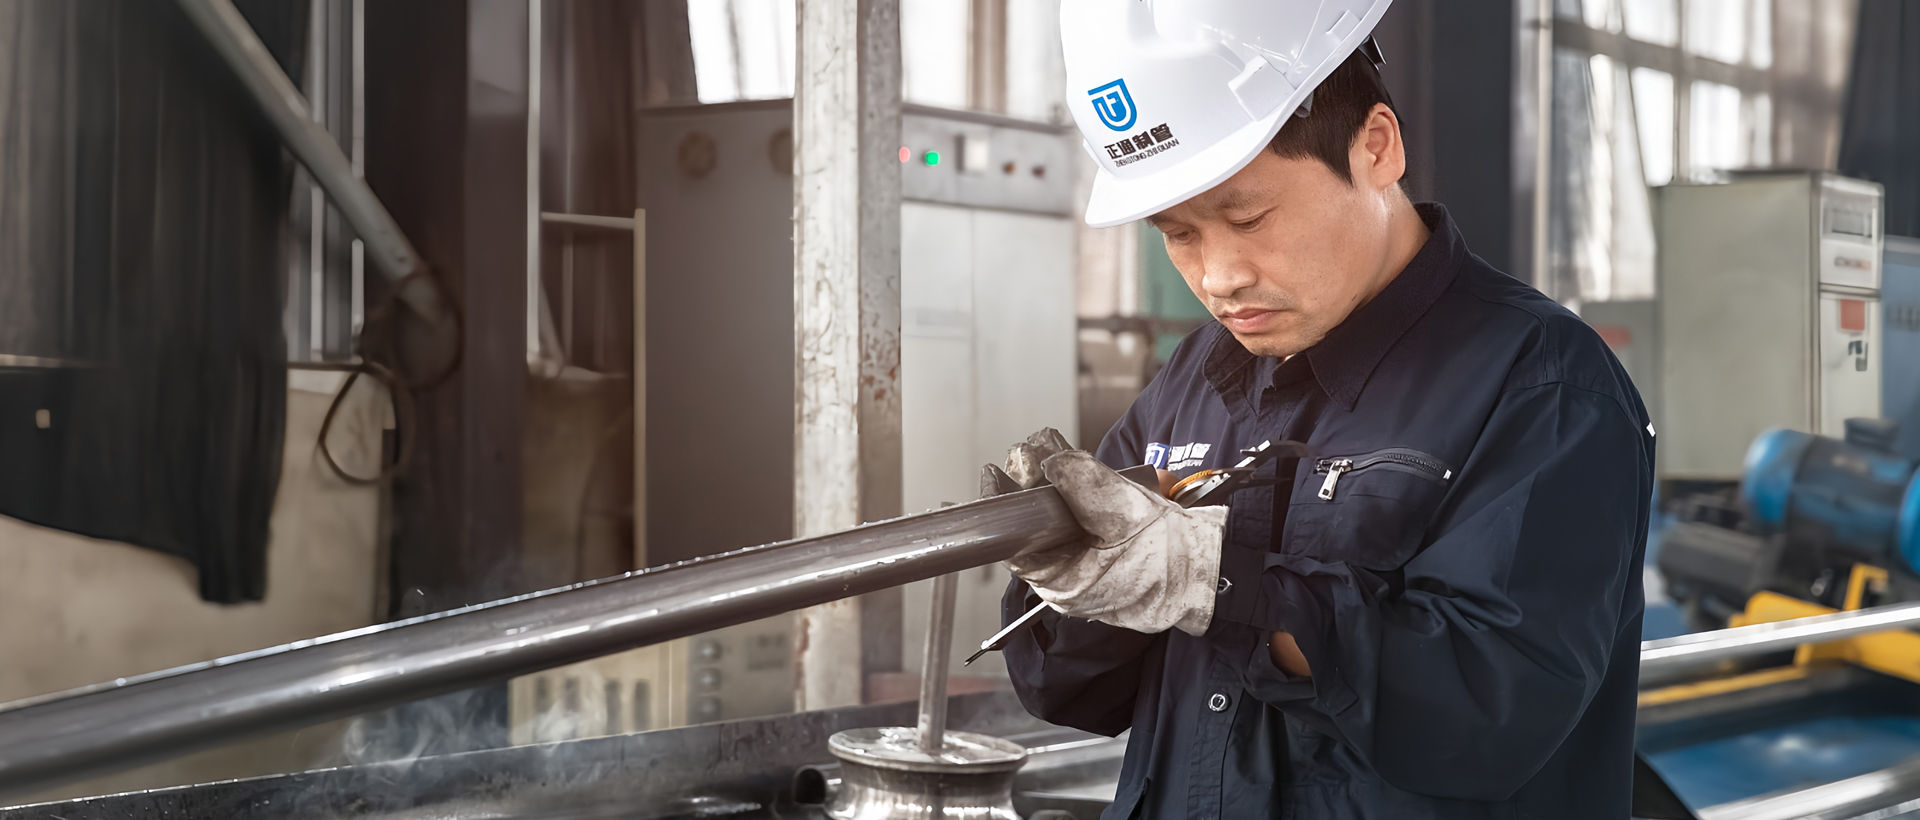
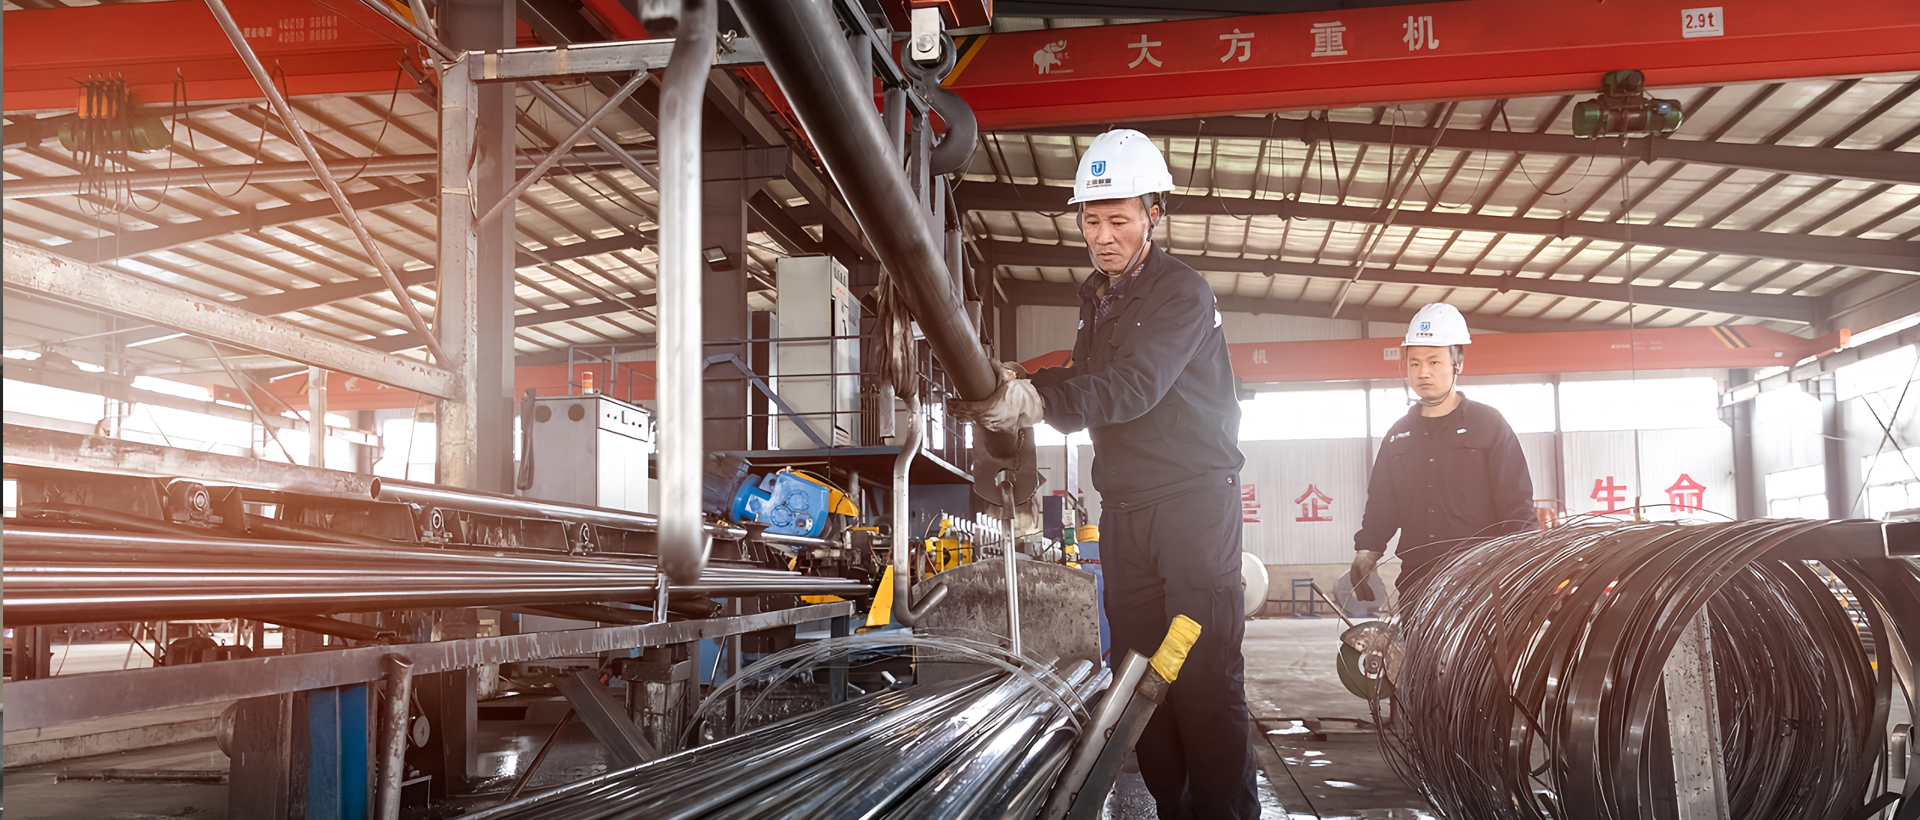
在医疗、制药及公共卫生领域,消毒设备的稳定运行直接关系到灭菌效果与设备寿命。其中,药液输送系统作为消毒环节的核心通道,常面临腐蚀性介质(如含氯消毒剂、过氧乙酸等)的侵蚀。对于小口径焊管而言,传统碳钢管道易生锈、堵塞,而全不锈钢成本高昂。衬塑处理技术通过将塑料层(如聚乙烯、聚四氟乙烯)牢固附着于焊管内壁,成为兼顾经济性与耐腐蚀性的优选方案。
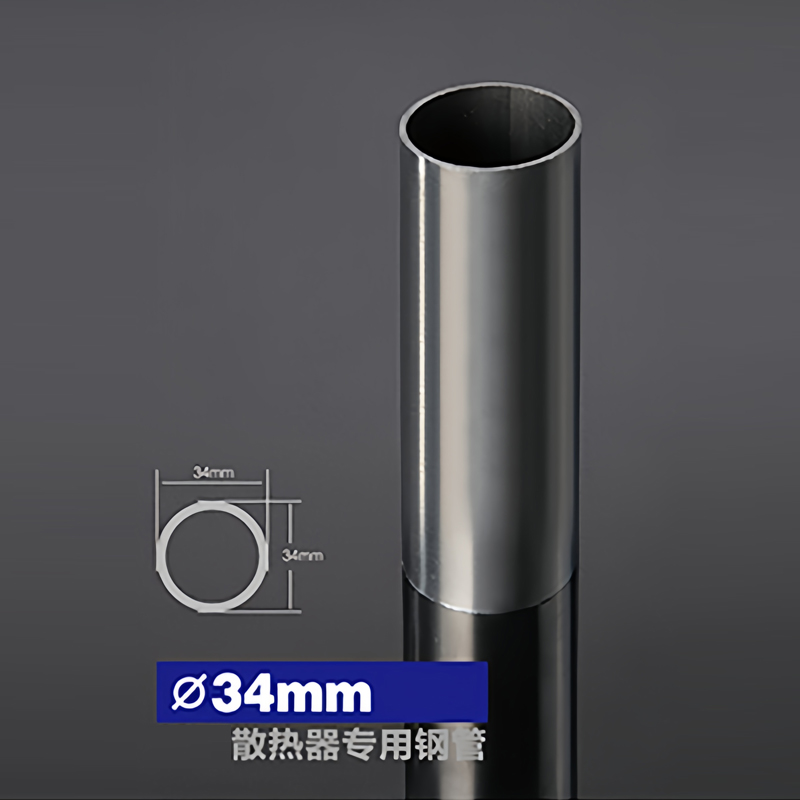
小口径焊管(通常指DN15-DN50)因管径狭窄、焊缝凸起,衬塑处理存在两大挑战:一是衬层附着力不足,药液输送时的压力波动易导致脱层;二是焊缝处易形成应力集中,加速塑料层开裂。例如某医用消毒设备厂商曾反馈,使用普通衬塑管输送次氯酸钠溶液,仅3个月便出现焊道附近鼓包,导致药液泄漏。这一问题根源在于焊接热影响区改变了基材表面性质,若未进行预处理,衬塑层难以与母材形成有效结合。
针对小口径焊管,需采用喷砂除锈至Sa2.5级,并清除焊缝毛刺。关键在于增加底涂过渡层——通过涂覆环氧类粘接剂,填充焊缝微细凹陷,形成化学键合力。实验数据表明,经此处理的衬塑层剥离强度可提升40%以上。某水处理设备厂通过改进底涂工艺,使DN25衬塑管在0.8MPa压力下连续运行2000小时无异常。
根据药液成分选择衬层:输送强氧化剂(如臭氧水)推荐PTFE(聚四氟乙烯)衬管,耐温可达260℃;输送弱酸性消毒液(如过氧乙酸)可选PE(聚乙烯)衬塑,成本更低。施工时,采用推胀法配合分段加热,确保小口径管道内衬层厚度均匀(通常1.5-3mm)。需特别关注弯头、三通等异形件,避免衬层在变径处堆积过厚引发流动阻力。
衬塑完成后,需通过电火花检测(15-25kV) 验证衬层无针孔;采用磁力测厚仪抽查衬塑层厚度偏差(应<0.2mm)。某疾控中心消毒设备招标中,明确要求对DN40衬塑管进行100%真空试漏,确保焊接接头与衬层结合处无气隙。此外,建议在管路系统安装前进行模拟药液循环测试,观察流速变化与温升情况。
随着新型塑料如PVDF(聚偏二氟乙烯) 的应用,小口径焊管衬塑处理正向更薄壁(0.5-1mm)、更高抗渗透性发展。部分高端设备已采用一体成型氟塑料管,但成本较衬塑管高2-3倍。对大多数消毒设备而言,优化衬塑工艺仍是最具性价比的选择。值得注意的是,衬塑处理后的焊管严禁进行二次焊接或高温弯管,否则需重新做衬层修复。
通过精准控制基材处理、过渡层设计与施工工艺,小口径焊管衬塑技术完全可满足消毒设备药液输送的防腐需求。未来,随着智能制造与在线检测技术的结合,衬塑缺陷率有望进一步降低,为公共卫生安全提供更坚实的管路保障。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们